
Pružné filamenty dokážou v dílně potrápit i zkušeného tiskaře. Když jsem poprvé zavedl flexibilní strunu do tiskárny se standardním profilem pro PLA, materiál se během tří minut omotal kolem podávacího kolečka a čištění extruderu mi zabralo celé odpoledne. Český Fillamentum Flexfill TPU 98A patří k materiálům, které tuto bariéru bourají: díky vyšší tvrdosti se chová způsobněji než gumové směsi, přesto si zachovává skvělou houževnatost.
Pokud potřebujete vytisknout odolný doraz, antivibrační nožku nebo přesné těsnění, tvrdost 98A nabízí rozumný kompromis mezi pružností a snadným podáváním. Úspěch však závisí na několika mechanických zásadách v extruderu a správně připravené tiskové podložce, protože TPU se umí na hladké povrchy přivařit tak silně, že s sebou při sundávání vezme kus tiskového plátu.
Fillamentum Flexfill TPU 98A: vlastnosti polopružného filamentu v praxi
Tvrdost 98 Shore A a mechanické chování materiálu
Tvrdost 98 Shore A odpovídá zhruba 60 Shore D, což z materiálu dělá polopružný termoplastický polyuretan. V ruce nepůsobí jako měkká silikonová guma, ale spíše jako tvrdá technická pryž na silentblocích podvozku. Podle technického listu výrobce dosahuje pevnost v tahu 49 MPa a prodloužení při přetržení činí až 600 %.
Tato čísla znamenají jediné: tenkostěnný díl snadno ohnete prsty, ale neroztrhnete jej ani hrubou silou. Tvarovou stabilitu si výtisk udrží v teplotním rozsahu od −20 do 100 °C. Mechanické chování v praxi řídíte nastavením sliceru: pokud zvolíte dva perimetry a patnáctiprocentní gyroidní výplň, získáte poddajnou tlumicí podložku. Když přidáte šest perimetrů a padesátiprocentní výplň, výsledkem bude tvrdý technický blok, do kterého sotva uděláte vryp nehtem.
Průměry 1,75 mm a 2,85 mm, rozměrová přesnost a balení
Materiál se dodává na plastových cívkách o čisté hmotnosti 500 g v průměrech 1,75 mm a 2,85 mm s výrobní tolerancí ±0,10 mm. U průměru 1,75 mm odpovídá půlkilové balení délce přibližně 175 metrů, zatímco u 2,85 mm dostanete návinu zhruba 70 metrů. Tolerance ±0,10 mm je u flexu standardní, ale vyžaduje přesné nastavení toku ve sliceru.
| Průměr struny | Hmotnost návinu | Orientační délka | Výrobní tolerance |
|---|---|---|---|
| 1,75 mm | 500 g | 175 m | ±0,10 mm |
| 2,85 mm | 500 g | 70 m | ±0,10 mm |
U oblíbeného odstínu Vertigo Grey bývá varianta 1,75 mm na e-shopu Fillamentum často označena jako zboží na doobjednání. Před zahájením projektu si raději ověřte skladovou dostupnost konkrétní barvy, abyste nečekali na novou výrobní šarži.
Typické aplikace: technická těsnění, tlumení vibrací a provozní limity
V technické praxi používám Flexfill TPU 98A na průmyslová těsnění, dorazy pojezdů, krytky konektorů a antivibrační patky pod kompresory či stolní brusky. Díly bez problémů snášejí dlouhodobý kontakt s minerálními oleji, technickými mazivy a alifatickými alkoholy při pokojové teplotě kolem 25 °C. Výborně vzdorují také působení ozónu a mechanickému otěru.
Materiál má však jasné provozní hranice. Není vhodný pro kontakt s potravinami a pitnou vodou, takže zapomeňte na těsnění do kávovarů nebo krabiček na svačinu. Stejně tak mu nesvědčí koncentrované kyseliny, louhy, aceton ani automobilová paliva. Dlouhodobé ponoření v horké vodě způsobuje pozvolnou degradaci polymerního řetězce vlivem hydrolýzy.
Jak tisknout TPU: návod na nastavení extruderu a tiskových parametrů
Přímý pohon versus bowden: stabilní podávání pružné struny bez deformace
Základním předpokladem úspěchu je zkrácení volné dráhy mezi podávacím ozubeným kolem a vstupem do tavicí zóny. Direct drive extrudery si s tvrdostí 98A poradí bez větších potíží. Zásadní chybou bývá příliš utažený přítlačný šroub (idler). Pokud ozubená kola strunu zmáčknou a zploští, materiál ztratí kruhový průřez, zasekne se v PTFE vložce nebo vyklouzne do strany.
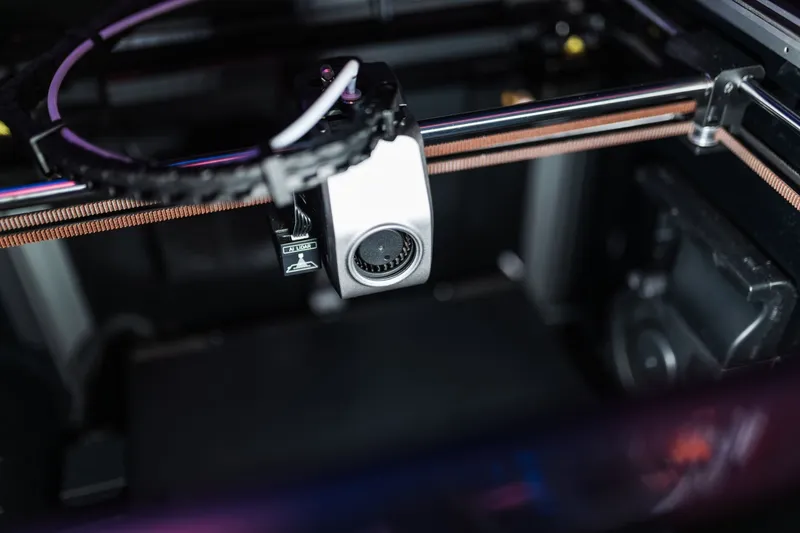
Přítlak idleru povolte na minimum, aby hlava šroubu lícovala s plastovým tělem podavače. Ozubená kola musí strunu unášet, nikoli drtit. Na tiskárnách typu Bowden musíte výrazně snížit rychlost tisku na 15 až 20 mm/s a zkrátit PTFE trubičku na nejkratší možnou délku, jinak se struna v dlouhém vedení začne vlnit jako harmonika.
Varování před vícemateriálovými systémy: Flexibilní filamenty typu TPU nikdy nezavádějte do automatických podavačů, jako je Bambu Lab AMS nebo Prusa MMU3. Měkká struna se nevyhnutelně vzpříčí v podávacích kolečkách či vnitřním multiplexeru, což znamená kompletní rozebrání celého mechanismu. Cívku vždy zavádějte z externího držáku přímo do tiskové hlavy.
Teplota trysky, vyhřívání podložky a rychlost tisku TPU
Podle údajů, které shrnuje oficiální tiskový průvodce Fillamentum, vyžaduje Flexfill TPU 98A teplotu trysky v rozmezí 220 až 240 °C. Pro první vrstvu nastavuji obvykle 235 °C kvůli perfektnímu slití materiálu, na další vrstvy přecházím na 225 °C pro omezení stringingu. Podložku vyhřejte na 50 až 60 °C, což bohatě stačí k dosažení rovnoměrné adheze.
Základní rychlost tisku držte v rozmezí 15 až 30 mm/s. Zatímco technický list uvádí užší rozmezí 20 až 30 mm/s, praktický průvodce výrobce připouští i 15 mm/s, což doporučuji zejména pro tisk náročných detailů nebo na Bowdenu. Flexfill TPU nepotřebuje vyhřívanou komoru ani pasivně uzavřený tiskový prostor; materiál netrpí smršťováním jako ABS a tiskne se bez deformací i v otevřené dílně.
| Tiskový parametr | Doporučený rozsah výrobce | Osvědčená hodnota pro start |
|---|---|---|
| Teplota trysky | 220–240 °C | 230 °C |
| Teplota podložky | 50–60 °C | 55 °C |
| Rychlost tisku | 15–30 mm/s | 25 mm/s |
| Chlazení dílu | 70–100 % | 80 % |
Extruzní násobitel, retraktace TPU a profily pro slicery
Pružná struna klade v trysce vyšší hydrodynamický odpor, proto výrobce doporučuje nastavit extruzní násobitel (flow) na 1,05 až 1,10. Vyšší hodnota 1,10 zaručí perfektní spojení obvodových stěn a plných vrstev, což je nezbytné pro tlakotěsnost výrobků. Pokud ladíte profil pro PrusaSlicer, Bambu Studio nebo OrcaSlicer, vyplatí se prozkoumat náš souhrnný návod na správu profilů a slicerů.
Retraktace u pružných materiálů vyžadují opatrnost. Na extruderu s přímým pohonem (Direct Drive) nastavte délku zatažení na 0,5 až 1,5 mm při rychlosti 25 mm/s. Větší retrakce způsobí uváznutí změklého konce struny v chladiči. Pokud provozujete Bowden, retrakce zcela vypněte (0 mm) a aktivujte funkce Wipe while retracting a Coasting, které odvedou přebytečný tlak v trysce před přejezdem.
Příprava podložky, sušení struny a odstranění chyb při tisku
Přilnavost k tiskovému plátu a použití separační vrstvy
Polyuretan vykazuje k hladkým povrchům extrémní přilnavost. Pokud pustíte tisk TPU přímo na čistý hladký PEI plech nebo na odmaštěné sklo, materiál se do povrchu doslova zapeče. Při pokusu o mechanické odtržení výtisku hrozí nevratné vytržení PEI fólie nebo vyštípnutí skla. Detailní chování různých tiskových povrchů rozebíráme v přehledu tiskových plátů pro 3D tisk.
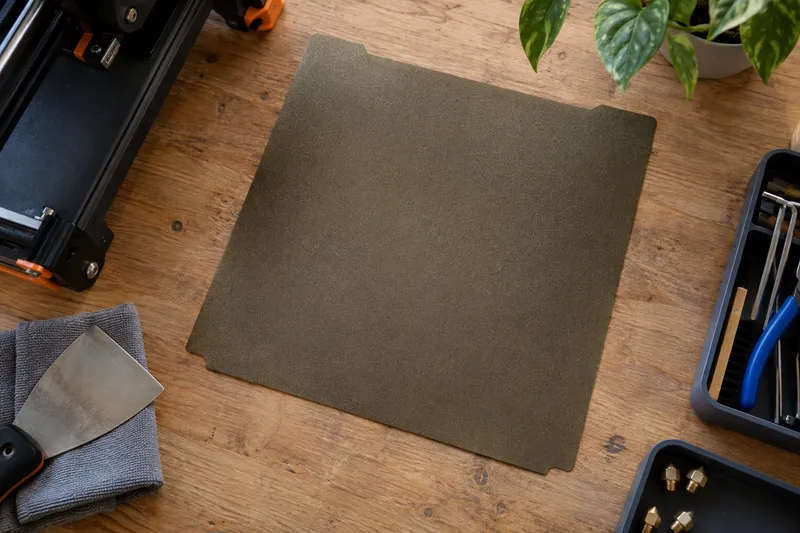
Jako spolehlivou separační vrstvu doporučuje výrobce obyčejné tuhé PVA lepidlo v tyčince (např. Kores). Naneste na vychladlou podložku tenkou vrstvu a rozetřete ji vlhkým ubrouskem do hladkého matného filmu. Lepidlo po vychladnutí tiskové podložky pod 30 °C funguje jako oddělovač a výtisk odskočí téměř sám. V nouzi pomůže zakápnout okraj modelu kapkou isopropylalkoholu.
Tip z dílny: Na texturovaném zrnitostním PEI plechu drží TPU 98A přirozeně a po úplném vychladnutí jej lze opatrně sejmout i bez lepidla. Na hladký plech však lepidlo naneste bez výjimky vždy, jinak podložku zničíte.
Vlhký filament: správné sušení TPU, prevence bublin a stringingu
Termoplastický polyuretan je silně hygroskopický. V otevřené dílně dokáže natáhnout vzdušnou vlhkost již během čtyř až šesti hodin. Voda uvnitř struny se při průchodu tryskou zahřátou na 230 °C okamžitě mění v páru, což vede k praskání, tvorbě vnitřních bublin, poréznímu povrchu a masivnímu provázkování.
Pro obnovení vlastností doporučuje doporučení pro sušení od Fillamentum sušit Flexfill TPU 98A při teplotě 100 °C po dobu 3 hodin (v tiskovém průvodci se uvádí rozsah 3 až 4 hodiny). Dejte si pozor na levné hobby sušičky, které končí na 50 až 70 °C – při těchto teplotách nedojde k uvolnění pevných vodíkových vazeb v polymeru. Pro sušení TPU 98A potřebujete horkovzdušnou sušičku s rozsahem do 100 °C nebo prověřenou domácí troubu s přesnou regulací teploty.
Výrobce varuje před nadměrným tepelným namáháním: cívka snese nejvýše 3 sušicí cykly po 3 hodinách. Další zahřívání vede k nevratné degradaci a žloutnutí materiálu. Po usušení nechte cívku chladnout v suchém prostředí a okamžitě ji uzavřete do vakuového sáčku s aktivním silikagelem, abyste předešli opětovnému navlhnutí.
Diagnostika vad: ucpávání trysky, provázkování a vynechávání extruze
Při tisku flexibilních strun se vady projevují odlišně než u pevných plastů. Než začnete rozebírat extruder, projděte si základní diagnostické symptomy:
- Praskání v trysce a bubliny na povrchu: Jednoznačný důkaz vlhkosti v materiálu. Zastavte tisk a pošlete cívku na 3 hodiny do sušičky při 100 °C.
- Husté provázkování (stringing): Snížte teplotu trysky o 5 až 10 °C, zkontrolujte chlazení dílu na 80 až 100 % a zvyšte rychlost přejezdů hlavy na 150 mm/s.
- Vynechávání extruze nebo uváznutí v podavači: Příliš utažený idler mačká strunu do oválu, případně tisknete moc rychle (nad 30 mm/s). Povolte přítlak a snižte rychlost.
- Ucpaný hotend po retrakci: Dlouhá retrakce zatáhla změklý flexibilní materiál do chladiče. Pomůže náš osvědčený postup v článku čištění ucpaného hotendu metodou cold pull.
Srovnání s alternativami: Flexfill TPU 92A a Prusament TPU 95A
Flexfill TPU 98A proti měkčí variantě Flexfill TPU 92A
V nabídce stejného výrobce najdete také měkčí variantu Flexfill TPU 92A. Obě struny sdílejí totožné doporučené rozsahy: tiskovou teplotu 220 až 240 °C, podložku 50 až 60 °C a rychlost tisku 15 až 30 mm/s. Rozdíl spočívá v jejich tuhosti a chování při podávání.
Zatímco tvrdost 98A klade při zavádění do tiskárny odpor srovnatelný s tuhým nylonem a projde i seřízeným Bowdenem, varianta 92A je poddajnější a vyžaduje bezvůlový direct drive. Pro technické díly s montážními otvory pro šrouby dávám přednost 98A, protože se pod utaženou podložkou nerozmáčkne. Pokud stavíte měkké těsnění do nerovných drážek nebo tlumicí antivibrační uložení s velkým průhybem, sáhněte po měkčím 92A.
Rozdíly vůči Prusament TPU 95A a univerzálním flexibilním strunám
Jako přímá konkurence se nabízí Prusament TPU 95A Natural, který prodává e-shop Prusa za 899 Kč za 500g balení. Zásadní rozdíl spočívá v chemické bázi: Prusament využívá polyether-polyuretan, který absorbuje vlhkost jen nepatrně a vyniká odolností vůči hydrolýze ve vlhkém prostředí.
Flexfill TPU 98A od Fillamentum staví na polyester-polyuretanovém základu. Je o něco tužší (98A vs. 95A), což usnadňuje tisk vyššími rychlostmi na kartézských tiskárnách typu bedslinger, ale vyžaduje důslednější sušení před každým tiskem. Pokud tisknete těsnění pro venkovní použití v trvalém dešti, polyetherový Prusament má navrch. V dílně na dorazy a mechanicky namáhané montážní díly se mi díky vyšší tvarové tuhosti lépe osvědčil Flexfill 98A.
Provozní náklady, spotřeba energie a životnost dílů extruderu
Výtěžnost z 500g cívky a kalkulace nákladů na tiskový díl
Při nákupní ceně 819 Kč za 500g balení vychází jeden gram materiálu na 1,64 Kč. V porovnání s běžným PLA je cena zhruba trojnásobná, ale technické výtisky z TPU mají nesrovnatelně delší životnost. Podívejme se na orientační kalkulaci dvou běžných dílů z praxe:
| Typ tiskového dílu | Hmotnost výtisku | Cena materiálu | Spotřeba energie na sušení | Celkové náklady |
|---|---|---|---|---|
| Ploché průmyslové těsnění | 20 g | 32,80 Kč | 0,30 Kč (podíl várky) | cca 33,10 Kč |
| Masivní antivibrační doraz | 45 g | 73,80 Kč | 0,60 Kč (podíl várky) | cca 74,40 Kč |
Při výpočtu započítávám i náklady na sušení: tříhodinový cyklus v horkovzdušné sušičce či troubě o průměrném příkonu 300 W spotřebuje přibližně 0,9 kWh elektrické energie, což při běžné sazbě představuje zhruba 6 Kč na celou cívku. Z jedné 500g cívky vytisknete 25 kusů plochých těsnění nebo 11 kusů velkých antivibračních patek.
Opotřebení podávacího ústrojí a technologické požadavky na hotend
Flexfill TPU 98A neobsahuje žádná abrazivní aditiva, uhlíková vlákna ani skleněný prach. Standardní mosazná tryska o průměru 0,4 mm nevykazuje po vyčerpání desítek cívek žádné známky zvětšení průměru otvoru, takže tvrzené ocelové trysky nejsou nutné. Pozor si však musíte dát na konstrukci samotného hotendu.
Doporučená tisková teplota se pohybuje mezi 220 a 240 °C. U levných tiskáren s PTFE vložkou dovedenou až k trysce dochází při teplotách kolem 240 °C k postupné tepelné degradaci teflonové trubičky, což vede k uvolňování plynů a ucpání podávacího traktu. Pro spolehlivý provoz proto doporučuji celokovový (all-metal) heatbreak, který teplotní zátěž zvládá bez degradace materiálu.
Ceny na českém trhu, dostupnost, záruka a cíloví uživatelé
Ceny v České republice a doporučení k nákupu u distributorů
K říjnu 2026 se ceny Flexfill TPU 98A v českých obchodech liší podle barvy a dostupnosti. Na oficiálním webu výrobce Fillamentum pořídíte variantu Vertigo Grey za 35,29 EUR (v přepočtu přibližně 880 Kč) za 500g cívku. Lokální distributoři v České republice nabízejí některé barevné varianty výhodněji: srovnávač Zboží.cz eviduje odstín Signal Yellow o průměru 1,75 mm za cenu od 819 Kč za 500 g.
U specializovaných odstínů počítejte s proměnlivou dostupností. Například varianta Blue Transparent byla v českých obchodech dostupná za akčních 819 Kč, ale skladové zásoby bývají často vyprodané a dodávají se na dotaz. Doporučuji vždy zkontrolovat dostupnost průměru 1,75 mm i konečnou cenu včetně dopravy před odesláním objednávky.
Skladovatelnost, záruční podmínky a technická podpora výrobce
Neotevřené cívky v originálním zataveném obalu se sušidlem mají prakticky neomezenou skladovatelnost, pokud je držíte v chladu a temnu. Po rozbalení cívku nikdy nenechávejte na stojanu tiskárny déle než den. Výrobce garantuje rozměrovou přesnost v toleranci ±0,10 mm, kterou v případě zjištěných vad v návinu můžete standardně reklamovat u svého prodejce.
Velkou výhodou Fillamentum je dostupná technická podpora přímo v České republice. Závod sídlí v Hulíně a technický helpdesk můžete v pracovní dny kontaktovat telefonicky na číslech +420 720 060 947 nebo +420 725 463 731, případně e-mailem na adrese [email protected]. K dispozici jsou volně ke stažení kompletní bezpečnostní i technické listy s chemickými odolnostmi.
Pro koho je Flexfill TPU 98A vhodný a kdy sáhnout po jiném filamentu
Flexfill TPU 98A je výbornou volbou pro každého, kdo hledá spolehlivý materiál na funkční díly do dílny, ochranné kryty, dorazy a technická těsnění. Díky vyšší tvrdosti 98 Shore A představuje nejjednodušší vstupní bránu do světa pružného tisku pro majitele tiskáren s direct drive extruderem i dobře vyladěných bowdenových strojů.
Tento filament naopak přeskočte, pokud plánujete tisknout měkké ergonomické rukojeti nářadí nebo pružné bandáže – na dotek je materiál příliš tvrdý a lépe vám poslouží směsi s tvrdostí 85A nebo 92A. Není vhodný ani pro projekty vyžadující potravinářský atest nebo přímý styk s benzínem a kyselinami.
Závěrečný verdikt: silné stránky a slabiny Fillamentum Flexfill TPU 98A
Souhrnné zhodnocení vlastností a chování při zpracování
Fillamentum Flexfill TPU 98A patří k nejodolnějším materiálům pro běžný funkční 3D tisk. Vyniká naprosto mimořádnou soudržností jednotlivých vrstev – díl při mechanickém namáhání téměř nikdy nepraskne ve spoji vrstev, ale deformuje se jako homogenní odlitek. Zvládá mráz do −20 °C i teploty do 100 °C a nepodléhá působení běžných technických olejů.
Na druhé straně musíte počítat s nutností sušení na 100 °C v zařízeních, která tuto teplotu bezpečně udrží, pomalejším tiskem do 30 mm/s a rizikem poškození tiskového plátu, pokud zapomenete nanést separační PVA lepidlo. Pokud tyto technologické zásady dodržíte, získáte díly s neskutečnou mechanickou životností.
Kontrolní seznam kroků před spuštěním prvního tisku
- Vysušte filament: Cívku vložte do sušičky na 100 °C po dobu 3 hodin; cévku nikdy nesušte více než třikrát.
- Připravte podložku: Na hladký PEI plát nebo sklo naneste tenkou vrstvu tuhého PVA lepidla pro snadné oddělení.
- Povolte idler extruderu: Přítlačný šroub povolte tak, aby ozubená kola strunu nedeformovala a hlava šroubu lícovala s tělem podavače.
- Ověřte teploty a rychlost: Nastavte trysku na 230 °C, podložku na 55 °C a tiskovou rychlost stáhněte na 25 mm/s.
- Upravte extruzi: Nastavte extruzní násobitel na hodnotu 1,05 až 1,10 a retrakce omezte na 0,5 až 1,5 mm.
Co prověřit před nákupem:
- Skladovou dostupnost průměru 1,75 mm u vybrané barvy u vašeho prodejce.
- Maximální teplotu vaší sušičky filamentu (zda skutečně dosáhne doporučených 100 °C).
- Konečnou cenu cívky včetně poštovného před potvrzením objednávky.