
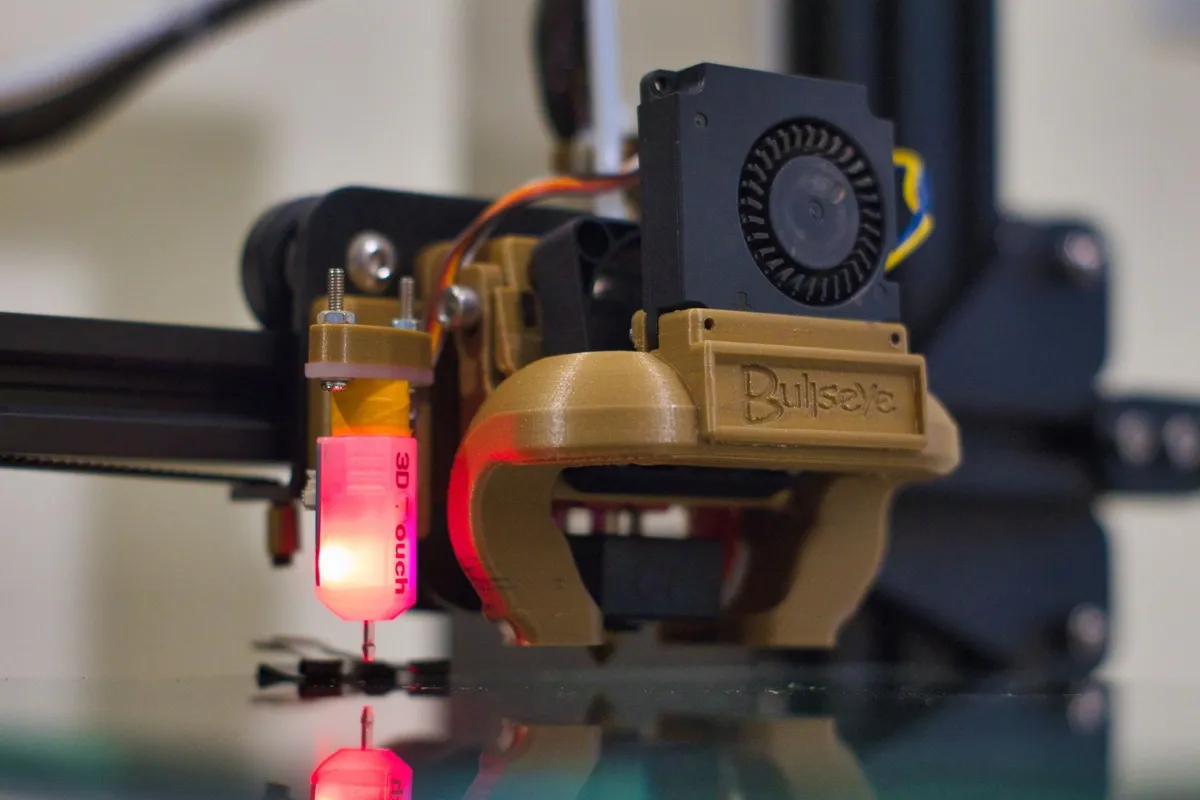
Když se z tiskové hlavy ozve tupé cvakání a na podložce místo plné vrstvy zůstane jen řídká pavučina, většina tiskařů hned bere do ruky klíč a chce měnit trysku. Zbytečně. Ucpaná tryska u 3D tiskárny v drtivé většině případů neznamená, že je kov uvnitř zničený a zralý do koše. Víc než polovina takových záseků jde vyřešit do patnácti minut obyčejným pročištěním za tepla nebo vytažením nečistot pomocí metody cold pull při přesně hlídané teplotě 85 °C pro PLA.
Rozdíl mezi běžným nánosem přepáleného plastu a vyběhaným otvorem vám ušetří stovky korun i nervy s rozebíráním hlavy. Než začnete cokoliv povolovat, projděte si rychlou diagnostiku. Někdy stačí tenká akupunkturní jehla, jindy pomůže kus čistého filamentu a až v krajním případě přichází na řadu klíč, nahřátí bloku na 280 až 285 °C a montáž nového dílu.
Diagnostika problému: Ucpaná tryska u 3D tiskárny, nebo zablokovaný hotend?
Příznaky závady a rozdíl mezi částečným a úplným ucpáním
První varování většinou uslyšíte dřív, než ho uvidíte na výtisku. Podávací kolečko v extruderu narazí na odpor, přestane protlačovat strunu a začne přeskakovat. Tohle hlasité cvakání extruderu doprovází nepravidelná extruze, kterou jsem detailněji rozebíral v přehledu o systematické diagnostice vad 3D tisku.
- Přeskakování podavače: Ozubené kolo vybrušuje do struny důlek, kolem podavače se hromadí plastové piliny a motor ztrácí kroky.
- Chybějící vrstvy a podextruze: Stěny modelu jsou papírově tenké, perimetry nedrží u sebe a výtisk lze snadno promáčknout prsty.
- Kroucení taveniny na špičce: Při vytlačování do vzduchu plast nepadá rovně dolů, ale okamžitě se stáčí do strany a lepí se na kovové tělo trysky.
Pro volbu správného postupu musíte rozlišit částečné a úplné ucpání. Pokud trysku nahřejete, ručně zatlačíte na strunu a z otvoru leze aspoň tenký, zakroucený fousek plastu, máte vyhráno. Jde o částečné ucpání, na které skvěle funguje jehla nebo cold pull. Když se ale struna ani nehne a podavač jen bezmocně přeskakuje, kanál je zablokovaný úplně a s vytahováním za studena neuspějete.
Zaseknutý filament v dráze: Kdy je viníkem PTFE trubička či heatbreak
Ucpaný hotend versus ucpaná tryska je klasický chyták, na kterém pohoří spousta lidí. Vyšroubují trysku, dají novou za pětistovku a po zapnutí tisku stroj cvaká dál. Problém totiž často vůbec nesedí v samotné špičce, ale o kus výš na cestě mezi podávacím kolečkem a tavnou komorou.
Jak potvrzuje oficiální návod Prusa pro MINI/MINI+, plast se velmi rád zasekne v PTFE trubičce nebo v přechodovém krku (heatbreak). U konstrukcí, kde teflonová trubička doléhá až k horké zóně, stačí opotřebení nebo deformace jejího konce teplem nad 240 °C. Vznikne tam drobná mezera, do které nateče roztavený plast, ztuhne a vytvoří špunt, který motor nepřetlačí.
Rychlá lokalizace zácpy: Povolte přítlačnou páčku podavače (extruder idler) a zkuste nahřátou strunu vytáhnout rukou nahoru. Pokud nejde ven ani za tepla, špunt drží v chladné zóně heatbreaku nebo přímo v PTFE trubičce pod podavačem. Samotná výměna trysky vám v tuhle chvíli nepomůže.
Dalším častým viníkem je přenos tepla do chladné části (heat creep). Když se zanese ventilátor chladiče hotendu nebo tisknete nízkoteplotní PLA v uzavřeném boxu, struna změkne příliš vysoko. Podávací kolo ji pak místo posunu dolů jen rozplácne do šířky v hrdle heatbreaku a celá dráha zamrzne.
První pomoc bez rozebírání: Jehla a čištění hotendu filamentem
Mechanické uvolnění otvoru trysky akupunkturní jehlou a drátem
Nejrychlejší první pomoc při částečném ucpání představuje jehla na čištění trysky, kterou výrobci často přibalují k tiskárně. Jde o pružnou akupunkturní jehlu o průměru kolem 0,3 až 0,35 mm pro běžnou 0,4mm trysku. Hlavu vyjeďte v ose Z nahoru, nahřejte topný blok na běžnou tiskovou teplotu zaseknutého materiálu a jehlu opatrně zasuňte zespodu do špičky do hloubky zhruba 1 až 2 cm.
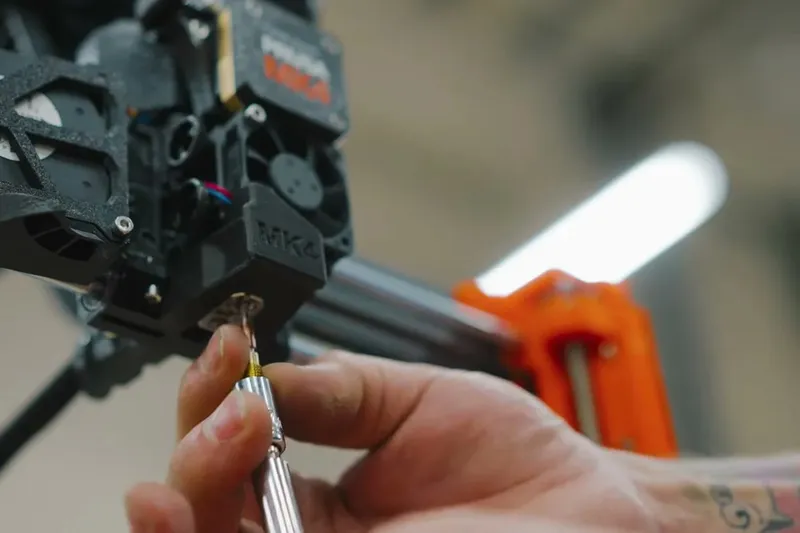
Několikrát s ní zapumpujte nahoru a dolů, abyste rozbili napečený uhlík nebo zrnko prachu u ústí, a hned zkuste přes menu vytlačit kus filamentu. Pozor ale na spálené prsty – jehla vede teplo překvapivě rychle a odkapávající plast lepí na kůži.
Zákaz pro CHT a High-Flow trysky: Do trysek s děleným vnitřním kanálem pro vyšší průtok (jako jsou Prusa High-Flow nebo CHT konstrukce) jehlu zespodu nestrkejte. Uvnitř je tenká kovová přepážka rozdělující taveninu do tří proudů, kterou byste jehlou zohýbali nebo prorazili.
Pokud je kanál ucpaný úplně a jehla zespodu neprojde, zmiňuje dokumentace pro modely MINI/MINI+ ještě krajní nouzové řešení. Po uvolnění přítlačné páčky extruderu lze shora skrz ohřátý hotend opatrně protlačit pevný kovový drát o průměru 1,5 mm a délce 100 mm. Berte to ale opravdu jako poslední pokus před rozborkou, abyste nepoškrábali vnitřní stěnu heatbreaku.
Použití čisticího filamentu a jeho limity oproti mechanickému čištění
Když nechcete do hlavy šťourat kovem, nabízí se čištění hotendu filamentem se speciálním chemickým složením. Čisticí filament (například eSun Cleaning Filament nebo Smart Clean) má široké pracovní okno od 150 do 260 °C. Na rozdíl od běžných plastů se při vysokých teplotách nepřipaluje a netvoří černé uhlíkové krusty.
Hodí se hlavně ve chvíli, kdy přecházíte z vysokoteplotního materiálu jako ABS, ASA nebo PETG zpátky na obyčejné PLA. Pokud byste po tisku na 250 °C jen snížili teplotu na 210 °C a zavedli PLA, zbytky tvrdšího plastu v koutech tavné komory zůstanou netknuté, postupně zuhelnatí a v nejhorší možnou chvíli ucpou špičku. Čisticí struna na sebe tyto zbytky naváže a bezpečně je vyplaví ven.
Má to ale své jasné meze. Čisticí struna není všelék a nefunguje jako zázračný rozpouštěč. Vyplaví sice přepálené pigmenty a ztuhlé zbytky předchozích polymerů, ale neprotlačí zcela zamrzlý kanál. Stejně tak si neporadí s kovovými šponami nebo zaseknutým shlukem uhlíkových vláken. U drahých trysek s citlivým vnitřním povlakem, jako jsou Nozzle X nebo ObXidian, je ovšem čisticí filament jediným výrobcem schváleným způsobem vnitřní očisty.
Jak na cold pull postup: Manuální i automatické pročištění trysky
Manuální cold pull z PLA krok za krokem a správná teplota vytažení
Pokud jehla jen odsunula smítko zpátky do komory a problém se po deseti minutách tisku vrátil, přichází na řadu můj nejoblíbenější trik: cold pull postup (často označovaný jako atomové čištění). Princip je jednoduchý. Vložíte do hlavy světlý filament, necháte ho natavit, pak chlazení pustíte dolů na přesnou přechodovou teplotu, kdy je plast gumový, ale už drží pohromadě, a prudkým tahem ho vyrvete ven i se vším nalepeným nepořádkem.
U ručního postupu záleží na každém stupni. Když jsem dřív na starší MK3S tahal PLA odhadem kolem stovky, struna se jen žvýkala, natahovala jako žvýkačka a špička s nečistotami zůstávala uvnitř. Jak uvádí oficiální postup Prusa pro MK3/S/+, MK2.5/S a MK3.5/S, vytažení musíte provést přesně při 85 °C.
- Povolte přítlačnou páčku extruderu (extruder idler), aby podávací kolečka nedržela strunu.
- Nahřejte trysku na 270 °C, ručně zasuňte kus PLA (nejlépe bílého, abyste viděli špínu) a tlačte, dokud z trysky nevytéká čistý plast.
- Vypněte ohřev trysky a nechte teplotu klesat. Po celou dobu chladnutí na strunu zlehka tlačte shora, aby vyplnila každou skulinu kuželu.
- Jakmile displej ukáže teplotu cold pullu 85 °C, jednou rukou přidržte vozík extruderu a druhou plynule, ale razantně vytáhněte strunu kolmo nahoru.
| Materiál pro čištění | Teplota natavení | Teplota vytažení (odtrhu) | Poznámka z praxe |
|---|---|---|---|
| PLA | 250–270 °C | 85 °C | Ideální a nejlevnější volba pro běžnou údržbu; nad 90 °C se trhá. |
| PETG | 250–270 °C | 100–120 °C | Pružnější než PLA, vyžaduje silnější tah při vytahování. |
| Nylon (PA) | 260–275 °C | 130–140 °C | Extrémně pevný, vhodný pro hloubkové čištění, ale musí být suchý. |
Správně provedený cold pull z PLA poznáte na první pohled. Na konci vytaženého drátu uvidíte dokonalý odlitek vnitřního kuželu trysky i s tenkou špičkou, ve které jsou zalité černé tečky spáleného plastu. Postup opakujte dvakrát až třikrát, dokud nevytáhnete úplně čistý kužel. Pokud byste čekali pod 80 °C, PLA ztvrdne na kámen a při rvaní ohnete vodící tyče osy X.
Automatizovaný cold pull na moderních tiskárnách (MK4/S, XL)
Pokud máte v dílně novější stroje osazené hlavou Nextruder, odpadá vám hlídání teploměru i přetlačování s pružinami podavače. Výrobce do těchto modelů přidal průvodce, který celý proces odřídí sám. Podle dokumentace pro automatický cold pull je tato funkce dostupná od firmwaru 6.0.0 pro modely MK4/S a MK3.9/S a od verze 6.1.3 pro velkoformátovou tiskárnu XL.
V menu tiskárny stačí přejít do sekce Ovládání (Control) a spustit položku Cold pull. Průvodce vás vyzve k zavedení filamentu – připravte si rovný kus PLA o délce alespoň 30 cm. Tiskárna si strunu sama natáhne, prohřeje komoru, během řízeného chladnutí jemně dotlačuje materiál do špičky a v přesně vypočítaný moment motor extruderu zařadí zpětný chod a špunt vyrve ven.
Je to neskutečně pohodlné, hlavně u vícehlavé XL, kde by ruční tahání na pěti hlavách po sobě zabralo celé odpoledne. Další podrobnosti o tom, jak tahle hlava funguje v praxi, najdete v mé recenzi Original Prusa MK4S. Vždy se ale držte návodu pro svůj konkrétní model, protože chování podavačů se mezi generacemi výrazně liší.
Omezení a rizika metody: Kdy cold pull zničí speciální povlak trysky
Jakkoliv je atomové čištění účinné u běžné mosazi nebo čisté kalené oceli, existují trysky, u kterých si tímto postupem zaděláte na drahý problém. Řeč je o prémiových tryskách se speciálními kluznými povlaky vnitřního kanálu, konkrétně o modelech E3D Nozzle X a Prusa Nextruder ObXidian.
Pozor na povlak WS2: U trysek Nozzle X a ObXidian cold pull nepoužívejte. Prudké vytržení ztuhlého plastu za studena může strhnout vnitřní nepřilnavou vrstvu disulfidu wolframičitého (WS2). Výrobce pro tyto modely předepisuje výhradně použití čisticího filamentu za tepla.
Smyslem této mikroskopické vrstvy je zabránit tomu, aby se lepivé materiály jako PETG nebo TPU chytaly na kov. Když ji vyrvete ven spolu se ztuhlým PLA špuntem, tryska sice bude dál tisknout a odolávat oděru, ale ztratí svou kluznost a začne se zanášet mnohem rychleji než dřív. Tady se zkrátka vyplatí obětovat pár korun za čisticí strunu a nechat ji jen volně protékat na vysokou teplotu.
Jak vyměnit trysku za tepla: Postup a bezpečnostní pravidla
Příprava nářadí a teplota povolení trysky podle konstrukce hotendu
Když selže jehla i cold pull, nebo jste otvor zkrátka vybrousili svítícím filamentem do šišata, přichází na řadu mechanika. Základní pravidlo, jak vyměnit trysku na klasických šroubovaných hlavách, zní: povolujte ji za tepla. Pokud zaberete klíčem za studenou trysku, ztuhlý plast v závitech zafunguje jako lepidlo a v lepším případě strhnete šestihran, v horším ukroutíte tenký krk heatbreaku přímo v bloku.
Postup i nářadí se přitom liší podle toho, jakou generaci tiskárny máte na stole. Nepleťte si rozměry klíčů na přidržení hliníkového bloku – co sedí na MINI, nedostanete na MK3.
| Modelová řada / Hotend | Teplota pro povolení | Nářadí na topný blok | Nářadí na trysku | Specifické pravidlo |
|---|---|---|---|---|
| Prusa MINI / MINI+ | 280 °C | 16mm plochý klíč | 7mm nástrčná hlavice (nebo kleště) | Po nahřátí před prací vypnout tiskárnu. |
| MK2.5/S, MK3/S/+, MK3.5/S (E3D V6) | 285 °C | 17mm plochý klíč | 7mm nástrčná hlavice | Dotahovat proti heatbreaku se spárou 0,5–1,0 mm. |
| MK4/S, MK3.9/S (Nextruder) | Studená (po vytažení struny) | Drží v chladiči (bez klíče) | Momentový klíč 1,5 Nm (nebo s adaptérem V6) | Celistvá tryska s kovovou trubičkou; nepropálíte dráty. |
U menších tiskáren popisuje český návod pro výměnu trysky na MINI/MINI+ důležitý bezpečnostní krok: hlavu nejprve předehřejte na 280 °C, vyjměte filament a těsně předtím, než přiložíte kovové klíče k topnému bloku, tiskárnu vypněte vypínačem. Kovový klíč totiž velmi snadno sklouzne k nechráněným drátům topného tělíska, způsobí zkrat a odpálí základní desku. Na samotnou trysku použijte raději 7mm nástrčnou hlavici (ořech) než kleště, ve kterých vám horká mosaz nepěkně podklouzne.
Dejte si také pozor na velikost nářadí. Pokud na malý topný blok nasadíte obří francouzák a budete ho tam držet půl minuty při zapnutém stroji, masivní kus železa odsaje z bloku teplo. Tiskárna vyhodnotí náhlý pokles teploty jako závadu čidla a zastaví se s hlasitým pípáním a chybou Thermal runaway.
Demontáž, instalace a správný utahovací moment trysky
Samotná výměna trysky za tepla vyžaduje klidnou ruku. Připravte si vedle tiskárny keramický talířek nebo kus přeloženého alobalu, kam horkou vyšroubovanou trysku bezpečně odložíte. Když ji hodíte na plastovou podložku nebo dřevěný stůl, vypálíte do nich okamžitě díru. Jednou rukou pevně podržte topný blok klíčem (16 mm u MINI, 17 mm u E3D V6), aby se neprotočil a neutrhl kabely, a druhou rukou povolte trysku 7mm ořechem.
U systémů E3D V6 (řady MK2.5 až MK3.5) platí při montážích jedno zlaté pravidlo, kvůli kterému začátečníkům často teče plast vrchem přes závity. Šestihran trysky se nikdy nesmí dotknout hliníkového bloku. Tryska musí uvnitř bloku narazit čelem do spodní hrany heatbreaku, čímž vytvoří těsný kovový spoj. Mezi šestihranem trysky a spodkem topného bloku proto musí po finálním dotažení za tepla (při 285 °C) zůstat viditelná mezera 0,5 až 1,0 mm. Pokud trysku vytočíte až nadoraz k bloku a stále je volná, máte heatbreak zašroubovaný příliš mělce.
U moderních tiskáren s hlavou Nextruder (MK4S, MK3.9S) je život mnohem jednodušší, protože tryska je spojená přímo s celokovovou vodící trubičkou a nikde v horké zóně nemůže plast vytéct. Pokud ale měníte trysku našroubovanou do bloku Nextruderu, oficiální servisní příručka Prusa (vydaná 13. 5. 2026) předepisuje utahovací moment přesně 1,5 Nm a doporučuje použít vytištěný nebo kupovaný momentový klíč. Přetažení hrubou silou totiž snadno zdeformuje tenkostěnný krk a trysku zničíte dřív, než vůbec pustíte první tisk.
Výběr nové trysky: Kompatibilita, materiály a vliv na tisk
Mosazná vs. kalená tryska: Výběr podle filamentu a opotřebení
Když už kupujete novou trysku, nesahejte automaticky po té nejdražší kalené jen proto, že zní odolněji. Pro běžný tisk z PLA, PETG nebo čistého ASA zůstává obyčejná mosazná tryska tou nejlepší volbou. Mosaz má skvělou tepelnou vodivost (kolem 105 až 130 W/(m·K)), takže bleskově a rovnoměrně prohřívá plast i při vysokých rychlostech. Navíc, pokud do ní nepustíte nic drsného, vydrží bez ztráty přesnosti mnoho stovek tiskových hodin. Vyhazovat zánovní mosaznou trysku jen proto, že se ucpala, jsou vyhozené peníze.
Situace se radikálně mění ve chvíli, kdy sáhnete po abrazivním filamentu. Struny plněné sekanými uhlíkovými vlákny (CF), skelnými vlákny (GF), kovovým práškem nebo svítící materiály (Glow-in-the-dark s tvrdým hlinitanem strontnatým) fungují uvnitř trysky jako tekutý brusný papír. Měkkou mosaz vybrousí už po 100 až 300 gramech tisku – z 0,4mm otvoru máte najednou šišatou 0,6mm díru a rozměry výtisků se rozjedou. Jak se jednotlivé polymery chovají, si můžete porovnat v článku o srovnání PLA, PETG a ABS/ASA.
Pro tyhle drsné materiály potřebujete kalenou trysku. Klasická kalená ocel má ale výrazně horší tepelnou vodivost (jen kolem 20 až 25 W/(m·K)), takže u ní musíte ve sliceru zvednout teplotu tisku o 5 až 10 °C, aby se vrstvy dobře spojovaly. Pokud nechcete řešit teplotní kompenzace, existují bimetalové trysky (jako ObXidian), které kombinují měděné tělo s kalenou špičkou. Počítejte ale s vyšší cenou – zatímco běžná mosazná Prusa Nextruder tryska 0,4 mm vycházela u českých prodejců (při kontrole 3. 10. 2026) na 499 Kč, speciální kalené varianty stojí klidně trojnásobek.
Konstrukční standardy hotendů: Rozdíly mezi E3D V6 a moderními systémy
Při nákupu si ohlídejte kompatibilitu trysky s hotendem, protože samotný průměr otvoru 0,4 mm vám o závitu neřekne vůbec nic. Každá generace tiskáren používá jinou architekturu a na českých e-shopech leží vedle sebe desítky nekompatibilních tvarů.
Starší modely Original Prusa MK2.5/S, MK3/S/+ a MK3.5/S, stejně jako MINI/MINI+, staví na osvědčeném standardu E3D V6. Tyto trysky mají metrický závit M6×1 mm s přesnou délkou závitové části 7,5 mm a celkovou délkou 12,5 mm. Častou chybou je nákup levných trysek standardu MK8 (typických pro starší stroje Creality Ender), které mají sice také závit M6, ale dlouhý jen 5 mm. Když takovou krátkou trysku zašroubujete do bloku V6, nedosáhne na heatbreak, zůstane tam dvoumilimetrová dutina a hotend okamžitě vytopíte plastem.
Naproti tomu modely MK4/S, MK3.9/S, XL nebo CORE One používají proprietární systém Prusa Nozzle pro Nextruder. Tady tryska tvoří jeden celek s dlouhou kovovou trubičkou, která prochází až k podávacím kolům. Pokud vám ale z dob MK3 zbyla plná zásuvka drahých E3D V6 trysek, nemusíte je prodávat под cenou – stačí dokoupit kovový adaptér Nextruder V6, do kterého své staré trysky normálně našroubujete.
Nastavení tiskárny a sliceru po výměně trysky
Změna průměru trysky v profilu sliceru a firmwaru tiskárny
Výměna ucpané nebo opotřebované trysky je skvělá příležitost zkusit jiný průměr trysky. Standardních 0,4 mm je sice rozumný kompromis na všechno, ale pokud tisknete velké dílenské držáky nebo krabice, přechod na 0,6 mm nebo 0,8 mm vám zkrátí čas tisku klidně na polovinu a zvýší pevnost dílu. Naopak na drobné figurky a ozubená kolečka se hodí 0,25 mm. Tipy na dimenzování dílů pro větší trysky najdete v článku o funkčním 3D tisku do dílny a domácnosti.
Když průměr změníte, nestačí jen přepsat jedno číslo. V programu PrusaSlicer je nejsnazší spustit průvodce konfigurací a zaškrtnout si rovnou celý systémový profil tiskárny pro daný průměr (např. 0.6 mm nozzle). Slicer si v něm sám přepočítá šířky extruze (extrusion width), výšky vrstev i maximální objemový průtok (Max volumetric speed), abyste nepřetížili tavnou komoru.
V jiných programech, jako je Cura nebo OrcaSlicer, si raději zkontrolujte šířky jednotlivých linek ručně, protože postupy se napříč značkami a slicery liší (podrobně to rozebírám v našem kompletním průvodci moderními slicery). Nezapomeňte také změnit průměr přímo v menu samotné tiskárny (v sekci Nastavení / Hardware / Průměr trysky). Stroj si podle toho hlídá shodu s G-codem a nepustí vás do tisku souboru vygenerovaného pro jinou šířku.
Překalibrování podložky a kalibrace první vrstvy
Poslední krok před prvním tiskem závisí na tom, jakým snímačem vaše tiskárna měří výšku podložky. Pokud tento bod přeskočíte u starších strojů, nová tryska vám buď bude tisknout do vzduchu, nebo se v nejhorším případě zaryje do tiskového plátu a poškrábe PEI povrch.
Tiskárny vybavené tenzometrickým snímačem Loadcell přímo v chladiči hlavy (MK4/S, MK3.9/S, XL, CORE One) měří výšku tak, že před každým tiskem jemně ťuknou samotnou špičkou trysky o podložku. Tady nemusíte po výměně řešit vůbec nic – i kdyby nová tryska seděla o milimetr níž, stroj si nulu změří automaticky a žádná ruční kalibrace první vrstvy (Live Z) neexistuje.
Naopak u starších konstrukcí s indukční sondou (PINDA, SuperPINDA na řadě MK3 nebo M.I.N.D.A. na MINI) visí senzor vedle trysky a měří vzdálenost od ocelového plátu bez ohledu na to, jak hluboko jste trysku zašroubovali. Stačí rozdíl dvou desetin milimetru v dotažení závitu a vaše původní nastavení je k ničemu. Po každé manipulaci s tryskou nebo blokem na těchto strojích okamžitě spusťte kalibraci první vrstvy a dolaďte hodnotu Live Adjust Z, jinak skončíte u problémů popsaných v článku o odlepování výtisku a přilnavosti první vrstvy.
Závěrečný verdikt a preventivní desatero pro čistý hotend
Rozhodovací strom: Kdy stačí pročištění a kdy trysku bez milosti vyměнить
Abychom si ujasnili, kdy má smysl trápit se s čištěním a kdy je lepší sáhnout do šuplíku pro nový kus, sestavil jsem přehlednou tabulku podle příznaků, které na stole potkávám nejčastěji. Nevyhazujte trysky zbytečně, ale ani neztrácejte hodiny u kusu kovu, který má své nejlepší časy za sebou.
| Stav a chování tiskárny | Doporučené řešení | Důvod a postup |
|---|---|---|
| Plast vytéká slabě, kroutí se ke straně, extruder občas cvakne. | Čistit (Jehla + Cold pull) | Částečné ucpání smítkem nebo spáleninou. Geometrie trysky je v pořádku. |
| Přechod z ABS/PC/PETG na PLA, tmavé šmouhy na světlém výtisku. | Čistit (Čisticí filament) | Vysokoteplotní zbytky v komoře. Protlačte čisticí strunu na 250 °C. |
| Zhoršená kvalita na tryskách ObXidian nebo Nozzle X. | Čistit (Výhradně čisticí struna) | Zákaz cold pullu a jehel kvůli ochraně vnitřní vrstvy WS2. |
| Tiskli jste 300 g karbonu (CF) nebo svítícího PLA na mosazné trysce. | Vyměnit (Za kalenou) | Otvor je vyběhaný do oválu a zvětšený. Čištění přesnost nevrátí. |
| Plast vytéká vrchem kolem závitu na topný blok. | Přetěsnit / Vyměnit | Chyběla spára 0,5–1,0 mm u V6 nebo je stržený závit. Vyčistit blok za tepla a dotáhnout proti heatbreaku. |
Pokud se o stroj staráte průběžně, k úplnému zamrznutí hlavy se dostanete jen zřídka. Kompletní rozpis péče o pojezdy, řemeny a větráčky najdete v mém článku o preventivní údržbě a kalibraci tiskárny.
Preventivní desatero: Jak zabránit ucpávání a degradaci polymeru
Většinu ucpaných hotendů si tiskaři vyrobí sami drobnými zlozvyky při každodenním provozu. Když si ohlídáte následujících pět bodů, snížíte riziko zácpy na minimum:
- Nenechávejte hotend dlouho nahřátý naprázdno: Když tryska stojí deset minut na 220 °C bez pohybu struny, plast uvnitř se doslova upeče na uhel a teplo vystoupá do chladné zóny (heat creep).
- Hlídání ventilátoru chladiče: Pravidelně čistěte malý boční ventilátor hotendu od namotaných vláken (stringingu). Jakmile zpomalí, struna změkne v heatbreaku a ucpe se.
- Sušte navlhlé filamenty: Vlhký PETG nebo Nylon v trysce prská, voda způsobuje rozklad polymeru (hydrolýzu) a pěna v komoře zanechává připálené usazeniny.
- Větrejte box při tisku PLA: Pokud máte tiskárnu v uzavřené skříni (enclosure), nechte při tisku PLA otevřená dvířka. Teplota vzduchu v boxu nad 35 °C měkčí PLA už v podavači.
- Otírejte prach ze struny: Skladujte cívky v sáčcích. Prach usazený na volně ležící špulce se v trysce nespálí, ale hromadí se u ústí, dokud otvor neucpe.
Co si zkontrolovat před zásahem a nákupem dílů:
- Aktuální cena a dostupnost: Konkrétní mosazná Prusa Nextruder tryska 0,4 mm stála při kontrole 3. 10. 2026 u českého prodejce 499 Kč, ale ceny trysek napříč značkami a e-shopy se průběžně mění – před objednávkou si porovnejte nabídku pro svůj model.
- Verze firmwaru tiskárny: Pokud chcete spustit automatický cold pull na MK4/S, MK3.9/S nebo XL, zkontrolujte v menu stroje, zda máte nainstalovaný firmware minimálně 6.0.0 (respektive 6.1.3 pro XL).
- Konkrétní návod pro vaši řadu: Konstrukce hlav (E3D V6, MINI, Nextruder) mají odlišné teploty a postupy; na webu podpory výrobce si vždy otevřete manuál přesně pro vaši generaci tiskárny.
- Sjednocení průměru ve sliceru: Při přechodu na jiný průměr než 0,4 mm si pohlídejte přepnutí profilu ve vašem sliceru i v hardwarovém nastavení tiskárny, protože postup není u všech programů jednotný.