
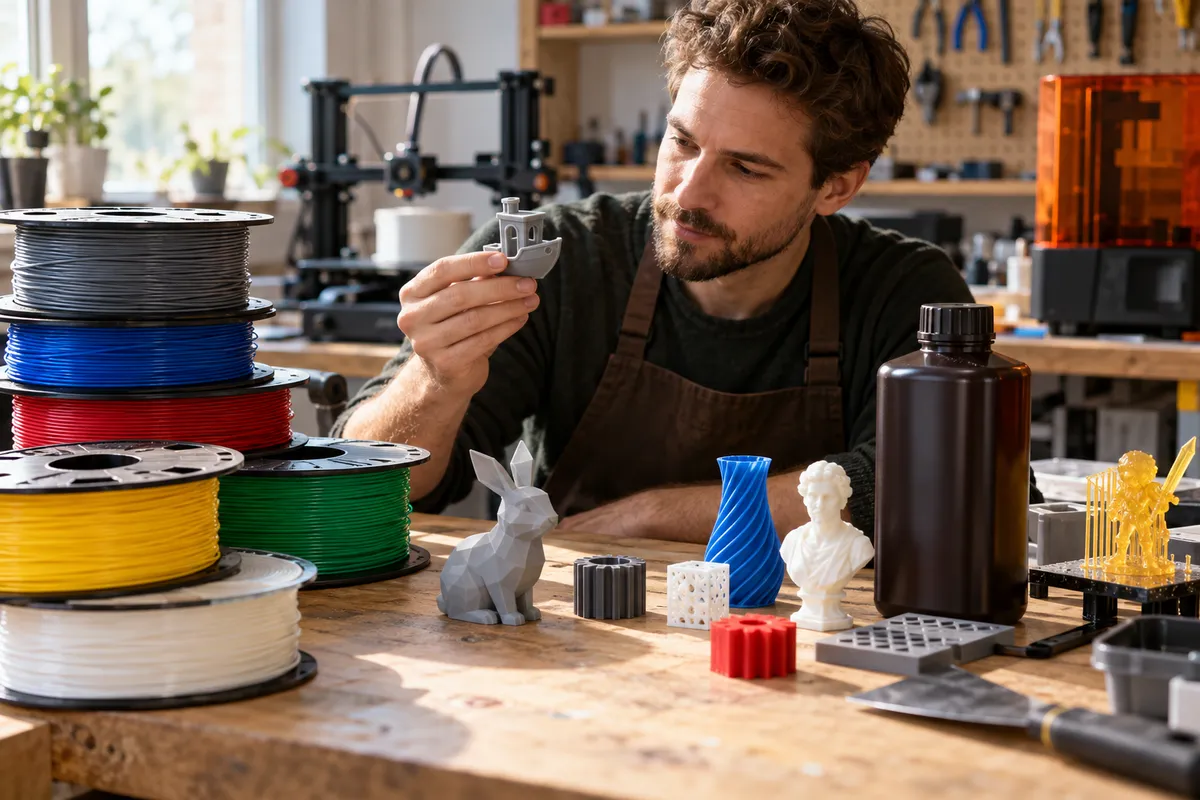
Zkažená cívka uprostřed dvacetihodinového tisku nebo zkroucený díl z drahého materiálu většinou neznamenají chybu samotného stroje, ale špatnou volbu tiskového materiálu. Správný výběr materiálu pro 3D tisk vám ušetří hodiny zbytečného ladění v softwaru i vyhozené peníze za nevhodné termoplasty a fotopolymery.
V dílně mi průběžně běží tiskárny od značek Prusa, Creality a Bambu Lab. Za více než šest let praxe jsem zničil kilometry strun a spotřeboval desítky litrů pryskyřic, než jsem pochopil, jak zásadní vliv má přesná volba materiálu na funkčnost a odolnost výsledného dílu.
Přehled materiálů pro 3D tisk: základní technologie a parametry kvality
FDM/FFF vs. MSLA/SLA/DLP: Principy, limity a základní rozdíly v materiálech
Technologie FDM a FFF staví modely protlačováním roztavené tiskové struny přes vyhřívanou trysku vrstvu po vrstvě. Naproti tomu technologie pracující s tekutou pryskyřicí, kam patří MSLA, LCD, DLP a laserové SLA, využívají selektivní vytvrzování tekutého fotopolymeru pomocí UV světla. U pryskyřicových tiskáren tvoří dno tiskové vaničky napnutá transparentní FEP nebo PFA fólie, přes kterou světelný zdroj osvěcuje jednotlivé tenké vrstvy.
Zásadní rozdíl spočívá v rozlišení a mechanické stavbě. FDM tiskárny standardně pracují s výškou vrstvy od 0,05 mm výše, což je dáno mechanikou a průměrem otvoru trysky. Pryskyřičné stroje MSLA běžně tisknou ve vrstvách od 0,025 mm do 0,1 mm, přičemž horizontální detaily v rovině XY určuje přímo hustota pixelů maskovacího LCD panelu.
FDM výtisky trpí anizotropií, což v praxi znamená, že pevnost v tahu ve svislé ose Z bývá o 30 až 50 % nižší než v rovině vrstev XY. Pryskyřice vytvářejí prakticky izotropní strukturu se stejnou pevností ve všech směrech, avšak standardní fotopolymer vykazuje vysokou křehkost a bez dodatečného laku s UV filtrem časem na slunci dále tvrdne a praská.
Fyzikální parametry strun: Průměr 1,75 mm vs. 2,85 mm, tolerance průměru a navinutí
Drtivá většina moderních tiskáren využívá tiskové struny o průměru 1,75 mm. Rozměr 2,85 mm přetrvává především u starších ekosystémů, jako je UltiMaker, kde vyšší průměr zajišťoval potřebnou tuhost struny v dlouhých Bowdenových trubicích. Strunu o průměru 2,85 mm nelze fyzicky zavést do extruderu dimenzovaného na 1,75 mm a naopak, což při nepozorném nákupu vede k okamžitému ucpání podavače.
Při nákupu filamentu sledujte výrobní toleranci průměru a ovalitu. Běžné levnější struny deklarují rozptyl průměru v toleranci ±0,05 mm, což může vést k nepravidelnému dávkování plastu. Výrobci prémiových strun garantují toleranci ±0,02 mm s kontinuálním laserovým měřením po celé délce návinu.
Kvalitní tisková struna se pozná podle rovnoměrného a čistého navinutí na cívce. Pokud se jednotlivé závity kříží pod sebe, cívka se dříve či později v extruderu zasekne a tiskárna začne vynechávat materiál, aniž by došlo k mechanické závadě na motoru.
Ekologie a formáty balení: Klasická cívka, refill systémy a identifikace čipy
Tradiční plastové cívky generují značné množství odpadu, proto se stále více prosazují bezcívkové refill systémy, jako je otevřený standard MasterSpool. Uživatel si jednorázově vytiskne nebo koupí rozebíratelné boky cívky, na které následně nasazuje stažené náviny materiálu bez centrálního plastového jádra.
Výrobci často nahrazují plastové boky lisovaným kartonem, což však přináší komplikace v automatických systémech podávání, jako je Bambu Lab AMS. Kartonový lem se při rotaci na podpůrných válečcích odírá, uvolňuje jemný prach do ložisek a lehká cívka začíná prokluzovat. Řešením bývá nasazení plastového lemu vytištěného přímo pro daný rozměr kartonu.
Cívky postupně dostávají také integrované identifikační prvky pro automatické načítání tiskových parametrů. Například nové cívky Prusamentu vyrobené od října 2025 integrují NFC štítek OpenPrintTag, který předává tiskárně informace o typu materiálu a teplotách, nejde však o všeobecnou vlastnost všech cívek na trhu.
Kartonové cívky v uzavřených vícebarevných modulech nezahazujte. Vytištěný prstenec z materiálu PLA nebo PETG nasazený na okraj kartonu zabrání vnikání prachu do podavače a zlepší trakci pohonu.
Druhy filamentů pro 3D tisk: Vlastnosti tiskových strun od PLA po technické kompozity
Běžné a univerzální materiály: PLA, PLA+ a PETG
Když se řeší druhy filamentů pro 3D tisk, začíná se téměř vždy u PLA. Tento termoplast na bázi kyseliny polymléčné vyniká minimální tepelnou roztažností, díky čemuž téměř netrpí na kroucení rohů (warping) a zvládá čisté přemostění prázdného prostoru (bridging) při stoprocentním výkonu ofuku tiskového ventilátoru. Zásadní nevýhodou je nízká teplota skelného přechodu kolem 55 až 60 °C, při které plast měkne, což jej vyřazuje z použití v rozpáleném autě.
Modifikované směsi PLA+ nabízejí mírně vyšší houževnatost a menší křehkost, tepelná odolnost však zůstává obdobná. PETG představuje kompromis mezi snadným tiskem a mechanickou odolností. Vyznačuje se vyšší rázovou houževnatostí, pružností a chemickou odolností proti kyselinám a zásadám.
PETG vyžaduje nižší otáčky chlazení modelu, obvykle v rozmezí 20 až 50 %, aby se zajistila dokonalá soudržnost vrstev. Nižší chlazení a viskozita taveniny však přirozeně vedou ke zvýšené tvorbě tenkých plastových nitek mezi detaily (stringing).
| Materiál | Tuhost | Rázová houževnatost | Teplotní odolnost (Tg) | Tisková náročnost |
|---|---|---|---|---|
| PLA / PLA+ | Vysoká | Nízká | 55–60 °C | Velmi nízká |
| PETG | Střední | Střední až vysoká | 70–80 °C | Nízká až střední |
| ABS | Střední | Vysoká | 95–105 °C | Vysoká |
| ASA | Střední | Vysoká | 95–105 °C | Střední až vysoká |
| PC | Velmi vysoká | Extrémní | 110–120 °C | Extrémní |
Odolné konstrukční termoplasty: ASA, ABS a polykarbonát (PC)
Při zkoumání vlastností tiskových strun pro technické díly narazíte na akrylonitrilbutadienstyren (ABS). Nabízí výbornou mechanickou rázovou odolnost a teplotní stabilitu přes 90 °C. Jeho vylepšený ekvivalent ASA poskytuje shodné mechanické parametry, ale navíc disponuje vysokou UV odolností, takže díly na přímém slunci nekřehnou ani nežloutnou.
Oba materiály mají výraznou tepelnou roztažnost a při nerovnoměrném chladnutí se smršťují, což způsobuje odlepování podložky a praskání mezi vrstvami. Spolehlivý tisk ABS a ASA vyžaduje uzavřenou komoru, která udrží stabilní teplotu vzduchu, a vyhřívanou podložku na teplotu v rozsahu 90 až 110 °C.
Tavení plastů na bázi styrenu navíc uvolňuje do prostoru ultrajemné částice a těkavé výpary. V dílně nebo obytné místnosti je nutné provozovat tiskárnu s účinnou uhlíkovou filtrací nebo zajistit nucený odtah vzduchu ven z budovy.
Polykarbonát (PC) představuje materiál s extrémní mechanickou pevností a teplotní odolností přes 110 °C. Vyžaduje však teploty trysky často přesahující 275 °C, aktivně vyhřívanou komoru a zcela suchou strunu bez stop vlhkosti.
Speciální materiály: Pružné TPU/TPE, technický PA (nylon), PP a podpory PVA, BVOH, HIPS
Termoplastické elastomery TPU a TPE vynikají pružností a schopností absorbovat rázy. Označují se stupnicí tvrdosti Shore A, kde běžný flexibilní filament dosahuje hodnoty 95A až 98A a lze jej spolehlivě tisknout na většině tiskáren s přímým pohonem (direct-drive). Měkčí směsi kolem tvrdosti 85A vyžadují velmi pomalý posuv materiálu a dokonale vymezené vedení v podavači bez mezer.
Technický polyamid (PA neboli nylon) poskytuje vysokou odolnost proti opotřebení a vynikající kluzné vlastnosti, proto se uplatňuje při výrobě ozubených kol a pouzder. Polypropylen (PP) vyniká nízkou hustotou, houževnatostí a vysokou chemickou odolností, jeho adheze k běžným tiskovým plátům je však bez speciální polypropylenové pásky problematická.
Pro složité geometrie na tiskárnách se dvěma tryskami slouží dočasné podpůrné materiály:
- PVA a BVOH: Polymery rozpustné v čisté vlažné vodě, které tvoří ideální rozhraní pod převisy materiálů PLA a PETG.
- HIPS: Houževnatý polystyren mechanicky kompatibilní s ABS, který se chemicky rozpouští v technickém D-limonenu, aniž by poškodil nosný tisk.
Příprava, sušení a provoz tiskových strun: Trysky, podložky a řešení chyb
Teplotní management v praxi: Teplota trysky, teplota podložky a přilnavost
Základem úspěšného tisku je nastavení správného teplotního okna pro daný typ taveniny. Pro orientační nastavení poslouží oficiální materiálová tabulka Prusa, která pro běžné PLA uvádí teplotu trysky 185 až 235 °C a teplotu podložky 50 až 60 °C. U filamentu PETG uvádí stejná tabulka rozmezí trysky 215 až 270 °C a podložky 70 až 90 °C, přičemž konkrétní hodnotu je vždy nutné ověřit podle štítku výrobce a možností vašeho stroje.
Pro různé materiály slouží odlišné povrchy pružných ocelových plátů:
- Hladký PEI plát: Zajišťuje zrcadlově hladkou spodní stranu pro PLA a při použití separační vrstvy také pro ABS.
- Texturovaný práškový PEI plát: Dodává matnou strukturu a brání příliš silnému přilepení houževnatých kopolyesterů.
- Saténový plát: Funguje jako univerzální kompromis s mírnou strukturou vhodný pro střídání PLA i PETG bez nanášení separačních vrstev.
Při tisku PETG na hladký PEI plát nikdy netiskněte přímo na odmaštěný povrch. Spojení taveniny s podkladem bývá tak silné, že při chladnutí hrozí vytržení kusů PEI filmu přímo z ocelového plátu. Jako separační vrstvu vždy naneste lepidlo v tyčince.
Hygroskopičnost a vlhkost: Sušení filamentu, drybox a skladování
Polymery přirozeně absorbují vzdušnou vlhkost ze svého okolí. Když se vlhká struna dostane do tavné zóny trysky o teplotě přes 200 °C, voda se okamžitě přemění v páru. Podle technické dokumentace Prusa se vlhký filament při extruzi projevuje syčením, praskáním bublin, jemným kouřem a nepravidelnou extruzí, což zásadně snižuje soudržnost vrstev hotového dílu.
Běžný PETG i nehořlavý technický PETG V0 vyžadují podle doporučení výrobce sušení po dobu 6 hodin při teplotě 55 °C, pokud materiál nebyl uchováván v suchém prostředí. Technické materiály jako polyamid absorbují vlhkost během několika hodin a vyžadují teploty sušení 70 až 80 °C po dobu minimálně 8 až 12 hodin.
Při sušení nesmí nastavená teplota překročit teplotu skelného přechodu polymeru, jinak hrozí změknutí a nevratné spečení jednotlivých závitů na cívce. Po vysušení ukládejte struny do uzavíratelných sáčků se sáčkem indikátorového silikagelu nebo tiskněte přímo z aktivně vyhřívaného boxu (dryboxu).
Abrazivní kompozity a kalibrace: Uhlíková vlákna, tvrzené trysky a testovací modely
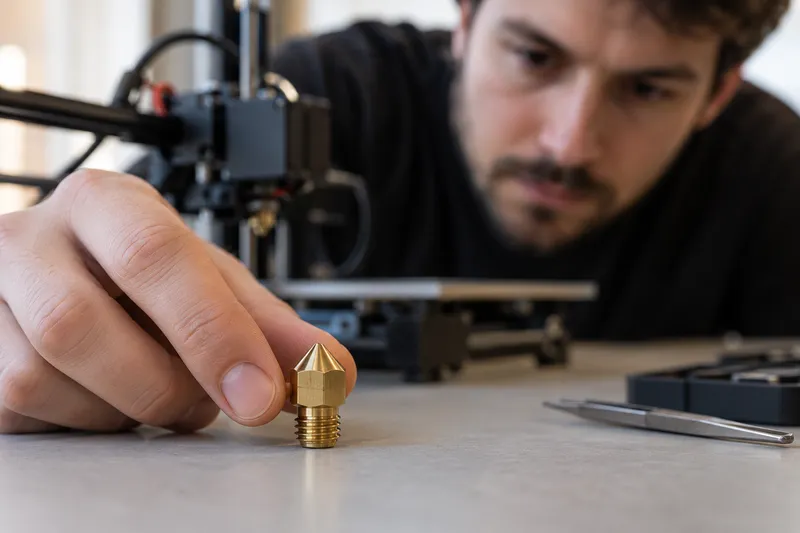
Přidáním sekaných uhlíkových, skelných nebo kevlarových vláken do základního plastu získávají kompozitní struny mimořádnou tvarovou stabilitu a tuhost v ohybu. Tato plniva však působí na stěny otvoru trysky jako brusný papír. Běžná mosazná tryska se dokáže mechanicky obrousit a rozšířit průměr otvoru již po spotřebování necelého jednoho kilogramu materiálu.
Pro kompozitní struny je nutná tvrzená tryska z nástrojové oceli nebo tryska s rubínovým hrotem. Ocel má oproti mosazi výrazně horší tepelnou vodivost, což v praxi vyžaduje navýšení teploty trysky v tiskovém profilu o 5 až 10 °C, aby nedocházelo k podextruzi (under-extrusion).
Před spuštěním ostrého tisku nového materiálu vygenerujte teplotní věž (temp tower), na které otestujete kvalitu převisů, tvorbu nitek a pevnost spojení vrstev při postupně klesajících teplotách po 5 °C. Pro detailní postup přípravy a seřízení tiskového profilu využijte náš návod jak vybrat a objektivně otestovat 3D tiskárnu.
Druhy resinů pro 3D tisk a specifika fotopolymerních pryskyřic
Základní fotopolymery: Standardní resin, ABS-like a tough varianty
Přehled druhů resinů pro 3D tisk začíná u základních fotopolymerních pryskyřic. Standardní pryskyřice poskytuje velmi hladký povrch a vykreslení těch nejmenších detailů, je však ze své podstaty křehká a naprosto nevhodná pro funkční mechanické díly vystavené rázům či ohybu.
Pro namáhané prvky slouží směsi označené jako ABS-like nebo Tough. Tyto materiály obsahují aditiva zajišťující pružnost při deformaci a odolnost proti prasknutí při pádu na tvrdou podložku. Zatímco standardní pryskyřice se hodí na statické výstavní miniatury a busty, ABS-like varianty snesou montáž šroubů i provoz v sestavách funkčních mechanismů.
Specializované pryskyřice: Flexibilní, vodou omyvatelné, dentální a vysokoteplotní
Speciální pryskyřice pokrývají náročné průmyslové a medicínské aplikace s přesně definovanými parametry:
- Flexibilní resiny: Simulují vlastnosti měkké pryže a po finálním vytvrzení slouží k tisku těsnění, ochranných krytů a tlumicích dorazů.
- Vodou omyvatelné pryskyřice (Water-Washable): Umožňují čištění výtisku v čisté vodě bez nutnosti isopropylalkoholu, avšak výsledná znečištěná voda zůstává toxická a vyžaduje speciální likvidaci.
- Dentální a biokompatibilní resiny: Disponují certifikací pro krátkodobý i dlouhodobý kontakt se sliznicí a kůží pro výrobu chirurgických šablon a rovnátek.
- Odlévací resiny (Castable): Obsahují voskovou složku s minimálním podílem zbytkového popela po vyhoření ve vypalovací peci, určené pro šperkařství.
- Vysokoteplotní resiny: Zajišťují tvarovou stálost při teplotách přesahujících 200 °C, což nachází uplatnění při laminování a výrobě forem pro vstřikování.
Optika a expoziční parametry: Vlnová délka 405 nm, expoziční čas a podpěry
Drtivá většina hobby i poloprofesionálních pryskyřicových tiskáren využívá UV zářiče s vlnovou délkou 405 nm. Výrobce ELEGOO například uvádí plnou kompatibilitu své řady Rapid Standard Resin s LCD a MSLA tiskárnami pracujícími právě s tímto spektrem, u specializovaných směsí je však nutné vlnovou délku vždy ověřit.
Zásadním parametrem je expoziční čas normální vrstvy. Přeexponovaný tisk ztrácí jemné detaily a otvory se zalévají materiálem. Podexponovaný výtisk se zase při oddělování od separační FEP fólie na dně vaničky utrhne z podpěr a zůstane přilepený na dně. K přesnému vyladění slouží kalibrační testy, například tenké šablony Cones of Calibration.
Před každým tiskem resin v láhvi důkladně promíchejte protřepáním po dobu alespoň jedné minuty. Zvláště u technických pryskyřic se těžší polymerní složky a barevné pigmenty rychle usazují u dna.
Bezpečnost při práci s chemií: Manipulace, legislativní značení a likvidace odpadu
Post-processing a ochranné pomůcky: Nitrilové rukavice, větrání a mytí IPA
Při práci s tekutým fotopolymerem je bezpodmínečně nutné používat nitrilové rukavice a ochranné brýle. Běžné tenké latexové rukavice propouštějí akrylátové monomery během několika minut, což vede k postupnému vstřebávání chemikálií přes pokožku a vzniku těžké kontaktní alergie.
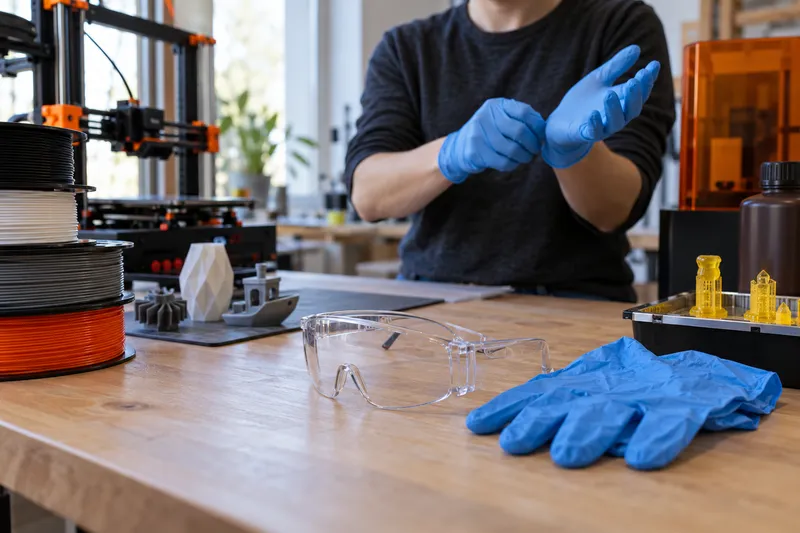
Pracoviště musí být trvale a účinně větráno. Pro čištění výtisků se standardně používá technický isopropylalkohol (IPA). Jde o vysoce hořlavou kapalinu první třídy, jejíž těkavé výpary nesmí přijít do styku s otevřeným ohněm nebo jiskřící elektronikou, a mycí stanice musí zůstat hermeticky uzavřená.
Podle pokynů výrobce Prusa skladujte nevytvrzený resin v originálním, těsně uzavřeném obalu chráněném před světlem při pokojové teplotě 18 až 32 °C. Dokončený výtisk po omytí v alkoholu vyžaduje sekundární vytvrzení v UV komoře pro stabilizaci mechanických vlastností.
Legislativní značení lahví: Klasifikace CLP, výstražné piktogramy a kódy UFI
Fotopolymerní směsi uváděné na trh podléhají evropskému nařízení o klasifikaci, označování a balení látek a směsí. Pravidla stanovuje evropská agentura ECHA podle nařízení CLP, která vyžaduje přesné označení směsí klasifikovaných jako nebezpečné a obaly chránící před nechtěným únikem obsahu.
Od 1. ledna 2025 se na štítcích směsí klasifikovaných jako nebezpečné na základě zdravotních nebo fyzikálních účinků musí uvádět 16místný kód UFI (Unique Formula Identifier). Tento identifikátor slouží toxikologickým střediskům k rychlému určení složení při nehodě či zasažení organismu.
Podle oficiálního časového přehledu ECHA nabývají některá další specifická ustanovení nařízení CLP, týkající se formátování a rozvržení štítků, účinnosti od 1. ledna 2028. Chemická legislativa dopadá na výrobce a distributory, kteří směsi uvádějí na trh, konečný kutil se řídí bezpečnostním listem (SDS) daného produktu.
Správa zbytků a ekologie: Nevytvrzený resin a nebezpečný odpad ve sběrném dvoře
Podle zákona č. 541/2020 Sb. o odpadech (§ 7) je odpad nebezpečný, pokud vykazuje alespoň jednu nebezpečnou vlastnost nebo je takovým odpadem znečištěn. Tekutá pryskyřice představuje toxickou látku pro vodní organismy a žádná znečištěná kapalina ani zbytky materiálu nesmí skončit ve dřezu, toaletě ani v běžné popelnici na směsný odpad.
Papírové utěrky a drobné zbytky potřísněné pryskyřicí vystavte na přímé slunce nebo do UV vytvrzovací komory. Po úplném vytvrzení na pevnou hmotu ztrácí materiál reaktivitu. Znečištěný alkohol, nevytvrzený kal a prázdné láhve odevzdejte jako nebezpečný odpad ve sběrném dvoře po ověření místních podmínek.
Jak vybrat filament a resin: Slicery, nákupní faktory a výsledný verdikt
Softwarová příprava: Slicery a materiálové profily pro bezproblémový tisk
Kvalitu tisku určuje správně zvolený řezací software (slicer), například PrusaSlicer, Bambu Studio, OrcaSlicer nebo UltiMaker Cura. Tyto programy obsahují přednastavené tiskové profily vyladěné přímo pro konkrétní materiály, které definují extruzní teploty, rychlosti chlazení, lineární posun tlaku (Pressure Advance) i retrakce.
Při použití obecných generických profilů často dochází k vadám povrchu. Pokud experimentujete s méně známou značkou, proveďte ruční kalibraci násobku extruze (flow rate). Tím srovnáte odchylky skutečného toku roztavené taveniny a zamezíte přeplňování rohů modelu.
Kde nakupovat a jak hodnotit cenu: České e-shopy, Heureka a dostupnost
Když řešíte, jak vybrat filament, nesledujte pouze cenovku za cívku, ale porovnejte skutečnou hmotnost návinu a dopravu přes agregátory, jako je srovnávač Heureka, a specializované české e-shopy s 3D tiskem. Dostupnost konkrétních barev a ceny se u prodejců průběžně mění.
Běžný 1kg filament PLA lze pořídit v cenovém rozpětí přibližně od 268 do 469 Kč v závislosti na zvolené barvě a výrobci. Prémiový značkový Prusament PLA Natural o hmotnosti 1 kg stojí 636,65 Kč s DPH a technický Prusament PLA High Speed v provedení Gravity Grey s integrovaným čipem vychází na 679,15 Kč s DPH.
U pryskyřic se nabídky základního 1kg balení ELEGOO Standard na českém trhu pohybují kolem 319 Kč v závislosti na barvě, zatímco v oficiálním americkém obchodě začíná od 18,99 USD bez započtení dovozu a daní. Technický a opticky stálý Prusament Resin Model Transparent Clear v jednolitrovém balení stojí 1 749 Kč s DPH.
Co zkontrolovat před nákupem a likvidací
- Skutečnou hmotnost tiskové struny na cívce (často se prodávají menší náviny 0,5 kg, 0,75 kg nebo 0,8 kg za zdánlivě nízkou cenu).
- Platnou cenu, dostupnost a náklady na dopravu přímo na stránce vybraného prodejce.
- U pryskyřic kompatibilitu světelného zdroje vaší tiskárny s vlnovou délkou uvedenou na láhvi (obvykle 405 nm).
- U místního sběrného dvora podmínky a možnosti bezplatného odevzdání tekutých zbytků pryskyřic a kontaminovaných kapalin.
Závěrečný verdikt: Rozhodovací matice pro volbu materiálu podle typu projektu
Výběr materiálu přizpůsobte účelu výsledného dílu a technickému vybavení vaší dílny:
- Statické figurky, šperky a miniatury: Standardní pryskyřice na MSLA tiskárně pro bezkonkurenční jemnost vrstev a ostré hrany.
- Běžné prototypy, hračky a domácí organizéry: Běžné PLA pro FDM tisk bez nároků na teplotní komoru a s minimálním rizikem deformací.
- Funkční mechanické díly v interiéru: PETG na FDM tiskárně pro odolnost v tahu a ohybu, případně houževnatý ABS-like resin pro přesné lícované prvky.
- Díly pro venkovní použití a autopříslušenství: ASA vytištěná v uzavřeném tiskovém boxu s vyhřívanou podložkou na 90 až 110 °C kvůli UV a teplotní stabilitě.
- Odolná ozubená kola a pouzdra: Technický polyamid (nylon) vyztužený uhlíkovým vláknem na FDM stroji osazeném tvrzenou ocelovou tryskou.