
Zvolit správnou tiskovou strunu znamená vyřešit věčný souboj mezi snadným tiskem, mechanickou houževnatostí a teplotní stabilitou. V praxi se často setkávám s tím, že začátečník sáhne po běžném materiálu na díl do rozpáleného auta, nebo naopak zbytečně trápí tiskárnu technickým kompozitem na pouhou poličkovou dekoraci. V tomto technickém přehledu podrobně rozebírám rozdíl mezi PLA a PETG, reálné mechanické vlastnosti i to, kdy použít ASA místo ABS.
Během více než šesti let v dílně jsem na svých strojích Prusa, Creality a Bambu Lab spotřeboval desítky cívek různých značek. Viděl jsem desítky zkroucených výtisků, popraskaných vrstev i zničených tiskových podložek. Následující srovnání vychází z laboratorních hodnot technických listů i z mých reálných dílenských zkušeností bez marketingových příkras.
PLA vs. PETG: Rozdíl v tiskových vlastnostech a základní mechanice
Tuhost, pružnost a náchylnost ke křehkému lomu při namáhání
Ačkoliv je polylaktid (PLA) často vnímán jako pouhý materiál pro začátečníky a dekorační figurky, z pohledu tahové pevnosti a modulu pružnosti představuje mimořádně tuhý termoplast. Podle normy ISO 527 uvádí například oficiální technický list pro Prusament PLA TDS mez pevnosti v tahu samotného filamentu 57 ± 1 MPa. Oproti tomu polyethylentereftalát modifikovaný glykolem (PETG) vykazuje pevnost v tahu filamentu 46 ± 1 MPa podle stejné zkušební metodiky.
Rozdíl v chování obou plastů při mechanickém namáhání spočívá v jejich deformaci před konečným kolapsem. PLA se chová jako sklovitý, vysoce rigidní materiál s minimální plastickou deformací. Při překročení meze pružnosti praská náhle a křehce, což může být u funkčních mechanismů nebezpečné. PETG naopak reaguje na přetížení postupným průhybem a tažností. Dokáže lépe absorbovat rázy i vibrace, proto jej v dílně volím pro zacvakávací klipy (snap-fit spoje), panty nebo flexibilní držáky nářadí.
Samotná hodnota pevnosti v tahu z laboratorního protokolu filamentu automaticky neznamená, že hotový FDM díl z PLA snese v praxi větší zátěž než PETG. Výslednou odolnost součástky určuje především přilnavost mezi vrstvami, vnitřní pnutí a orientace mechanických sil vůči tiskové rovině.
Stringování, retrakce a vliv objemového průtoku na moderních tiskárnách
Zatímco PLA taje s poměrně ostrou viskozitní křivkou a po opuštění trysky rychle tuhne, tavenina PETG je přirozeně viskózní, lepivá a náchylná k odkapávání. Tento jev vede ke vzniku jemných vlasů a nitek (stringování) při přejezdech trysky přes prázdný prostor. Pro čistý tisk z PETG ve slicerech jako PrusaSlicer, Bambu Studio, OrcaSlicer nebo Cura pečlivě kalibruji retrakce a kompenzaci tlaku v trysce.
Správné nastavení retrakcí se zásadně liší podle konstrukce extruderu tiskárny:
- Direct-drive extrudery: retrakční vzdálenost 0,5–1,0 mm při rychlosti 25–40 mm/s (výchozí osvědčená hodnota pro PrusaSlicer činí 0,8 mm).
- Bowdenové podavače: retrakce v rozsahu 3,0–5,0 mm při rychlosti 40–50 mm/s kvůli kompresi struny v dlouhé PTFE trubičce.
V moderním firmwaru hraje zásadní roli dynamická kompenzace tlaku. Starší systémy Marlin a tiskárny řady MK3 využívají Linear Advance s kalibrovaným K-faktorem, zatímco novější platformy (jako Buddy firmware v tiskárnách MK4, CORE One, XL nebo Klipper) spoléhají na Pressure Advance řízený příkazem M572. Správně nastavený parametr zastaví vytlačování plastu ještě před dokončením tiskové dráhy, což u PETG výrazně redukuje nánosy přebytečného materiálu v rozích dílu.
S nástupem rychlých tiskáren vstoupil do hry také maximální objemový průtok (volumetric flow rate). Běžné PLA struny a standardní hotendy dosahují spolehlivého průtoku v rozmezí 12–15 mm³/s. Speciálně modifikované materiály, jako například Prusament PLA High Speed (uvedený v červnu 2026 s deklarovanou úsporou tiskového času 20–40 %), zvládnou při použití vysokoprůtokové CHT trysky a teplotě 215 °C objemový průtok až 28 mm³/s na strojích CORE One+. Běžné hotendy bez odpovídající topné kapacity však takový objem neroztaví a pokus o rychlý tisk skončí vynecháváním kroků podavače.
Mechanická odolnost filamentů a anizotropie FDM výtisků
Pevnost mezi vrstvami a správná orientace dílu na tiskové podložce
Základním limitem technologie FDM je anizotropie – rozdílné fyzikální vlastnosti dílu v různých směrech. Pevnost výtisku v horizontální rovině XY odpovídá pevnosti kontinuálně kladených plastových vláken. Ve vertikální ose Z však celistvost dílu závisí výhradně na tepelném svaření jednotlivých vrstev k sobě. Při nesprávné orientaci součástky na tiskové desce může dojít k delaminaci při minimálním zatížení.
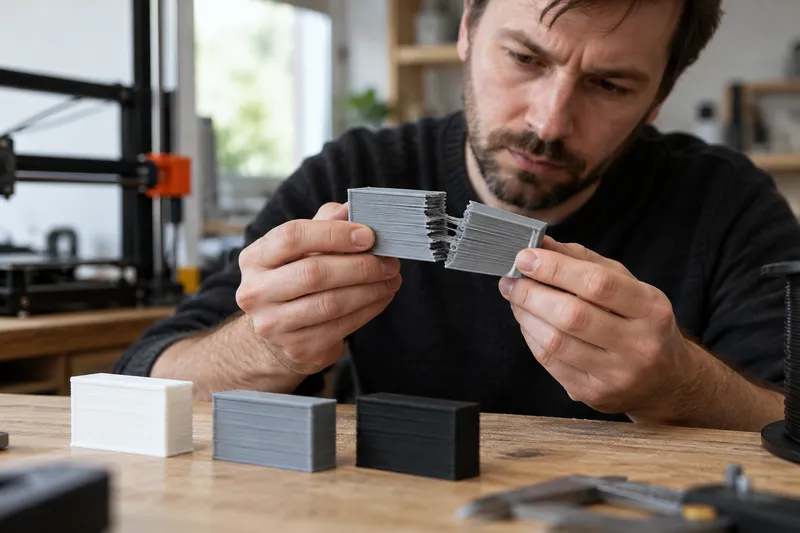
Podle technického listu výrobce dosahují testovací vzorky Prusament PLA pevnosti v tahu 51 ± 3 MPa v horizontálním směru a 59 ± 2 MPa ve vertikálním směru při přesně definovaném laboratorním profilu tisku. U rázové houževnatosti se však rozdíly projevují ještě drastičtěji. Oficiální data pro Prusament PETG TDS uvádějí při zkoušce vrubové houževnatosti Charpy hodnotu 6 ± 1 kJ/m² při horizontální orientaci, ale pouze 3 ± 1 kJ/m² ve vertikálním směru Z.
Při přípravě funkčních modelů uplatňuji tato základní konstrukční pravidla:
- Montážní oka, čepy a nosníky vždy pokládám na podložku tak, aby tahová síla působila podél tiskových linek v rovině XY, nikoli kolmo na ně.
- Pokud díl nese závitový spoj, orientuji otvor kolmo k podložce, aby dotažení šroubu stlačovalo vrstvy k sobě, namísto jejich odtrhávání.
- Pro zvýšení pevnosti mezivrstevného spoje mírně zvyšuji teplotu trysky o 5 °C a snižuji výkon ofuku modelu, což polymerním řetězcům poskytne více času na vzájemné prolnutí.
Deformace pod dlouhodobým zatížením a rázová houževnatost v praxi
V praxi se často setkávám s mechanickým selháním, které nesouvisí s jednorázovým rázem, ale s časem. Jedná se o takzvaný creep neboli tečení materiálu za studena. PLA vykazuje silný sklon ke creepu i při běžné pokojové teplotě 22 °C. Pokud z PLA vytisknete konzoli na zeď zatíženou těžkým předmětem nebo do dílu zašroubujete šroub na pevný doraz, plastové řetězce v místě mechanického napětí začnou pomalu uhýbat. Během několika týdnů se šroub samovolně uvolní a namáhaná konzole se trvale ohne.
PLA nikdy nepoužívám na trvale předepnuté pružné spoje, svorky nebo díly tiskáren držící napnutí řemenů. V těchto aplikacích dochází vlivem studeného toku materiálu k postupné ztrátě geometrie bez jakéhokoliv viditelného přehřátí.
Z hlediska celkové houževnatosti a odolnosti proti rázům funguje PETG a ASA mnohem spolehlivěji. Při pádu těžkého nářadí na zem se PLA výtisk roztříští na ostré střepy podobně jako sklo, zatímco PETG a styrenové plasty (ABS/ASA) nárazovou energii zčásti utlumí elastickým průhybem a zčásti plastickou deformací. Pro funkční díly v dílně proto standardně volím minimálně 4 perimetry a výplň typu gyroid s hustotou 25–30 %, což zajistí rovnoměrný rozptyl napětí do všech směrů.
Teplotní odolnost PETG, PLA a styrenových plastů
HDT a teplota skelného přechodu: Co znamenají normy ISO pro reálné použití
V začátcích jsem se mylně domníval, že když tryska taví PLA při 215 °C, hotový díl vydrží teploty kolem stovky. V reálném provozu však o použitelnosti materiálu nerozhoduje bod tání, nýbrž teplota skelného přechodu (Tg) a teplota tepelné deformace (HDT – Heat Deflection Temperature) měřená podle normy ISO 75. Jakmile polymer dosáhne teploty skelného přechodu, přechází z tvrdého, amorfně sklovitého stavu do stavu gumovitého a ztrácí jakoukoliv nosnost.
Zkušební norma ISO 75 vystavuje normalizovaný zkušební břit definovanému mechanickému zatížení (nejčastěji 0,45 MPa) a sleduje teplotu, při které dojde k prohnutí vzorku o stanovenou hodnotu. Následující tabulka porovnává hodnoty ze zkušebních protokolů Prusamentu:
| Materiál | HDT při 0,45 MPa (ISO 75) | Teplota skelného přechodu (Tg) | Bezpečný provozní teplotní limit |
|---|---|---|---|
| Prusament PLA | 55 °C | 55–60 °C | do 50 °C (nad 60 °C ztrácí pevnost) |
| Prusament PETG | 68 °C | 75–80 °C | do 65 °C bez vnějšího namáhání |
| Prusament ASA | 93 °C | cca 100 °C | do 90 °C při trvalém provozu |
Podle technické specifikace výrobce začínají výtisky z Prusament PLA ztrácet mechanickou pevnost již při teplotách nad 60 °C, přičemž tabulková hodnota tepelné odolnosti činí 55 °C. V dílně počítám s tím, že nezatížený díl z PLA snese zhruba 50 °C. U PETG se teplotní odolnost pohybuje kolem 65 °C pro statické díly, ale pod mechanickým tahem začíná materiál deformovat už při přiblížení k 60 °C.
Chování dílů v horkém prostředí: Interiéry aut a letní provoz
Kabina automobilu zaparkovaného v letních měsících na přímém slunci představuje pro plastové součástky z FDM tiskárny nejtvrdší zkoušku. Z měření Stanfordovy univerzity i testů automobilových asociací vyplývá, že teplota vzduchu v uzavřeném interiéru běžně dosahuje 50–60 °C. Tmavý povrch palubní desky těsně za čelním sklem však absorbuje sálavé teplo a zahřívá se na 70–80 °C, v extrémních případech až na 90 °C.
Při těchto provozních podmínkách dochází k okamžitému selhání materiálů s nízkým HDT:
- PLA: Držák navigace nebo telefonu z PLA se na palubní desce zhroutí a nevratně zkroutí během jediného slunečného odpoledne. Změkne natolik, že se vlivem vlastní hmotnosti ohne.
- PETG: Výrobek umístěný ve spodní části interiéru nebo v přihrádce spolujezdce letní vedra obvykle přečká. Pokud jej však nainstalujete do větrací mřížky přímo pod čelní sklo a zatížíte těžkým telefonem, teplota překročí limit HDT 68 °C a držák se pod stálou pákou telefonu zdeformuje.
- ABS / ASA: S teplotní odolností HDT 93 °C (a u některých průmyslových blendů až 105 °C) představují tyto styreny jediné spolehlivé řešení pro automotive díly, držáky kamer i krabičky palubní elektroniky.
Smrštění, adheze a tiskové podmínky v praxi
Volba podložky: Hladký PEI plát, texturovaný a saténový povrch
Správná přilnavost k podložce (adheze) je základním předpokladem úspěšného tisku. Příliš nízká adheze způsobí odlepení modelu uprostřed mnohahodinové práce, zatímco nadměrná chemická adheze dokáže nenávratně zničit tiskový plát. Každý materiál vyžaduje specifickou teplotu lůžka i odlišnou povrchovou úpravu pružného ocelového plechu.
Výrobce Prusa doporučuje pro PETG nastavit teplotu vyhřívané podložky na 85 °C pro první vrstvu a 90 °C pro všechny následující vrstvy. Pro ASA jsou doporučené hodnoty podstatně vyšší: 105 °C pro první vrstvu a 110 °C pro vrstvy další. Pokus o tisk ASA na chladnější podložce vede k okamžitému odlepení spodních rohů.
Důrazně varuji před tiskem PETG na hladký PEI plát bez přípravy. Chemická afinita taveniny PETG k hladké polyetherimidové fólii je tak silná, že při chladnutí dojde k vytržení částí PEI povlaku přímo z ocelového jádra plátu.
Podle oficiálních doporučení v dokumentaci Prusa Knowledge Base pro PETG tisknu tento materiál výhradně na zrnitý (texturovaný) nebo saténový plát. Pokud jste nuceni použít hladký PEI povrch, naneste na něj nejprve tyčinkové lepidlo (např. Kores či PVA), které funguje jako mechanická separační vrstva. V komunitě se občas používá také saponátový čistič na okna typu Windex, který na plátu zanechá tenký film tenzidů tlumící přilnavost, avšak PVA lepidlo nabízí spolehlivější ochranu.
U Prusamentu ASA výrobce doporučuje saténový plát, kde materiál drží bez přídavných vrstev a po vychladnutí pod 40 °C sám odskočí. Na hladkém nebo klasickém práškovém plátu však může být adheze ASA příliš silná, proto je nutné i zde aplikovat tenkou separační vrstvu tyčinkového lepidla.
Řízení teploty: Proč ABS a ASA vyžadují uzavřenou komoru
Zatímco PLA i PETG mají zanedbatelnou objemovou teplotní roztažnost, styrenové polymery ABS a ASA vykazují lineární faktor smrštění přibližně 1–2 %. Když roztavený plast o teplotě 260 °C opustí trysku a dopadne do chladného prostředí otevřené místnosti (cca 22 °C), začne se prudce smršťovat. Spodní vrstvy drží na vyhřáté podložce o teplotě 110 °C, zatímco vrchní vrstvy chladnou. Vzniklé tahové pnutí nevyhnutelně odtrhne rohy modelu od podložky (warping) nebo způsobí horizontální rozpraskání stěn mezi vrstvami.
Pro tisk rozměrnějších dílů z ABS a ASA je proto nezbytná uzavřená tisková komora (enclosure). V uzavřeném prostoru sálavé teplo z podložky vyhřeje vzduch na stabilních 40–50 °C bez jakéhokoliv průvanu. Tím se výrazně sníží teplotní gradient mezi právě nanášenou vrstvou a tělem modelu, což smrštění a delaminaci potlačí. Výrobce Prusa výslovně uvádí nutnost vyhnout se proudění vzduchu a průvanu kolem tiskárny, které jinak způsobují okamžitý lokální teplotní šok.
Dlouhodobý provoz tiskárny v horké uzavřené komoře však nese skryté úskalí. Pokud je vaše tiskárna sestavena z dílů vytištěných z PETG (což je standard například u starších modelů Original Prusa MK3S+), teplota vzduchu kolem 45 °C v kombinaci s dlouhým tiskem a sáláním podložky na 110 °C způsobí, že tyto plastové komponenty začnou pod mechanickým předpětím téct (creep). Časem se začnou deformovat držáky krokových motorů, uvolní se napínáky řemenů a povolí díly extruderu. Pokud plánujete stavbu uzavřeného boxu pro pravidelný tisk ASA, doporučuji všechny namáhané díly samotné tiskárny předem vytisknout z ASA nebo polykarbonátu.
Kdy použít ASA místo ABS: Venkovní odolnost, bezpečnost a legislativa
UV stabilita, žloutnutí a odolnost proti povětrnostním vlivům
Akrylonitril-butadien-styren (ABS) byl dlouhá léta průmyslovým standardem pro pevné plastové výlisky. Má však zásadní slabinu v chemické struktuře: butadienový kaučuk obsahuje nenasycené dvojné vazby, které pod vlivem ultrafialového slunečního záření podléhají fotooxidační degradaci. Pokud součástku z ABS umístíte na zahradu nebo na fasádu domu, během jedné sezóny ztratí původní barvu, zežloutne, na povrchu zkřídovatí a stane se extrémně křehkou.
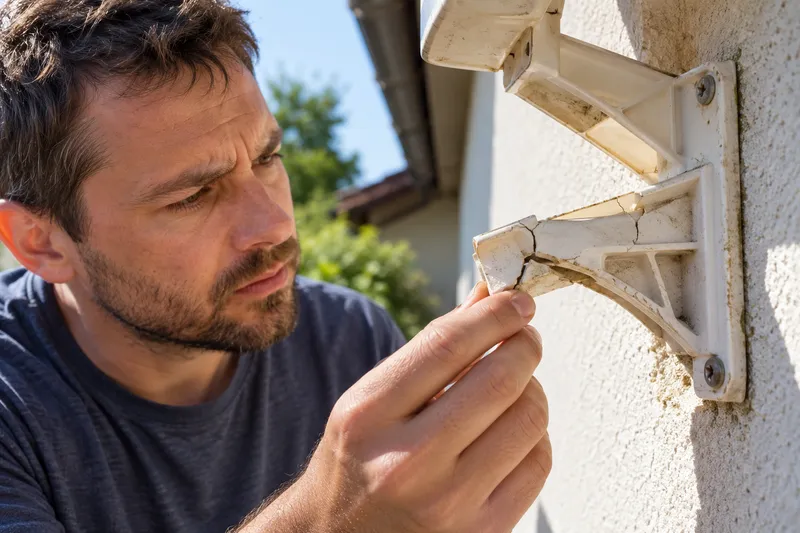
Materiál ASA (akrylonitril-styren-akrylát) byl vyvinut přímo jako chemická alternativa k ABS pro venkovní použití. Butadienová složka je u ASA nahrazena nasyceným akrylátovým kaučukem, který vůči UV záření nevykazuje téměř žádnou reaktivitu. Výrobce Prusa uvádí, že ASA vykazuje výrazně vyšší odolnost vůči UV záření než ABS, díky čemuž si dlouhodobě zachovává mechanickou houževnatost i barevnou stálost bez nutnosti nanášení ochranných laků.
V praxi je volba jednoznačná. Na otázku, kdy použít ASA místo ABS, existuje jednoduché pravidlo: kdykoliv má díl sloužit v exteriéru, přijít do styku s deštěm, mrazem a přímým sluncem. Typickými příklady jsou:
- Střešní držáky solárních regulátorů, kabelové průchodky a kryty venkovních senzorů meteorologických stanic.
- Náhradní díly pro karavany, obytná auta, střešní nosiče a lodě.
- Komponenty zahradních závlahových systémů vystavené celoročnímu kolísání teplot od −20 °C do +40 °C.
Jedinou oblastí, kde ABS stále přežívá, je jeho nepatrně nižší cena u některých velkoobjemových průmyslových dodavatelů a snadná dostupnost pro vyhlazování povrchu v acetonových parách. Protože však ASA reaguje na acetonové výpary totožným způsobem, v moderní kutilské dílně již ABS postupně zcela ztrácí smysl.
Větrání, výpary při tisku a limity pro styk s potravinami
Zatímco tisk z čistého PLA voní po zahřátém kukuřičném škrobu a PETG je prakticky bez zápachu, tisk styrenových termoplastů představuje zátěž pro kvalitu vnitřního ovzduší. Při zahřívání ABS i ASA na teploty 260 °C dochází k uvolňování těkavých organických látek (VOC), zejména zdraví škodlivého styrenu, a obrovského množství ultrajemných nanočástic (UFP). Výrobce v technických listech výslovně varuje před zdravotními riziky a doporučuje tisk pouze v dobře větraných prostorech.
V profesionálních provozech a na pracovištích podléhají podmínky větrání a odsávání přísným požadavkům na ochranu zdraví, které v České republice vymezuje nařízení vlády č. 361/2007 Sb., kterým se stanoví podmínky ochrany zdraví při práci. V domácí dílně sice nepodléháte inspekci práce, ale tisk styrenů v obytné místnosti nebo ložnici je hazardem se zdravím. Pro bezpečný tisk ASA používám uzavřený box vybavený recirkulačním filtrem kombinujícím skládaný HEPA filtr třídy H13 (pro zachycení 99,9 % ultrajemných částic) a silnou vrstvu pelet aktivního uhlí, které adsorbuje plynné těkavé sloučeniny styrenu.
Nezaměňujte pojem potravinářsky bezpečný materiál za potravinářsky bezpečný výtisk. Ani certifikovaný filament nezaručuje, že výsledný 3D model splní legislativní požadavky na styk s potravinami.
V evropském prostoru upravuje bezpečnost materiálů přicházejících do styku s potravinami rámcové nařízení (ES) č. 1935/2004, správná výrobní praxe podle nařízení (ES) č. 2023/2006 a harmonizovaná pravidla pro plastové materiály dle nařízení (EU) č. 10/2011, která byla naposledy významně novelizována prostřednictvím nařízení Komise (EU) 2025/351. Domácí FDM výtisky těmto požadavkům v praxi nemohou vyhovět z několika technických důvodů:
- Mikrobiální kapsy: Porézní struktura mezi jednotlivými nanesenými vrstvami slouží jako ideální útočiště pro bakterie, které nelze běžným mytím v ruce odstranit.
- Kontaminace tiskovou trasou: Běžná mosazná tryska obsahuje příměsi olova a v tiskovém bloku zůstávají přepálené zbytky dříve používaných technických plastů.
- Absence prohlášení o shodě: Prohlášení o shodě (Declaration of Compliance) musí vystavit zpracovatel pro finální hotový výrobek, nikoli pouze dodavatel vstupního plastového granulátu.
Pokud potřebujete tisknout funkční pomůcky do kuchyně (například vykrajovátka na těsto nebo odměrky na suché plody), sáhněte po certifikovaném PETG s nerezovou tryskou a hotový výtisk následně zalijte vrstvou potravinářsky atestovaného epoxidového laku, který uzavře spáry mezi vrstvami.
Ekonomika provozu, hygroskopie a skladování filamentů
Sušení strun a vliv vlhkosti na kvalitu a mechaniku výtisku
Všechny běžné tiskové struny vykazují určitou míru hygroskopie – absorbují molekuly vzdušné vlhkosti do své vnitřní polymerní struktury. Nejnáchylnější je v tomto směru PETG, těsně následovaný materiály ABS a ASA. PLA je vůči vlhkosti odolnější, ale při dlouhodobém vystavení vlhkému prostředí v dílně degraduje rovněž. Zvukové projevy praskání a syčení v trysce během vytlačování jsou jasným důkazem, že se voda uvnitř taveniny okamžitě mění v páru.
Přítomnost vody v roztaveném plastu nezpůsobuje pouze povrchové vady, krátery a nevzhledné stringování. U polyesterů (kam patří PLA i PETG) dochází při teplotách nad 220 °C k chemickému procesu zvanému hydrolýza. Voda za vysoké teploty štěpí esterové vazby polymeru, čímž nevratně zkracuje délku makromolekulárních řetězců. Výtisk z vlhkého PETG má křehkou vnitřní strukturu a poloviční pevnost mezi vrstvami, i kdyby na pohled vypadal bezchybně.
Pro bezchybné mechanické parametry suším struny v horkovzdušné sušičce podle oficiálních protokolů Prusa Knowledge Base:
| Materiál | Doporučená teplota sušení | Doba sušení | Kritické riziko při přehřátí |
|---|---|---|---|
| PLA | 45 °C | 6 hodin | Při překročení 50 °C hrozí změknutí a spečení závitů na cívce. |
| PETG | 55 °C | 6 hodin | Nesušit na 65 °C – teplota je příliš blízko Tg a hrozí deformace cívky. |
| ASA / ABS | 80 °C | 4 hodiny | Plastové cívky s nízkou odolností se mohou začít kroutit. |
Vysušené cívky ukládám do hermeticky uzavíratelných plastových boxů s těsněním, do kterých vkládám látkové pytlíky s regenerovatelným silikagelem. Vlhkost uvnitř boxu udržuji pod 15 % relativní vlhkosti, což mi umožňuje nasadit cívku do tiskárny i po šesti měsících bez nutnosti opakovaného cyklu v sušičce.
Náklady na kilogram a kontrolní seznam před nákupem cívky
Při nákupu tiskových materiálů se začátečníci často dívají pouze na základní cenovku na e-shopu. V praxi se však setkáte s rozdílnou čistou hmotností návinu i odlišnými provozními náklady. Například Prusament ASA se standardně prodává na cívkách o čisté hmotnosti 800 gramů, nikoli 1000 gramů, jak je běžné u většiny PLA a PETG strun. Přepočtená cena za jeden kilogram plastu je tak o celých 25 % vyšší, než ukazuje štítek na balení.
Pro představu o cenových relacích uvádím konkrétní zachycené příklady nabídky z českého trhu na specializovaném e-shopu 3DJake:
- Základní PLA: 1kg cívka Elegoo PLA byla zachycena za cenu 330 Kč.
- Standardní PETG: 1kg cívka eSUN PETG-Basic vycházela na 330 Kč.
- Technická ASA: 1kg cívka AzureFilm ASA byla v akční nabídce zachycena za 410,66 Kč.
Uvedené částky představují konkrétní zachycené vzorky trhu, nikoli garantovaná minima či stálé cenové stropy. Ceny se v čase dynamicky mění podle nákladů na energie a suroviny. Prémiové filamenty s přísnou výrobní tolerancí ±0,02 mm a doložitelným rodným listem návinu (jako jsou cívky Prusament) se standardně pohybují v hladině od 600 do 850 Kč za kilogram.
Před odesláním objednávky si vždy projdu tento praktický nákupní kontrolní seznam:
- Přepočítal jsem cenu filamentu na 1 kg čisté hmotnosti polymeru bez váhy samotné špulky?
- Nabízí výrobce ekologické balení formou Refill (náhradní návin bez plastových čel pro opakovaně použitelné cívky), které bývá o 50 až 100 Kč levnější?
- Zahrnuje kalkulace cenu dopravy a DPH, zejména při nákupu pouze jedné či dvou zkušebních cívek?
- Disponuje má tiskárna dostatečnou teplotou podložky (alespoň 105 °C) a uzavřeným prostorem pro bezpečné zpracování zvoleného technického plastu?
Podrobnější rozbor dalších speciálních polymerů naleznete v mém samostatném článku průvodce tiskovými strunami a resiny, kde se věnuji polykarbonátům, pružným flexům i kompozitním materiálům s uhlíkovým vláknem. Pokud řešíte potíže s přesností tvarů nebo defekty povrchu, doporučuji nahlédnout do přehledu o diagnostice vad 3D tisku. Pro ty, kteří teprve zvažují pořízení vhodného hardwaru schopného tisknout technické materiály, jsem sepsal metodiku v textu o výběru a testování 3D tiskárny.
Závěrečný verdikt: Rozhodovací strom pro volbu materiálu
Rozhodovací matice podle provozní teploty, UV záření a typu namáhání
Správná volba materiálu závisí na mezních provozních podmínkách finálního výrobku. Pro rychlou orientaci v dílně používám následující rozhodovací pravidla:
- Interiér, statické zatížení, maximální estetický detail a teplota do 50 °C: Volím jednoznačně PLA. Nabízí nejpřesnější tisk bez deformací, ostré rohy a vynikající tuhost. V případě RC modelů letadel a cosplay doplňků stojí za pozornost speciální Prusament PLA Lightweight (představený v září 2026), který dokáže díky aktivnímu pěnění snížit hmotnost dílu až o 65 %.
- Mechanicky namáhané díly, rázy, vlhké prostředí a teploty do 65 °C: Sáhněte po PETG. Poskytuje optimální kompromis mezi snadným tiskem bez uzavřené komory, houževnatostí při pádu a chemickou odolností proti běžným saponátům a olejům.
- Venkovní použití, celoroční povětrnost, UV záření a teploty do 90 °C: Jedinou správnou volbou je ASA. Zaručuje nulové žloutnutí na slunci, vysokou teplotní stálost a houževnatost srovnatelnou s ABS.
- Interiérové technické díly vyžadující vyhlazení v acetonových parách: Můžete využít ABS, avšak pokud máte k dispozici ASA, odvede stejnou práci s vyšší chemickou stabilitou.
Kdy se kterému materiálu striktně vyhnout: Kontraindikace a nejčastější chyby
Pro bezproblémový provoz v dílně se vyvarujte následujících zásadních chyb:
- PLA do letního auta a myčky na nádobí: Z důvodu nízkého HDT 55 °C dojde v horké vodě v myčce i na palubní desce k okamžitému zkroucení. PLA se rovněž nehodí na trvale utažené šroubové spoje kvůli studenému toku (creepu).
- PETG na hladký PEI bez separační vrstvy: Nikdy netiskněte PETG přímo na hladkou fólii bez nanesení lepidla Kores, jinak riskujete vytržení povrchu plátu při sundávání modelu.
- ABS a ASA na otevřené tiskárně v bytě: Bez uzavřené komory velké díly nevyhnutelně popraskají vlivem smrštění 1–2 %. Tisk v neventilované obytné místnosti navíc vystavuje rodinu toxickým výparům styrenu.
- Jakýkoliv FDM tisk na nebalené potraviny: Vzhledem k pórovitosti vrstev a riziku kontaminace tiskovou trasou nelze domácí FDM výtisky bez speciální povrchové certifikované úpravy považovat za bezpečné pro styk s potravinami.
Co zkontrolovat před zahájením náročného tisku:
1. Kompatibilitu povrchu plátu s vybraným materiálem (hladký PEI vs. texturovaný satén).
2. Maximální teplotní limity trysky a podložky na vaší tiskárně před nákupem technické ASA struny.
3. Čistou hmotnost filamentu na cívce (pozor na náviny 800 g vs. 1000 g).
4. Funkčnost odtahu vzduchu či filtru s aktivním uhlím při zpracování styrenových plastů.
5. Úroveň navlhnutí cívky, zejména u PETG a ASA po delším skladování v dílně.