
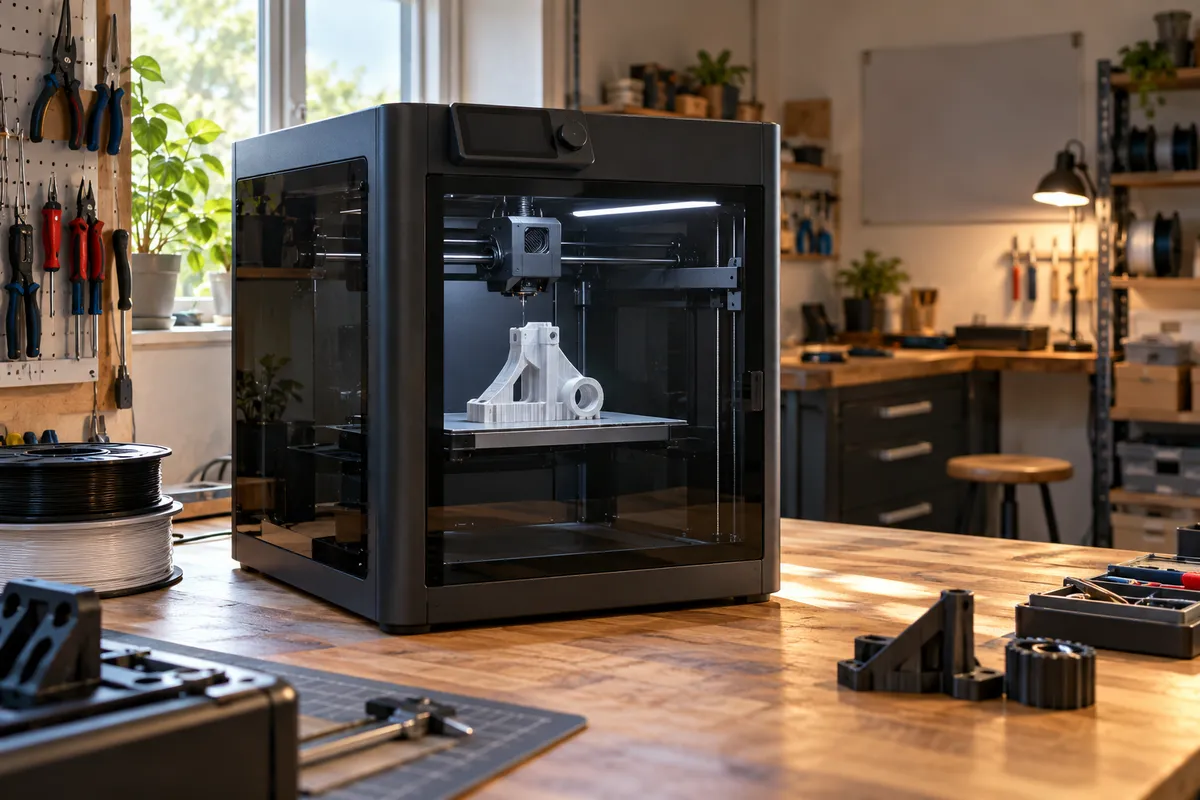
Pokud hledáte spolehlivou uzavřenou tiskárnu pro technické materiály za rozumné peníze, tato podrobná Bambu Lab P1S recenze vychází z mých dlouhodobých zkušeností v dílně, kde se 3D tisku věnuji přes šest let. V testu jsem prověřil, jak si tato CoreXY 3D tiskárna vede při reálné výrobě funkčních dílů, jak se chová při náročném provozu a kde přesně leží její konstrukční hranice.
P1S představuje uzavřenou evoluci dřívějšího otevřeného modelu P1P. Výrobce přidal plastové bočnice, přední skleněná dvířka, horní skleněný kryt, přídavné chlazení a základní filtrační systém s aktivním uhlím. Pro každého, koho láká tisk ABS a ASA bez nutnosti stavět vlastní nevzhledné boxy z překližky nebo plexiskla, se P1S stala přirozeným referenčním bodem na trhu.
Bambu Lab P1S v recenzi: Konstrukce CoreXY a technické parametry v praxi
Uzavřená kinematika CoreXY a reálný tiskový prostor
Mechanický základ stroje tvoří plnohodnotná kinematika CoreXY usazená v tuhém svařovaném ocelovém skeletu. U této konstrukce se tisková podložka pohybuje výhradně ve svislém směru po ose Z, zatímco tisková hlava obsluhuje rovinu X a Y pomocí dvojice synchronizovaných řemenů. Oproti klasickým tiskárnám s pohyblivým lůžkem (bed-slingers) nedochází k trhavému pohybu těžkého vyhřívaného stolu v ose Y, což zabraňuje nežádoucím setrvačným silám a vlnění povrchu u vysokých a štíhlých modelů.
Při porovnání mechaniky oceníte tři hlavní konstrukční výhody:
- Stabilní těžiště tiskárny, které minimalizuje vibrace přenášené do tiskové podložky.
- Velmi nízká pohybová hmotnost tiskové hlavy umožňující vysokou akceleraci bez ztráty geometrické přesnosti.
- Úplná eliminace setrvačného vyklopení vysokého výtisku ze stolu při prudkých změnách směru.
Oficiální technické specifikace uvádějí celkový objem tiskového prostoru 256 × 256 × 256 mm. V přípravném softwaru Bambu Studio je však výchozí využitelná výška omezena na 250 mm. Zbývajících 6 mm vertikálního zdvihu je vyhrazeno pro bezpečný pohyb tiskové hlavy kolem mechanismu ořezu filamentu a čistícího trnu, přičemž plný rozsah lze odemknout pouze při dodržení bezpečnostních pokynů výrobce.
Výrobce udává maximální rychlost pohybu tiskové hlavy 500 mm/s a zrychlení až 20 000 mm/s². Tyto hodnoty sice vyjadřují kinematický limit krokových motorů a řemenů, ale v reálné tiskové praxi vás vždy omezí volumetrický průtok tavicí zóny hotendu (volumetric flow rate). Běžný nerezový hotend zvládá stabilně roztavit přibližně 15 až 20 mm³ materiálu za sekundu, což u trysky 0,4 mm odpovídá reálné tiskové rychlosti kolem 200 až 250 mm/s pro stěny a výplně.
Vyhřívaná komora, teploty a limity nerezové trysky
Tisková hlava je vybavena celokovovým hotendem s maximální provozní teplotou 300 °C a vyhřívaná hliníková podložka dosahuje maxima 100 °C. Výrobce dělí materiály do dvou kategorií: mezi ideální termoplasty řadí PLA, PETG, TPU, PVA, PET, ABS a ASA, zatímco náročnější polyamidy (PA) a polykarbonáty (PC) označuje jako technicky tisknutelné, nikoli však ideální pro základní konfiguraci.
V továrním balení se tiskárna dodává se standardní nerezovou tryskou o průměru 0,4 mm a nerezovými podávacími koly extruderu. Pokud plánujete tisknout kompozitní struny plněné uhlíkovými vlákny (CF) nebo skelnými vlákny (GF), nerezová tryska se obrousí a znehodnotí již po několika stovkách gramů taveniny. Pro práci s abrazivními strunami musíte dokoupit kalenou ocelovou trysku a převody extruderu z tvrzené oceli, jak detailně rozebírá i velký průvodce tiskovými strunami na našem webu.
| Materiál | Tovární stav P1S (nerezová tryska 0,4 mm) | Doporučený stav po upgradu (kalená ocel) | Režim tiskové komory |
|---|---|---|---|
| PLA / PETG | Plně podporováno, optimální kvalita | Plně podporováno | Otevřená dvířka nebo odklopené horní sklo |
| ABS / ASA | Plně podporováno, výborná tepelná stabilita | Plně podporováno | Zcela uzavřená komora s pasivním předehřevem |
| TPU / TPE | Pouze ze zadního držáku (mimo systém AMS) | Pouze ze zadního držáku | Otevřená dvířka nebo odklopené horní sklo |
| PA-CF / PET-CF | Nedoporučeno výrobcem (rychlé obroušení trysky) | Doporučeno (vyžaduje kalený hotend i extruder) | Zcela uzavřená komora |
Automatické vyrovnání podložky a integrovaný kamerový dohled
Před každým tiskovým úkolem provádí P1S plně automatizovanou sekvenci přípravy. Automatické vyrovnání podložky probíhá pomocí tenzometrických senzorů přímo v tiskové hlavě bez nutnosti manuálního ladění dorazů či ručního kroucení maticemi. Tiskárna zároveň provádí kompenzaci vibrací (input shaping), kdy tisková hlava v rychlých pulzech rozvibruje rám a interní akcelerometr změří rezonanční frekvence pro potlačení efektu duchů (ghosting) na hranách výtisků.
Základní výbava obsahuje oboustranný texturovaný PEI plát. Hrubý práškový povrch poskytuje silnou adhezi při nahřátí na provozní teplotu a po dokončení tisku a zchladnutí pod 35 °C se výtisky vlivem rozdílné tepelné roztažnosti samovolně oddělí bez použití hrubé síly. Postup systematické kontroly adheze popisuje také náš návod na to, jak vybrat a otestovat 3D tiskárnu v domácí dílně.
Integrovaná komorová kamera má rozlišení 1280 × 720 pixelů, ale její snímkovací frekvence dosahuje pouze 0,5 snímku za sekundu (jeden statický snímek každé dvě sekundy). Nejde o plynulý videostream, nýbrž o úsporný náhled pro mobilní aplikaci a tvorbu časosběrných záznamů. P1S navíc postrádá laserový senzor LiDAR a výpočetní jednotku NPU z řady X1, takže neumí automaticky detekovat selhání tisku v podobě vytvoření chuchvalce vláken (tzv. spaghetti detection). Kontrola první vrstvy zůstává na vašem vlastním vizuálním zhodnocení.
Vybalení, zprovoznění a softwarový ekosystém
Obsah balení a první kroky před tiskem
Tiskárna dorazí v masivní kartonové krabici téměř kompletně sestavená. Výrobcem uváděný obsah balení zahrnuje tiskárnu, nerezový hotend s tryskou, texturovanou podložku, vzorek filamentu Bambu PLA s cívkou, nástroj na uvolnění ucpané trysky a napájecí kabel. Před zapojením do sítě je nutné provést několik přesných kroků mechanického odjištění.
- Vyšroubujte tři přepravní bezpečnostní šrouby se žlutými podložkami na ose Z, které během transportu fixují vyhřívanou podložku k rámu (použijte imbusový klíč H2 z přiloženého nářadí).
- Přestřihněte dvě plastové stahovací pásky, které jistí mechanismus tiskové hlavy a řemeny osy X a Y.
- Po prvním zapnutí nechte podložku vyjet nahoru a vytáhněte zpod ní tvarovanou přepravní tlumicí pěnu.
- Zasuňte přiložený PTFE vodič do tiskové hlavy a zaveďte filament přes zadní filament runout sensor do podávací cesty.
Při mém prvním zkušebním tisku se hladina hluku pohybovala mezi 55 a 62 dB vlivem chlazení hotendu a pomocného ventilátoru komory. Výrobce oficiální laboratorní hodnoty decibelů neudává, takže je nutné počítat s tím, že tiskárna v uzavřené místnosti generuje slyšitelný aerodynamický hluk a nepatří přímo k pracovnímu stolu v tiché kanceláři.
Správa tisku přes Bambu Studio, OrcaSlicer a aplikaci Bambu Handy
Přípravu tiskových dat zajišťuje program Bambu Studio, který vychází z osvědčeného základu PrusaSliceru. Software obsahuje perfektně optimalizované profily pro tiskárnu P1S, originální i obecné filamenty a různé průměry trysek. Nastavení tiskových úloh, správa podpěr a řezání probíhá intuitivně a data se standardně odesílají do tiskárny bezdrátově přes zabezpečený cloud výrobce s okamžitým zobrazením v mobilní aplikaci Bambu Handy.
Pro pokročilé uživatele je skvělou volbou alternativní nástroj OrcaSlicer. Přímou podporu P1S dokládá profil Bambu Lab P1S v repozitáři OrcaSlicer na GitHubu. OrcaSlicer rozšiřuje možnosti o precizní kalibrační testy průtoku materiálu (Flow Rate), dynamického zrychlení tlaku (Pressure Advance) a detailního řízení tiskových švů bez ztráty cloudové konektivity.
Pokud nechcete posílat modely přes servery výrobce, můžete P1S na displeji přepnout do režimu LAN-only. Tiskárna v tomto módu komunikuje výhradně v rámci vaší lokální sítě pomocí přístupového kódu (Access Code) přímo ze softwaru Bambu Studio nebo OrcaSlicer. Počítejte však s tím, že v čistě lokálním režimu přestane fungovat vzdálené sledování přes aplikaci Bambu Handy mimo domov.
Zkušenosti z praxe: Tisk ABS a ASA v uzavřené komoře
Chování ABS a ASA při tisku: Warping, smršťování a adheze
Materiály na bázi styrénu vykazují přirozené objemové smrštění v rozsahu 1,5 až 2,0 % během přechodu z taveniny do pevného stavu. Na otevřených tiskárnách způsobuje nerovnoměrné chladnutí vrstev obrovské vnitřní pnutí, které vede k odlepování rohů od podložky (warping) a praskání mezi jednotlivými vrstvami modelu. Konstrukční řešení P1S tento problém účinně eliminuje díky uzavřené schránce.
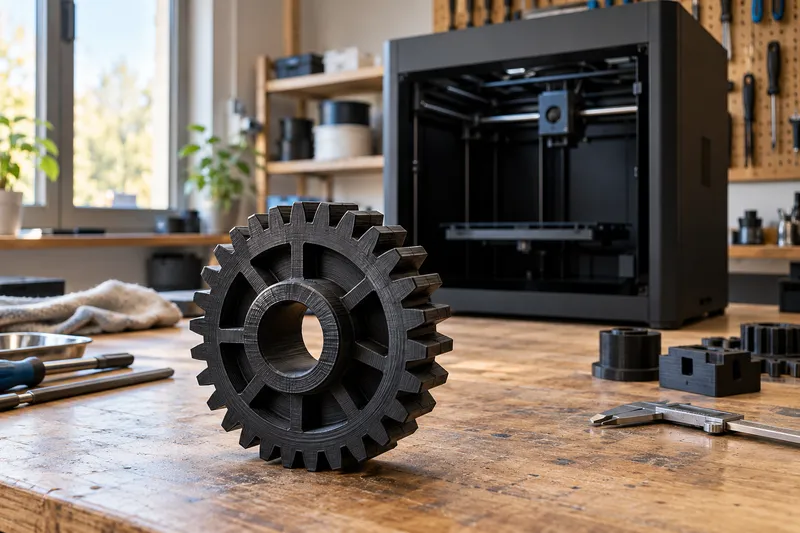
Komora tiskárny sice nemá aktivní topné těleso s nastavitelnou teplotou vzduchu, ale díky vyzařování podložky vyhřáté na 90 až 100 °C se vnitřní prostor během několika minut stabilizuje na teplotě 45 až 50 °C. Tento teplotní polštář zcela eliminuje průvan v místnosti a umožňuje tisknout rozměrné díly s vysokou tvarovou stálostí. Rozdíly v mechanických vlastnostech těchto strun shrnuje naše srovnání PLA, PETG a ABS/ASA.
Pro dosažení bezchybné adheze doporučuji dodržet následující technický postup:
- Podložku nastavte na 100 °C a nechte tiskárnu 10 až 15 minut se zavřenými dvířky předehřát, aby teplota uvnitř komory vystoupala nad 45 °C.
- V sliceru přidejte kolem obvodu dílu přídavný límec (brim) s nulovou mezerou (object-brim gap nastavený na 0,0 mm).
- Výkon ofuku modelu omezte v rozsahu 0 až 20 %, aby nedocházelo k prudkému ochlazování nanášené housky plastu.
- Texturovaný PEI plát udržujte v naprosté čistotě; mastnotu z prstů pravidelně smývejte teplou vodou a běžným saponátem na nádobí.
Větrání při tisku, emise VOC a účinnost uhlíkového filtru
Zpracování termoplastů ABS i ASA doprovází uvolňování plynného styrenu, těkavých organických sloučenin (VOC) a ultrajemných aerosolových nanočástic (UFP). Výrobce vybavil P1S integrovaným ventilátorem s patronou naplněnou granulemi aktivního uhlí, která má deklarovanou životnost 1 440 kumulativních tiskových hodin.
Uhlíkový filtr spolehlivě pohlcuje charakteristický chemický zápach a zachytí významnou část plynných emisí VOC, ale konstrukce tiskárny není hermeticky utěsněná a filtrační systém neobsahuje částicový filtr třídy HEPA. Vznikající ultrajemné prachové částice tak komora nezachytí. Výrobce proto výslovně doporučuje provozovat tiskárnu v dobře větraném prostoru.
Při tisku styrénových filamentů neumísťujte tiskárnu do ložnice, dětského pokoje ani nevětraných obytných prostor. Aktivní uhlí redukuje zápach, ale nenahrazuje odvod vzduchu oknem nebo dílenské odsávání.
Příprava filamentu: Nutnost sušení a vliv vlhkosti
Struny ABS i ASA jsou výrazně hygroskopické a ze vzdušné vlhkosti dokážou absorbovat vodu během několika dnů po otevření vakuového obalu. Voda uvnitř taveniny při teplotách přesahujících 250 °C prudce expanduje v páru a v trysce dochází k mikroskopickým explozím, které zásadně zhoršují kvalitu i mechanickou odolnost výrobku.
Typickými projevy navlhlého filamentu jsou:
- Hlasité praskání a lupání vycházející z tavicí zóny hotendu během extruze.
- Nekontrolovatelné nitkování (stringing) a kapání plastu z trysky při přejezdech.
- Hrubý povrch stěn s nepravidelnými mikroskopickými krátery a puchýřky.
- Křehkost výtisku a delaminace stěn podél tiskových vrstev při minimálním namáhání.
Výrobce doporučuje před tiskem materiál sušit v horkovzdušné sušičce při teplotě 80 °C po dobu minimálně 8 hodin. Běžný modul AMS funguje primárně jako vzduchotěsný zásobník se silikagelem, který udržuje suchý stav, ale nedisponuje vlastním topným tělesem pro aktivní vysoušení již navlhlé struny.
Vícebarevný tisk s moduly AMS a AMS 2 Pro: Možnosti a limity
Porovnání systémů AMS a AMS 2 Pro pro tiskárnu P1S
Tiskárna P1S je plně kompatibilní s externími podávacími jednotkami pro vícebarevný a vícemateriálový tisk. Na výběr je původní osvědčená jednotka AMS i pokročilejší generace AMS 2 Pro. V oficiálním katalogu výrobce lze tiskárnu pořídit samostatně nebo ve zvýhodněném balíčku označeném jako Combo.
Původní modul AMS pojme čtyři standardní cívky filamentu, zajišťuje automatické přepínání strun a udržuje materiál v suchém prostředí díky utěsněnému pouzdru a komorám na vysoušedlo. Modernější modul AMS 2 Pro nabízí integrovaný systém aktivního horkovzdušného sušení cívek přímo v těle podavače. Pokud však AMS 2 Pro připojíte k tiskárně řady P1, vyžaduje funkce aktivního sušení doplňkový externí napájecí adaptér, protože základní napájecí sběrnice P1S nemá dostatečnou rezervu pro napájení výkonného topného tělesa.
Při nákupu varianty Combo nebo samostatné rozšiřující jednotky v obchodech vždy pozorně prověřte přesný obsah balení, zda obsahuje původní AMS, nebo novější AMS 2 Pro s příslušným adaptérem.
Odpad materiálu, purge věž a nepodporované struny
Princip vícebarevného tisku s jednou tryskou vyžaduje při každé výměně barvy mechanické seříznutí filamentu páčkou v tiskové hlavě, zatažení struny zpět do boxu AMS, zavedení nového filamentu a vytlačení zbytku původního odstínu ze zóny tavení. Vypláchnutý plast tiskárna vystřeluje otvorem v zadní stěně do externí sběrné nádoby a následně stabilizuje vnitřní tlak v trysce na čisticí věži (purge tower).
Tento proces generuje dvě významná úskalí:
- Výrazný materiálový odpad: U výtisků s desítkami barevných přechodů v každé vrstvě může hmotnost odpadních zbytků (tzv. filament poop) násobně převýšit hmotnost hotového modelu.
- Znatelné časové prodlení: Každé mechanické střídání struny trvá přibližně 60 až 90 sekund, což může základní dobu tisku prodloužit na dvojnásobek i trojnásobek.
Jednotka AMS má navíc striktní omezení ohledně povolených materiálů. Základní AMS nepodporuje flexibilní filamenty typu TPU a TPE, navlhlé podpůrné struny PVA a vysoce křehké nebo abrazivní kompozitní materiály. Tyto struny mohou prokluzovat na podávacích kladkách, lámat se uvnitř vodicích trubiček a zablokovat vnitřní přepínač. Flexibilní struny TPU musíte na P1S vždy zavádět výhradně ze zadního držáku přímo do tiskové hlavy.
Provozní náklady, opotřebení a srovnání s konkurencí
Spotřební díly, životnost komponent a servisní zásahy
Pravidelný provoz 3D tiskárny přináší náklady nejen na nákup materiálu, ale i na spotřební díly a elektrickou energii. Originální filament Bambu ABS vychází v oficiálním obchodě na cenu od 22,99 € za jednokilogramovou cívku. Výměnný aktivní uhlíkový filtr s kapacitou 1 440 hodin vychází přibližně na 7 € a jeho včasná obnova je nutná pro zachování záchytu pachu při tisku styrénů.
Nejvíce namáhanou mechanickou součástkou vedení filamentu je vnitřní PTFE trubička, která spojuje tiskovou hlavu s průchodkou v rámu a podavačem. Při neustálém pohybu osy X a Y dochází v jejím ohybu k vnitřnímu vydírání stěny strunou, což může po několika měsících intenzivního tisku způsobit zvýšené tření a zasekávání posuvu. Výrobce prodává náhradní PTFE trubičky jako běžný spotřební sortiment za jednotky eur.
Servisní harmonogram doporučený po každých 500 hodinách provozu:
- Očistěte uhlíkové vodicí tyče osy X suchým hadříkem nepouštějícím vlákna a čistým izopropanolem (IPA). Na uhlíkové tyče nikdy nenanášejte olej, vazelínu ani žádná jiná maziva, jinak dojde k zanesení samomazných kompozitních pouzder.
- Vyčistěte závitové tyče osy Z a naneste tenkou vrstvu lithiové vazelíny. Kovové vodicí tyče osy Y otřete a promažte lehkým strojním olejem na šicí stroje.
- Zkontrolujte napnutí řemenů CoreXY. Na zadní straně tiskárny povolte čtyři aretační šrouby napínáků, ručně posuňte tiskovou hlavu po celé ploše, aby vnitřní pružiny vyrovnaly předpětí řemenů, a šrouby opět pevně dotáhněte.
Při mých vlastních provozních měřeních činil trvalý příkon tiskárny při tisku PLA kolem 90 až 110 W. Při tisku ABS a ASA stoupne spotřeba při počátečním nahřívání podložky na 100 °C krátkodobě na 280 až 320 W a po stabilizaci teploty v uzavřené skříni se ustálí kolem 130 až 160 W.
Přímé srovnání: Bambu Lab P1S vs. Creality K1C, Prusa MK4S a novější generace
V segmentu uzavřených tiskáren pro technické plasty a vícebarevný tisk si P1S přímo konkuruje s několika populárními modely. Podívejme se na klíčové parametry třech nejčastěji porovnávaných strojů.
| Parametr | Bambu Lab P1S | Creality K1C | Original Prusa MK4S |
|---|---|---|---|
| Kinematika | Uzavřené CoreXY | Uzavřené CoreXY | Otevřená s pohyblivým lůžkem (bed-slinger) |
| Tiskový objem | 256 × 256 × 250 mm | 220 × 220 × 250 mm | 250 × 210 × 220 mm |
| Max. teplota trysky / podložky | 300 °C / 100 °C | 300 °C / 100 °C | 290 °C / 120 °C |
| Materiálová tryska v základu | Nerezová ocel (abrazivní nevhodná) | Bimetalická s kalenou špičkou (pro CF/GF) | Mosazná tryska se speciálním chlazením |
| Vícebarevný systém | Plně odladěný (AMS / AMS 2 Pro) | Creality CFS (rozšiřující systém) | MMU3 (otevřený podavač) |
| Tisk ABS/ASA z krabice | Ano, stabilní uzavřená komora | Ano, uzavřená komora | Ne, vyžaduje dokoupení krytu (Enclosure) |
Creality K1C má v základu bimetalickou trysku s kaleným hrotem dimenzovanou přímo na uhlíková vlákna a nominální rychlost až 600 mm/s. Nabízí však menší tiskovou plochu (220 × 220 mm oproti 256 × 256 mm) a její systém přepínání barev nedosahuje takové mechanické spolehlivosti a integrace jako ekosystém Bambu Lab.
Original Prusa MK4S vyniká špičkovou mechanickou precizností, otevřeným softwarem a dostupností veškeré dokumentace. Tiskový objem činí 250 × 210 × 220 mm. Jde však o otevřenou tiskárnu s pohyblivým lůžkem; oficiální akční cena sestaveného kusu na americkém trhu byla uvedena na 740 USD (běžně 999 USD). Pro bezpečný tisk ABS a ASA bez deformací musíte k tiskárně přikoupit oficiální box Original Prusa Enclosure za dalších přibližně 8 800 až 10 600 Kč, což celkovou investici posouvá výrazně nad úroveň P1S.
V nabídce výrobce se objevuje také modernizovaná modelová varianta P2S. P1S si však v dílnách drží silnou pozici jako konstrukčně prověřená, spolehlivá a cenově nejdostupnější uzavřená tiskárna se zralou softwarovou podporou.
Nákup v ČR, servisní podmínky a celkový verdikt
Ceny na českém trhu, dostupnost a reklamace v rámci EU
Základní verzi tiskárny P1S bez jednotky AMS lze objednat přímo z oficiálního obchodu Bambu Lab nebo u tuzemských prodejců tiskové techniky. Podmínky nákupu se liší podle zvoleného distribučního kanálu.
V oficiálním evropském obchodě je P1S nabízena za cenu od 599 € v základním provedení. Zboží se odesílá z centrálního skladu v Německu obvykle za 1 až 3 pracovní dny po zpracování objednávky. Konečná částka v korunách závisí na aktuálním směnném kurzu vaší banky a přepočtu DPH a dopravy podle doručovací adresy v nákupním košíku.
Pokud upřednostňujete nákup v České republice s přímou fakturací v korunách, srovnávač Heureka zobrazuje nabídky samotné P1S od 9 362 Kč s dopravou od 49 Kč. Specializovaný e-shop 3DJake uvádí cenu 9 625 Kč s příplatkem 250 Kč za nadrozměrnou zásilku. Nákup v tuzemsku poskytuje výhodu snadnějšího reklamačního řízení bez nutnosti posílat rozměrný balík do zahraničního skladu.
Při nákupu na dálku v rámci EU platí pro spotřebitele zákonná 14denní lhůta pro odstoupení od kupní smlouvy od převzetí zboží, přičemž náklady na zpětné zaslání třináctikilogramového balíku nese kupující. Spotřebitelé v EU mají ze zákona garantovanou minimálně dvouletou ochranu při nesouladu zboží se smlouvou. Oficiální obchod Bambu Lab nabízí kompletní sortiment originálních náhradních dílů a mechanických komponent skladem v Evropě.
Co ověřit před nákupem:
- Aktuální koncovou cenu tiskárny včetně DPH a nákladů na dopravu na stránce Bambu Lab EU Store i u českých partnerů.
- Přesný obsah balení nabízené varianty Combo – zda obsahuje původní modul AMS, nebo novější AMS 2 Pro s nutným adaptérem.
- Dostupnost skladem a konkrétní lhůtu dodání u vybraného prodejce.
- Záruční podmínky pro fyzické osoby versus nákup na IČO, kde se délka záruky může lišit podle pravidel nákupu v EU na webu Your Europe.
Pro koho je Bambu Lab P1S ideální a kdy zvolit jinou tiskárnu
Bambu Lab P1S představuje výjimečně univerzální nástroj pro kutily, modeláře i poloprofesionální dílny, které potřebují spolehlivě tisknout funkční díly z pevných technických termoplastů bez mechanických úprav tiskárny. Pro detailnější diagnostiku případných tiskových chyb doporučuji prostudovat náš návod na vady 3D tisku a jejich diagnostiku.
Kdy je P1S jasnou volbou:
- Požadujete tisk ABS, ASA a PETG bez deformací a odlepování rohů přímo z krabice.
- Hledáte vysokou geometrickou přesnost a rychlost kinematiky CoreXY bez nutnosti ručního skládání a ladění stavebnice.
- Chcete využívat propracovaný ekosystém Bambu Studio nebo OrcaSlicer s možností budoucího rozšíření o vícemateriálový tisk AMS.
Kdy se vyplatí zvážit jiný model:
- Plánujete tisknout primárně abrazivní kompozity plněné uhlíkovými vlákny bez dokupování tvrzené trysky a ocelového extruderu (zde má výhodu Creality K1C).
- Požadujete vícebarevný tisk z flexibilních elastomerů typu TPU (modul AMS měkké struny nepodporuje).
- Trváte na plynulém videopřenosu ve vysokém rozlišení a automatické laserové AI detekci defektů tisku (v této oblasti vyniká dražší řada X1C).
- Hledáte tichou otevřenou tiskárnu určenou výhradně na tisk dekorativního PLA v ložnici nebo pracovně.
V celkovém hodnocení P1S vyniká jako stabilní dříč se skvěle odladěnou mechanikou CoreXY. Za částku začínající na úrovni okolo 9 400 Kč na českém trhu či 599 € v oficiálním obchodě představuje P1S jeden z nejvýhodnějších uzavřených strojů pro každodenní technický tisk.