
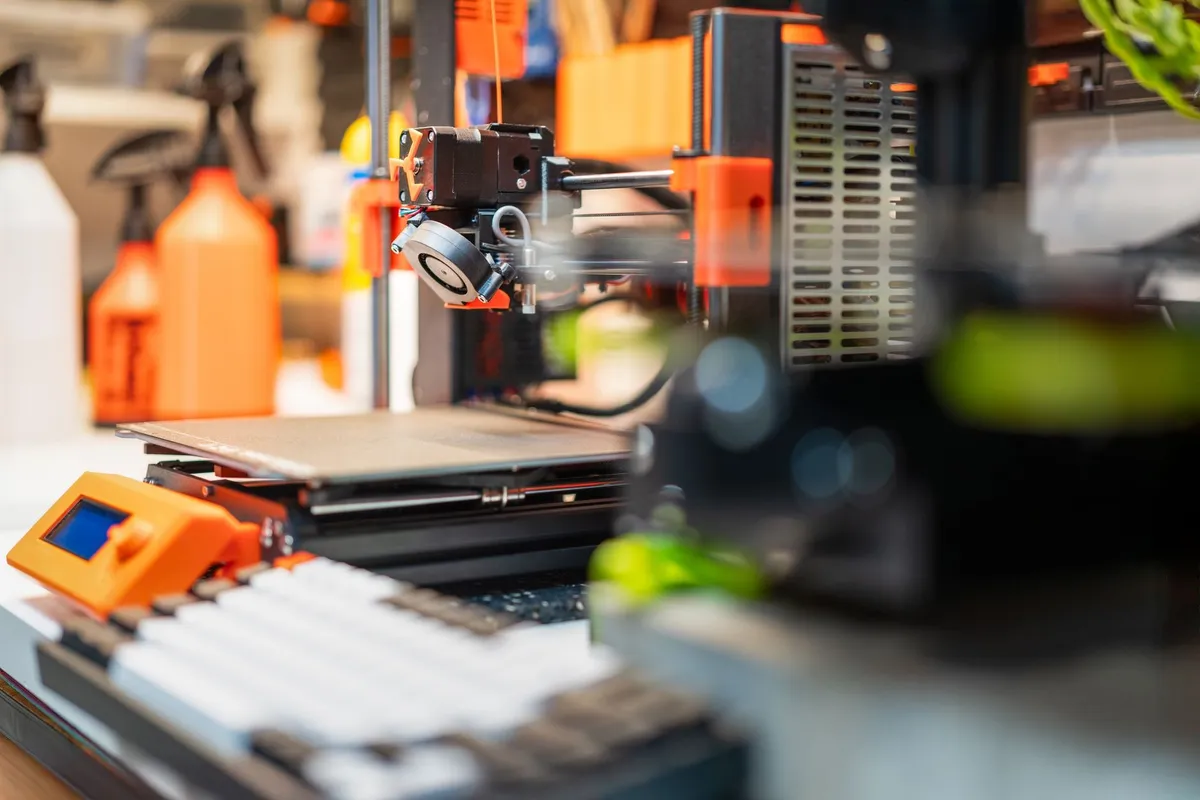
Papírové specifikace výrobců 3D tiskáren dnes lákají na zrychlení přes 500 mm/s a bezchybný provoz po stisknutí jediného tlačítka. Po více než šesti letech provozování tiskáren v domácí dílně vím, že realita bývá podstatně střízlivější. Levná mechanika, nevhodně zvolená technologie nebo absence základních bezpečnostních prvků dokážou nadšení proměnit v desítky hodin marného ladění. Pokud řešíte, jak vybrat 3D tiskárnu a neprodělat na zbytečných chybách, potřebujete technická fakta, nikoli reklamní slogany.
V tomto rozboru se opírám o zkušenosti z každodenní práce se stroji značek Prusa, Creality i Bambu Lab. Provedu vás výběrem vhodné tiskové technologie, rozborem mechaniky i elektrické bezpečnosti. Připravil jsem také vlastní reprodukovatelnou testovací metodiku, se kterou můžete novou tiskárnu přímo na ponku podrobit systematické přejímací zkoušce a včas odhalit výrobní vady.
Jak vybrat 3D tiskárnu: FDM versus MSLA technologie v domácí dílně
Volba tiskové technologie představuje první zásadní křižovatku. V domácích podmínkách se rozhodujeme téměř výhradně mezi technologií FDM (Fused Deposition Modeling), která taví a nanáší plastovou strunu, a technologií MSLA (Masked Stereolithography), jež vytvrzuje tekutou fotopolymerní pryskyřici UV světlem skrz LCD panel. Každý princip má zcela odlišné fyzikální limity, nároky na prostor i dopady na zdraví.
Základní principy a výběr 3D tiskárny pro začátečníky: Vlákno proti tekuté pryskyřici
Pro začínajícího kutila bývá FDM tiskárna nejpřirozenějším startem. Minimální detail výtisku v horizontální rovině XY je zde dán fyzickým průměrem instalované trysky, což bývá standardně 0,4 mm (400 μm), zatímco výška vrstvy se v praxi pohybuje od 0,10 do 0,25 mm. Vzniklé díly vynikají vysokou konstrukční houževnatostí a tiskový proces generuje pouze suchý, mechanicky snadno odstranitelný odpad. Právě proto představuje FDM ideální volbu pro funkční dílenské přípravky, konzoly či krabičky elektroniky.
Naproti tomu MSLA tiskárny pracují na úrovni mikrometrů. Základní model jako Elegoo Mars 5 disponuje rozlišením pixelu monochromatického LCD panelu na úrovni 35 μm a tiskne s vrstvami o výšce 0,01 až 0,20 mm (obvykle 0,05 mm). Vizuální hladkost povrchu a ostrost detailů jsou pro FDM technologii nedosažitelné. Běžné pryskyřice jsou však křehké, při nárazu praskají a hotový díl vyžaduje náročný mokrý proces dočištění. Pro podrobnější technologické porovnání si prostudujte srovnání technologií FDM a MSLA/DLP.
| Technický parametr | FDM (tavná struna) | MSLA (fotopolymerní pryskyřice) |
|---|---|---|
| Horizontální rozlišení (XY) | 300–400 μm (omezeno průměrem trysky) | Kolem 35 μm (dáno pixelem LCD displeje) |
| Typická výška vrstvy (Z) | 0,10–0,25 mm | 0,01–0,05 mm |
| Mechanické vlastnosti dílu | Houževnaté, anizotropní vazba vrstev | Izotropní, avšak křehčí materiál |
| Pracovní prostředí | Běžná větraná místnost či dílna | Izolovaný prostor s nuceným odtahem |
| Manipulace po dotisku | Okamžitě použitelné po sejmutí z plátu | Praní v alkoholu, sušení, UV vytvrzení |
Pokud vybíráte první stroj do dílny, položte si před nákupem čtyři otázky:
- Budete primárně vyrábět mechanicky namáhané díly, nebo figurky a detailní modely?
- Máte v dílně možnost přímého větrání oknem či vzduchotechnikou mimo obytné místnosti?
- Jste připraveni manipulovat s těkavými chemikáliemi a skladovat použitá rozpouštědla?
- Počítá váš rozpočet s nákupem doplňkového vybavení pro mytí a vytvrzování?
Varování k umístění: Tekuté pryskyřice a jejich výpary nepatří do obytných prostor, ložnic ani pracoven. Odpařující se těkavé organické látky mohou vyvolat těžké alergické reakce a chronické dýchací potíže.
Manipulace s chemií: Fotopolymerní pryskyřice, bezpečnostní list a dodatečné zpracování
Když jsem poprvé vybalil pryskyřicovou tiskárnu, rychle jsem pochopil, že samotný tisk tvoří pouze polovinu práce. Vyjmutím modelu z tiskové platformy proces teprve začíná. Zaschlý nevytvrzený fotopolymer na povrchu modelu vyžaduje dvoustupňové mytí v isopropylalkoholu (IPA) o koncentraci alespoň 90 %. První lázeň slouží k hrubému smytí pryskyřice, druhá k finálnímu dočištění. Následuje důkladné vysušení stlačeným vzduchem a expozice v UV vytvrzovací komoře o vlnové délce 405 nm po dobu několika minut.
Při práci s pryskyřicemi striktně vycházím z údajů, které uvádí bezpečnostní list (SDS) konkrétního materiálu. Běžné tenké latexové rukavice jsou zcela nevhodné, protože fotopolymer jimi proniká během několika minut. Standardem dílny musí být chemicky odolné nitrilové nebo neoprenové rukavice a ochranné brýle. Pokud dílna nedisponuje trvalým nuceným odtahem vzduchu, předepisují bezpečnostní listy polomasku s kombinovaným filtrem typu ABEK podle normy EN 14387.
Legislativní upřesnění: Evropské nařízení omezující diisokyanáty vyžaduje doložitelné školení od srpna 2023 pouze při průmyslovém či profesionálním použití směsí s koncentrací diisokyanátů 0,1 % nebo vyšší, jak stanovuje příslušné nařízení v EUR-Lex. Pro běžné hobby pryskyřice toto paušálně neplatí, přesto je nutné složení v bezpečnostním listu vždy zkontrolovat.
K nákupní ceně MSLA tiskárny musíte připočíst také spotřební materiál. Na e-shopu 3DJake je v nabídce například náhradní tisková vana pro Elegoo Mars 5 za 769 Kč a náhradní LCD displej za 1 519 Kč. Počítejte rovněž s pravidelnou výměnou FEP nebo PFA fólie na dně vany a nákupem litrů čistého alkoholu.
Srovnání parametrů 3D tiskáren: Kinematika, tiskový prostor a konstrukce komory
Konstrukční uspořádání tiskárny přímo určuje, jakých rychlostí a zrychlení můžete dosáhnout bez ztráty geometrické přesnosti. Při výběru tiskárny do dílny proto neposuzujte pouze rozměry udávané v propagačních materiálech, ale reálnou mechanickou stavbu rámu a kinematické řešení pojezdů.
Kinematika v praxi: CoreXY a bed-slinger v souboji o rychlost a stabilitu
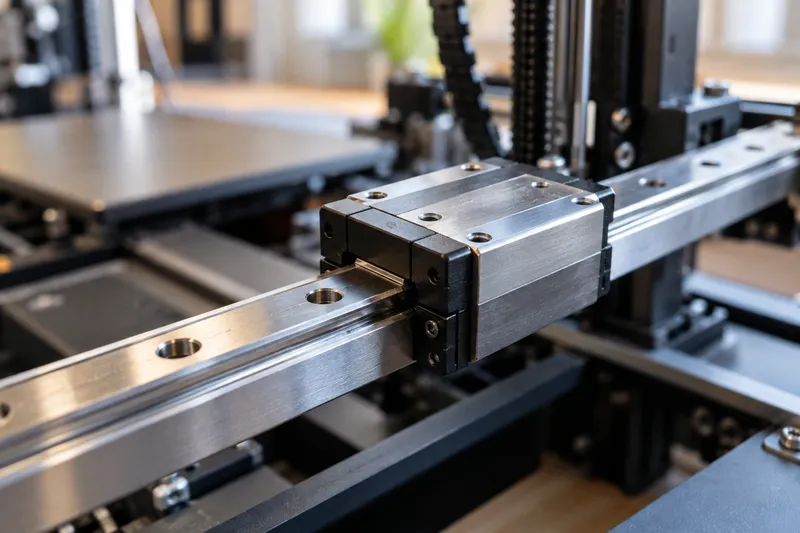
Trh stolních tiskáren je rozdělen mezi dvě dominantní koncepce: kartézské tiskárny s pohyblivou podložkou (bed-slinger) a kinematiku CoreXY. U tiskáren typu bed-slinger, jako je Bambu Lab A1 nebo Creality Ender-3 V3 SE, se vyhřívaná tisková podložka pohybuje v ose Y dopředu a dozadu. Hmotnost vyhřívacího lože a těžkého výtisku vytváří při vysokých zrychleních značnou setrvačnost. To nevyhnutelně vede k rozkmitání štíhlých vysokých dílů a vzniku povrchových vad typu ringing.
Kinematika CoreXY, použitá například u strojů řady Prusa CORE One, pohybuje tiskovou podložkou pouze ve svislé ose Z. Tisková hlava se pohybuje v rovině XY pomocí soustavy dvou zkřížených řemenů poháněných stacionárními krokovými motory. Hlava zůstává lehká, což umožňuje akcelerace bez deformace geometrie. Více detailů o chování této mechaniky najdete v recenzi Bambu Lab A1.
Základním předpokladem správné funkce CoreXY kinematiky je přesné a souměrné napnutí obou hnacích řemenů. Nedostatečně napnutý řemen způsobuje posun tiskových vrstev, ztrátu kroků motoru a deformaci kruhových otvorů do oválů. Naopak přepnutý řemen nadměrně namáhá ložiska a zvyšuje odpor pohybu os X a Y. Při servisu řemenů v dílně využívám akustické měření: po brnknutí na řemen změřím jeho rezonanční frekvenci. Pro stroje řady CORE One doporučuje výrobce ladit frekvenci do cílového rozmezí 90–98 Hz, zatímco větší modely CORE One L a XL vyžadují pásmo 85–95 Hz.
Tiskový objem, skutečně využitelný prostor a vliv uzavřené komory
Při plánování pracovního stolu v dílně musíte rozlišovat mezi jmenovitým tiskovým objemem a celkovým prostorem, který stroj při provozu reálně zabírá. Tiskárna typu bed-slinger Bambu Lab A1 sice nabízí tiskový prostor 256 × 256 × 256 mm, ale kvůli pohybu podložky vpřed i vzad a vedení kabelového svazku vyžaduje na stole volnou hloubku přesahující 600 mm.
U uzavřených tiskáren je situace odlišná. Model Prusa CORE One+ (Gen 2) disponuje tiskovým prostorem 250 × 220 × 270 mm. Samotné tělo tiskárny měří 415 × 444 × 555 mm. Jakmile však započtete přední displej, naroste provozní hloubka se zavřenými dvířky na 470 mm. Při plném otevření předních dvířek pro servisní zásah dosahuje celková hloubka až 690 mm. Pokud potřebujete tisknout rozměrné díly bez kompromisů, existuje velkoformátová alternativa Prusa CORE One L s objemem 300 × 300 × 330 mm, představená výrobcem na podzim 2025.
Uzavřená tisková komora není pouhým krytem proti usedání prachu. U modelu CORE One+ umožňuje aktivní řízení ventilace a cirkulace vzduchu dosáhnout stabilní vnitřní teploty až 55 °C. To je kritický parametr pro tisk pokročilých technických termoplastů, které v otevřeném prostoru vlivem průvanu okamžitě praskají. Standardem moderních strojů je také automatická nivelace podložky pomocí tlakových senzorů (loadcell), která zcela odbourává dřívější ruční kalibraci podložky listem papíru a zajišťuje perfektní přilnutí první vrstvy po celé ploše.
Materiály, trysky a softwarový ekosystém v dílenské praxi
Úspěšný tisk v dílně závisí na správném sladění materiálu, konstrukce tiskové trysky a profilu v softwaru. Pokusy o tisk náročných polymerů na základním hardwaru končí ucpáním trysky nebo odlepením modelu z podložky.
Volba filamentů: Od PLA a PETG po technické polymery ABS, ASA a nylon
Každá skupina termoplastů vyžaduje specifické teplotní podmínky. Základní přehled vychází z mých dlouhodobých dílenských měření:
- PLA: teplota trysky 210–215 °C, podložka 50–60 °C. Minimální teplotní smrštění, tiskne se v otevřeném prostoru s plným chlazením dílu. Není vhodné pro venkovní použití ani do teplot nad 55 °C.
- PETG: teplota trysky 230–250 °C, podložka 80–90 °C. Vyniká pružností a chemickou odolností, má nízké smrštění. Detailní rozbor chování najdete v článku srovnání PLA, PETG a ABS/ASA.
- ABS a ASA: teplota trysky 255–260 °C, podložka 100–110 °C. Materiály s vysokou mechanickou odolností, ASA navíc odolává UV záření. Vyžadují stabilní uzavřenou komoru temperovanou na 45–55 °C, jinak dochází k delaminaci vrstev a deformaci rohů (warping).
- Nylon (Polyamid / PA): teplota trysky 280–290 °C, podložka 110 °C. Extrémně odolný plast, který však silně pohlcuje vzdušnou vlhkost. Před tiskem vyžaduje sušení v horkovzdušné sušičce na hodnotu relativní vlhkosti pod 20 %.
Výběr materiálu přímo diktuje konstrukci trysky. Běžná mosazná tryska nabízí špičkovou tepelnou vodivost, ale při tisku kompozitních filamentů plněných uhlíkovými vlákny (CF) nebo sklem (GF) se obrousí během několika stovek gramů materiálu. Pro abrazivní filamenty je nutné osadit trysku z kalené oceli (např. Prusa ObXidian) nebo trysku s rubínovým hrotem. Ocel má nižší tepelnou vodivost, proto v profilu sliceru přidávám k teplotě tavení přibližně 5 °C.
Vícebarevný tisk, správa odpadu a slicery: Bambu Studio, PrusaSlicer, OrcaSlicer a Cura
Vícebarevný tisk posunul možnosti domácího prototypování, ale přináší daň v podobě materiálového odpadu. Systémy využívající jedinou trysku a externí přepínač materiálu, jako je Bambu Lab AMS Lite pracující se čtyřmi cívkami, musí při každé změně barvy odstřihnout strunu, vycouvat z bowdenu a vytlačit čistící dávku plastu do odpadní věže nebo shozu.
Alternativní cestou jsou tiskové hlavy s mechanickým přepínáním nástrojů (jako je systém INDX u Prusa CORE One+). Tento princip eliminuje zdlouhavé proplachování jedné trysky. Oficiální firmware verze 6.9.1 vydaný 25. září 2026 přinesl pro tento systém tovární tiskové profily pro vodou rozpustné podpůrné materiály PVA a BVOH a průvodce kontrolou pravoúhlosti portálu. Použití rozpustných podpor umožňuje tisknout složité dutiny, které by se jinak musely pracně vylamovat.
Při přípravě tiskových dat se dnes opíráme o moderní slicery. PrusaSlicer exceluje propracovanými perimetrickými algoritmy Arachne a perfektně odladěnými profily pro technické plasty. Bambu Studio a z něj odvozený OrcaSlicer vynikají přímou integrací kalibračních vzorů pro kompenzaci tlaku trysky (Pressure Advance) a cloudovou správou tiskáren. Cura zůstává univerzální platformou s širokou komunitní podporou pro starší či vlastní stavby strojů.
Testování 3D tiskáren: Reprodukovatelná metodika pro domácí dílnu
Když do dílny dorazí nová tiskárna, nespoléhám na předpřipravené ukázkové soubory z paměťové karty. Výrobci tyto g-kódy často extrémně zpomalují, aby zakryli konstrukční nedostatky. Pro objektivní zhodnocení stroje jsem vytvořil vlastní redakční metodiku, která prověří mechaniku v mezních podmínkách.
Příprava testovacího protokolu a kalibrace: Tovární stav versus laděný profil
Objektivní testování vyžaduje striktní oddělení dvou provozních stavů: chování tiskárny po vybalení z krabice bez zásahu do parametrů (out-of-the-box) a chování po mechanickém seřízení a softwarovém odladění. Zkušební protokol si v dílně zaznamenávám do tabulky a sleduji v něm následující parametry:
- Přesné označení verze firmwaru základní desky a datum jeho vydání.
- Použitý zkušební filament včetně výrobní šarže (používám referenční PLA z jedné výrobní várky).
- Okolní podmínky v dílně: teplota vzduchu (stabilizovaná na 21–23 °C) a relativní vlhkost.
- Mechanický stav: frekvenční kontrola napnutí řemenů a ověření kolmosti os gantry.
Metodická poznámka: Tento zkušební protokol představuje můj vlastní redakční postup pro srovnávací testy. Běžné návody výrobců na kalibraci linearit či geometrie se zpravidla vztahují pouze ke konkrétním modelům extruderů a nelze je brát jako univerzální standard pro všechny značky na trhu.
Vyhodnocení geometrické přesnosti, detailů povrchu a limitních úhlů
K ověření přesnosti používám sadu tří geometrických těles. Prvním je kalibrační kostka o nominálních rozměrech 20 × 20 × 20 mm. Měření provádím digitálním posuvným měřítkem s rozlišením 0,01 mm vždy uprostřed stěn. Spodní dva milimetry měření záměrně vynechávám, aby výsledek nezkreslil efekt sloní nohy (rozšíření spodních vrstev způsobené přítlakem k podložce). Odchylka kvalitně sestaveného stroje by na hraně 20 mm neměla překročit ±0,05 mm.
Druhým testem je zkouška tolerancí – model s čepy a otvory s odstupňovanou mezerou od 0,5 mm po 0,1 mm. Správně kalibrovaná tiskárna musí uvolnit čep s vůlí 0,2 mm bez použití hrubé síly. Třetím tělesem je test přemostění (bridging) a převisů. Sleduji, při jakém úhlu sklonu (od 45° do 75°) začínají spodní smyčky plastu kolabovat. Podrobný postup vyhodnocení vizuálních vad najdete v článku diagnostika vad 3D tisku.
Při vizuální kontrole povrchu sleduji specifické mechanické vady. Typickým jevem je ghosting – vlnění kopírující ostré hrany, které indikuje vůle v pojezdech nebo špatně nastavený algoritmus input shapingu. Jemné vertikální linky (moaré) naopak odhalují nerovnoměrný krok extruderu či mechanické drhnutí ozubených řemenic.
Měření provozních parametrů: Hlučnost, spotřeba energie a časová stabilita
Provoz 3D tiskárny v domácím prostředí má své akustické a energetické limity. Měření hladiny akustického tlaku provádím kalibrovaným hlukoměrem s filtrem vážení A ve vzdálenosti 1 metru od čela tiskárny. Zatímco v režimu stand-by generují moderní stroje hluk pod 38 dBA, při tisku s vysokou dynamikou a výkonným ofukem modelu stoupá hlučnost k 50–56 dBA. Rozdíl mezi tichým a hlučným strojem často nespočívá v krokových motorech, ale v aerodynamickém hluku ventilátorů chlazení trysky.
Elektrický příkon měřím zásuvkovým wattmetrem ve dvou fázích. Špičkový příkon nastává během současného ohřevu trysky a vyhřívané podložky, kdy může dosahovat 300 až 1000 W v závislosti na napájecím zdroji a ploše lůžka. Po dosažení pracovních teplot klesá ustálený příkon při tisku z PLA na 80–120 W. Pokud však vytápíte uzavřenou komoru pro tisk ABS s podložkou na 100 °C, ustálí se trvalý příkon stroje mezi 250 a 350 W.
Požární bezpečnost: Firmware tiskárny musí mít aktivní ochranu proti nekontrolovanému tepelnému úniku (Thermal Runaway Protection). Tento algoritmus okamžitě odpojí napájení topného tělesa, pokud teplota z čidla neodpovídá dodávanému výkonu. V místnosti, kde tiskárna běží bez dozoru, mějte vždy nainstalovaný samostatný optický detektor kouře.
Celkové náklady vlastnictví, servis a nákupní legislativa v ČR
Pořizovací cena tiskárny tvoří často pouze menší část výdajů, které do ní během prvních dvou let vložíte. Při výběru je nutné spočítat celkové náklady na vlastnictví (TCO) a ověřit dostupnost spotřebních dílů na tuzemském trhu.
Celkové náklady vlastnictví (TCO) a dostupnost náhradních dílů v ČR
V modelovém ročním provozu kutilské dílny počítám s průměrnou spotřebou 10 kg filamentu a 300 hodinami tiskového času. Cenové hladiny hardwaru v České republice se značně liší podle kategorie stroje. Heureka například v nabídce zobrazuje populární tiskárnu Bambu Lab A1 v rozpětí 6 404 až 8 970 Kč. Naopak za uzavřený stroj Prusa CORE One ve formě stavebnice zaplatíte od 23 871 Kč a za kompletně sestavenou verzi od 31 479 Kč. V oficiálním americkém obchodě Creality je model Ender-3 V3 SE k vidění za 186 USD (oproti dřívější ceně 219 USD), což je však cena bez tuzemské dopravy a DPH.
| Položka ročního rozpočtu | Odhadované roční náklady | Technická poznámka |
|---|---|---|
| Spotřeba filamentu (10 kg) | 5 000 – 8 000 Kč | Běžné cívky PLA a PETG (500–800 Kč/kg) |
| Elektrická energie (300 h) | 300 – 700 Kč | Dle tarifu elektřiny a typu materiálu |
| Běžný spotřební materiál | 800 – 1 800 Kč | Trysky, PEI tiskový plát, PTFE hadičky |
| Kritické náhradní díly do zásoby | 600 – 1 200 Kč | Náhradní termistor a topný blok hotendu |
Klíčovým faktorem spolehlivosti je dostupnost servisu. Pokud si můžete náhradní topné těleso nebo termistor objednat z českého skladu s doručením do 24 hodin, odstávka dílny vás nezbrzdí. U exotických značek bez oficiálního zastoupení v ČR znamená i banální poškození kabeláže několikatýdenní čekání na zásilku ze zahraničí.
Právní rámec nákupu: Reklamace, záruky a bezpečnost výrobků (GPSR)
Při nákupu tiskárny z pozice spotřebitele chrání vaše finance české a evropské právní předpisy. Pokud nakupujete přes internet na dálku, máte podle informací na webu, které uvádí Česká obchodní inspekce, právo odstoupit od kupní smlouvy bez udání důvodu do 14 dnů od převzetí zboží. Prodávající nesmí toto právo sankcionovat. Toto okno slouží právě k provedení základních přejímacích testů a ověření, zda stroj netrpí skrytou mechanickou vadou.
V případě reklamace vady má prodejce ze zákona lhůtu maximálně 30 dnů na její vyřízení a informování kupujícího, pokud se nedohodnete na delší době. Po marném uplynutí této lhůty máte právo od smlouvy odstoupit a požadovat vrácení celé kupní částky (podmínkou je poskytnutí potřebné součinnosti z vaší strany). Česká obchodní inspekce dohlíží na dodržování zákona č. 634/1992 Sb., o ochraně spotřebitele. Podle § 24 odst. 20 písm. e) tohoto zákona hrozí pokuta až do výše 5 000 000 Kč, avšak tento limit se vztahuje pouze na konkrétní vyjmenované přestupky (například klamavé obchodní praktiky), nikoli paušálně na všechna pochybení obchodníka.
Od 13. prosince 2024 se v celé EU uplatňuje nařízení o obecné bezpečnosti výrobků (GPSR – nařízení 2023/988). Každá online nabídka musí podle článku 19 uvádět jasnou identifikaci výrobku, údaje o výrobci, označení CE a kontaktní údaje odpovědné osoby usazené v Evropské unii, jak specifikuje nařízení o obecné bezpečnosti výrobků v EUR-Lex. Tím se omezil přeprodej nebezpečných strojů pochybného původu bez evropské certifikace. Při nákupu ve slevě pamatujte, že prodejce je povinen uvádět nejnižší cenu, za kterou zboží nabízel během předchozích 30 dnů.
Legislativní výhled: V oblasti bezpečnosti strojů platí stávající směrnice 2006/42/ES. Nové evropské nařízení o strojních zařízeních v EUR-Lex (2023/1230) začne obecně platit až od 20. ledna 2027.
Závěrečný verdikt: Jak vybrat 3D tiskárnu podle rozpočtu a profilu uživatele
Žádná tiskárna na trhu není dokonalá pro všechny typy úloh. Výběr musíte přizpůsobit technickým požadavkům vašich projektů, rozpočtu a dílenskému zázemí. Níže uvádím rozdělení do tří konkrétních profilů, které v praxi spolehlivě fungují.
Rozhodovací matice podle zaměření dílny a typu projektů
Podle mých dílenských zkušeností existují tři osvědčené nákupní cesty:
- Profil A: Začátečník a dílenský kutil (rozpočet do 9 000 Kč)
Jasnou volbou je otevřený FDM bed-slinger s automatickou nivelací podložky. Stroje jako Bambu Lab A1 (na Heurece za 6 404 až 8 970 Kč) nebo základní Creality Ender-3 V3 SE umožňují okamžitý tisk z PLA a PETG bez nutnosti mechanického ladění. Získáte spolehlivý nástroj na organizéry, krabičky a držáky na nářadí. - Profil B: Funkční prototypování a technické díly (rozpočet 23 000 až 35 000 Kč)
Pokud potřebujete tisknout funkční díly do motorových prostorů, vystavené teplu a chemii, potřebujete uzavřený CoreXY stroj s aktivně řízenou komorou. V této třídě dominuje Prusa CORE One (stavebnice od 23 871 Kč, sestavená od 31 479 Kč) nebo novější verze CORE One+ (Gen 2), které dosahují teploty komory 55 °C a spolehlivě zvládnou tisk ABS, ASA a nylonu. - Profil C: Modelářství, miniatury a přesné odlitky (rozpočet do 12 000 Kč)
Pro detailní modely je FDM technologie nevhodná. Zde volím MSLA tiskárnu s LCD panelem s rozlišením pixelu kolem 35 μm. Vstupní model Elegoo Mars 5 pořídíte na e-shopu 3DJake za 3 971 Kč, zatímco větší Elegoo Saturn 4 Ultra 16K vyjde na 10 465 Kč. Podmínkou je však vyčleněný prostor s nuceným větráním a rozpočet na mycí stanici.
Kde nešetřit: Nikdy nešetřete na kvalitě napájecího zdroje, tuhosti rámu a spolehlivosti teplotních ochran ve firmwaru. Naopak ušetřit můžete na velkých dotykových displejích nebo zbytečném RGB podsvícení, které kvalitu tisku nijak neovlivňují.
Akční kontrolní seznam před potvrzením objednávky
Před odesláním objednávky si projděte tento kontrolní seznam deseti kroků:
- Změřili jste prostor na ponku včetně rezervy na otevření dvířek (např. 690 mm u CORE One+) a ohyb kabelů?
- Máte vyřešené bezpečné větrání pro plánovaný tisk pryskyřic, ABS nebo ASA?
- Obsahuje nabídka prodejce označení CE a kontaktní údaje odpovědné osoby v EU podle GPSR?
- Ověřili jste si, že kritické náhradní díly (trysky, termistory) jsou skladem v České republice?
- Zkontrolovali jste, zda avizovaná sleva odpovídá nejnižší ceně za posledních 30 dnů?
- Odpovídají maximální teploty trysky a vyhřívané podložky materiálům, které plánujete tisknout?
- Máte připravené ochranné pomůcky – nitrilové rukavice, brýle a případně ABEK polomasku?
- Máte k dispozici digitální posuvné měřítko s rozlišením 0,01 mm pro ověření rozměrů po vybalení?
- Znáte reklamační podmínky a možnosti využití 14denní lhůty pro odstoupení od smlouvy?
- Je v tiskové místnosti nainstalován funkční optický detektor kouře?
Co prověřit před potvrzením nákupu:
- Konkrétní skladovou dostupnost a cenu náhradního LCD displeje, pokud volíte MSLA technologii.
- Rozměry vany a tiskového plátu vůči velikosti vaší mycí ultrazvukové či vířivé stanice.
- Aktuální verzi firmwaru uváděnou výrobcem a dostupnost oficiálních tiskových profilů ve vašem oblíbeném sliceru.