
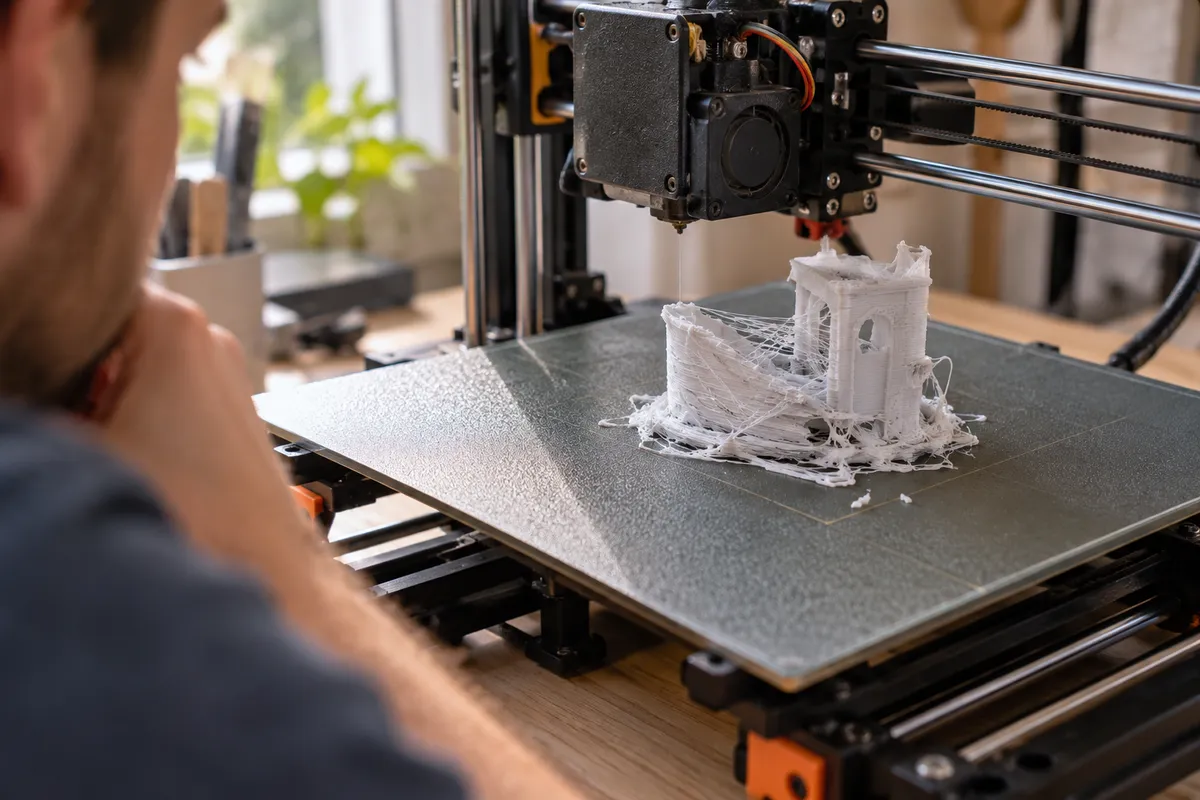
Každý nepovedený výtisk nese přesný záznam o tom, kde tiskový proces selhal. Za více než šest let v dílně mi rukama prošly desítky kilogramů zkažených výtisků, než jsem přestal závady řešit náhodným přenastavováním parametrů. Když zjistíte, proč se nedaří 3D tisk, ušetříte nejen cívky drahého filamentu, ale především hodiny marného čekání u tiskové podložky.
Metodické řešení problémů 3D tisku posouvá z loterie na předvídatelné řemeslo. Místo bezhlavého otáčení tryskami nebo nákupu nového hardwaru stačí pochopit vzájemnou vazbu mezi mechanikou tiskárny, chováním taveniny a digitální přípravou modelu ve sliceru.
Proč se nedaří 3D tisk a jak začít: Diagnostika chyb tisku od fotografie po model
Diagnostika podle fotografie a první vizuální analýza defektu
Než sáhnete po imbusovém klíči, výtisk důkladně prohlédněte. V dílně se mi osvědčilo pořídit detailní makro fotografii pod šikmým bočním světlem, které vrhá ostré stíny a spolehlivě vytáhne i jemné nerovnosti na stěnách dílu. Výtisk z podložky nesnímejte ukvapeně, abyste neztratili přehled o jeho prostorové orientaci vůči osám X a Y.
Systematická diagnostika chyb tisku začíná rozdělením defektů podle tiskových os. Pokud se vlnění a nerovnosti objevují výhradně na plochách rovnoběžných s osou X nebo Y, ukazuje to na mechanické vůle řemenů či uvolněné řemeničky krokových motorů. Naopak periodické linky opakující se ve stejné výšce napříč celým obvodem prozrazují mechanické váznutí trapézové tyče osy Z.
Pro prvotní triáž vady používám třístupňový postup: nejprve ověřím mechanickou stabilitu vedení, následně zkontroluji stabilitu tiskové teploty a průtoku materiálu a teprve poté hledám chybu v geometrii sliceru. Samotná fotografie však neodhalí vnitřní delaminaci infillu ani skryté vzduchové kapsy. Pevnost dílu proto vždy prověřuji mechanickým zkrutem a tlakem rukou.
Vyloučení chyb v datech: Oprava STL a kontrola v G-code preview
Ne každá chyba vzniká na tiskové podložce; řada defektů má kořeny už v poškozené digitální síti. Neuzavřená polygonová geometrie, známá jako non-manifold mesh, obrácené normály trojúhelníků nebo vnitřní protínající se stěny nutí slicer k chybným dopočtům dráhy trysky. Výsledkem bývají nečekaně vynechané vrstvy nebo chybějící vnitřní perimetry.
Moderní nástroje jako PrusaSlicer, Bambu Studio, Cura nebo OrcaSlicer nabízejí automatickou opravu STL souborů. Automatika si však neporadí se vším a složitější vady může záplatovat nechtěným vyplněním funkčních dutin. Spolehlivou prevencí je důkladná inspekce každé vrstvy v nástroji G-code preview, kde snadno odhalíte nepodepřené ostrůvky tištěné do prázdna.
Pro běžné tiskové úlohy se v praxi vyhýbám experimentálním verzím programů. V oficiální distribuci PrusaSliceru naleznete stabilní verzi 2.9.6, u níž oficiální stránky uvádějí nejednotné datum vydání 25. nebo 29. června 2026. Experimentální sestavení 3.0.0-alpha12 z 21. září 2026 slouží pouze k testování a pro spolehlivou produkci jej výrobce nedoporučuje.
Předtiskový kontrolní seznam tiskárny, profilu a materiálu
Před spuštěním každé tiskové úlohy procházím základní kontrolní body, abych předešel zbytečným kolizím a plýtvání strunou. Tento redakční kontrolní seznam vychází z praktických zkušeností a doporučení výrobců pro předcházení podextruzi a geometrickým chybám.
Při přípravě G-codu vždy ověřuji shodu mezi fyzickým strojem a nastavením ve sliceru. Zvolený profil musí přesně odpovídat kinematice tiskárny, ať už jde o klasickou otevřenou konstrukci typu i3, nebo uzavřený CoreXY koncept, jaký představuje CORE One+ nabízená za 32 990 Kč v sestavené variantě a 25 990 Kč jako stavebnice. U neznámých cívek nikdy nespoléhám na univerzální profil, ale porovnávám štítek výrobce s nastavením teploty a chlazení.
| Kontrolní bod | Ověřovaný parametr | Riziko při zanedbání |
|---|---|---|
| Model tiskárny a tryska | Průměr otvoru a typ kinematiky | Masivní podextruze nebo kolize os |
| Materiálový profil | Teplota trysky a podložky | Separace vrstev, ucpání hotendu |
| Tiskový plát | Hladký, saténový nebo texturovaný PEI | Nulová přilnavost, poškození povrchu |
| G-code simulace | Převisy a volné ostrovy v prostoru | Tvorba chuchvalců plastu na trysce |
Přilnavost k podložce a rozměrové odchylky: První vrstva, warping a sloní noha
Kalibrace první vrstvy, Z-offset a elephant foot
Špatně nanesená první vrstva představuje podle servisní dokumentace nejčastější příčinu selhání celého tisku. Pokud trysku usadíte příliš vysoko, jednotlivé linky se nespojí, plast nedrží na tiskovém plátu a model se během několika minut uvolní. Naopak příliš nízký Z-offset omezuje vytlačování taveniny, vede k ucpání trysky a může nevratně rýt do ochranné PEI fólie.
Správná kalibrace první vrstvy vytváří souvislý, slitý film bez mezer mezi linkami a bez vystouplých hřebenů vytlačeného materiálu. Pro spolehlivou přilnavost taveniny k podkladu doporučuje návod Prusa k potížím s první vrstvou snížit rychlost tisku pro první tři vrstvy přibližně na 75 % standardní hodnoty a teprve poté zrychlit na běžný profil.
Častou rozměrovou vadou spodních vrstev je takzvaný elephant foot neboli sloní noha, kdy se základna modelu rozšíří do stran. Způsobuje ji tlak váhy chladnoucího tělesa v kombinaci s příliš nízkým Z-offsetem a vysokou teplotou lože. V pokročilých slicerech tento mechanický defekt koriguji funkcí kompenzace sloní nohy (Elephant foot compensation), která obvodové linky spodní vrstvy nepatrně stáhne dovnitř.
Warping a zvednuté rohy u teplotně náročných materiálů
Odlupování rohů a deformace základny, označované jako warping, vznikají působením tepelného smrštění. Jakmile nanesený polymer chladne z tiskové teploty na teplotu okolí, přirozeně zmenšuje svůj objem. Pokud spodní vrstvy vychladnou nerovnoměrně, tangenciální pnutí překoná sílu adheze a zvedne okraje modelu z plátu.
Tento jev trápí zejména materiály s vysokou tepelnou roztažností, jako jsou PC Blend, ASA a ABS, zatímco běžné PLA na něj trpí minimálně. Proti zvedání rohů pomáhá zvýšit teplotu podložky o 5 až 10 °C, vždy však v mezích doporučených pro konkrétní filament, aby nedošlo k deformaci geometrie vlivem překročení teploty skelného přechodu.
Při tisku rozměrných těles z náročných termoplastů přidávám ve sliceru brim čili přídavný límec. Brim zvětší kontaktní plochu první vrstvy a absorbuje odtrhové síly vznikající v rozích výtisku. U materiálů typu ABS a PC Blend se mi v dílně potvrdilo, že otevřená tiskárna v průvanu nestačí; stabilní výsledek bez praskání vyžaduje uzavřenou tiskovou komoru (enclosure), která udržuje stabilní vnitřní teplotu vzduchu.
Správná chemická a mechanická údržba tiskových plátů
Přilnavost k podložce přímo závisí na chemické čistotě povrchu. I nepatrný mastný otisk prstu vytvoří bariéru, na které roztavený termoplast neudrží kontakt. Pravidelná údržba je proto základním předpokladem úspěchu každého tiskového dne.
Pro každodenní odmaštění hladkých, saténových i texturovaných plátů používám isopropylalkohol o koncentraci 90 % nebo vyšší. Aceton se na texturované a saténové pláty nesmí dostat vůbec, protože jejich ochrannou PEI vrstvu chemicky rozleptá a zničí. Na hladkém PEI plátu je použití acetonu přípustné pouze výjimečně, pokud potřebujete chemicky oživit jeho povrch.
Když tisk přestane na plátu držet i po otření alkoholem, přichází na řadu mechanické hloubkové čištění. Plát sundám z tiskárny a důkladně ho omyji pod teplou tekoucí vodou s několika kapkami běžného neparfémovaného saponátu na nádobí. Odmašťovací saponát rozpustí cukry a organické nečistoty, na které je samotný alkohol krátký. Po opláchnutí plát osuším čistou papírovou utěrkou a nedotýkám se tiskové plochy prsty.
Extruze, tryska a filament: Odhalení podextruze, stringingu a ucpání hotendu
Částečně a plně ucpaná tryska versus heat creep v hotendu
Nepravidelný výstup materiálu patří k nejzrádnějším vadám. Mezi typické příznaky částečně zanesené tiskové cesty patří náhlé ztenčení vytlačované linky, stáčení taveniny vzhůru k topnému bloku a charakteristické cvakání ozubených kol extruderu, který nedokáže filament protlačit zúženým otvorem.
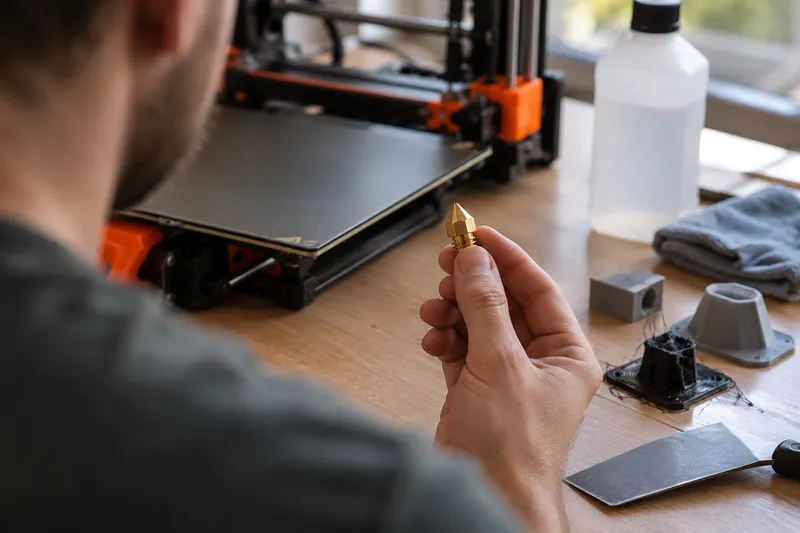
Ucpání přitom nemusí ležet v samotné mosazné špičce. Podle servisního průvodce Prusa pro ucpaný hotend vzniká blokáda často v deformované vnitřní PTFE trubičce nebo v přechodové komoře nad tryskou. Samotná výměna trysky proto problém nevyřeší, pokud dojde k tepelnému vzlínání, známému jako heat creep. Při něm selže chladicí ventilátor hotendu, teplo vystoupá do chladiče a filament změkne příliš brzy, čímž vytvoří neprůchodný špunt.
K vyčištění usazenin z tiskové zóny používám techniku cold pull. Hotend nahřeji na teplotu přibližně 260 až 270 °C, ručně zavedu čistící kousek PLA filamentu, nechám topení vychladnout a při poklesu na 90 až 95 °C strunu rázným tahem vytáhnu ven. Zchladlý plast na svém konci zachytí napečené nečistoty z vnitřního kónusu. Tuto mechanickou metodu však nepoužívám u speciálních trysek typu Nozzle X, kde hrozí narušení vnitřního nepřilnavého potahu.
Stringing a vliv vlhkého filamentu na čistotu povrchu
Vznik tenkých nežádoucích vláken v prázdném prostoru mezi jednotlivými částmi modelu se označuje jako stringing. Často souvisí s příliš vysokou teplotou trysky, kdy plast nadměrně zřídne a samovolně vytéká i při aktivních retrakcích. Prvním krokem k nápravě je snížení teploty trysky o 5 až 10 °C v rámci teplotního testu.
Druhou a velmi častou příčinou je vlhký filament. Technické polymery i běžné PLA pohlcují vzdušnou vlhkost přímo z okolního prostředí dílny. Voda uzavřená ve struně se při průchodu tryskou okamžitě mění v páru, což způsobuje slyšitelné praskání, mikroskopické exploze na povrchu výtisku a výrazné zhoršení stringingu. Cívky proto skladuji v suchu a pro dlouhé tisky využívám uzavřený dry box s vysoušedlem.
S degradací vlhkostí se setkávám i u jakostních materiálů. Například ověřená směs Prusament PLA Blend Pearl White o hmotnosti 1 kg za 636,65 Kč vyžaduje po vybalení z vakuového sáčku stejnou péči o suché prostředí jako levnější materiály. Vlhko dokáže spolehlivě znehodnotit jakkoliv přesně navržený slicerový profil. Pokud vás zajímají rozdíly mezi jednotlivými druhy strun, podívejte se na náš přehled v článku o výběru vhodného tiskového materiálu.
Podextruze způsobená podavačem a nevhodným slicerovým profilem
Když tryska nevytlačí požadovaný objem materiálu, hovoříme o podextruzi. Vada se projevuje chybějícím spojením mezi obvodovými linkami, drolivým a křehkým infillem nebo viditelnými mezerami na vrchních plochách dílu.
Mechanická kontrola začíná u podávacího ústrojí extruderu. Často objevuji zuby podávacích kol zanesené plastovými pilinami, které vznikají prokluzem při nesprávném přítlaku idleru. Prověřit je nutné také funkčnost chlazení hotendu, protože přehřátý chladič přímo zvyšuje odpor posuvu struny a omezuje plynulou extruzi.
V softwaru ověřuji kalibraci toku. Přednastavené profily PrusaSliceru určují teplotu, rychlosti i množství vytlačovaného materiálu pro konkrétní značky. Při použití neznámé cívky ladím násobič průtoku (Extrusion Multiplier), jehož výchozí hodnota bývá 1,00 a obvyklý rozsah se pohybuje mezi 0,90 a 1,10. Špatně zadaný průměr filamentu nebo nesoulad toku dokáže degradovat pevnost celého výtisku.
Mechanika a pevnost dílu: Jak řešit ghosting, posun vrstev a delaminaci
Ghosting, ringing a layer shift způsobené mechanickou vůlí
Rychlé změny směru tiskové hlavy vyvolávají setrvačné síly, které se přenášejí do rámu stroje. Pokud konstrukce vibruje, na pohledových plochách modelu vzniká vlnkovitý reliéf kopírující ostré hrany a nápisy. Tento vizuální artefakt se nazývá ghosting nebo ringing a narůstá přímo úměrně s rychlostí tisku.
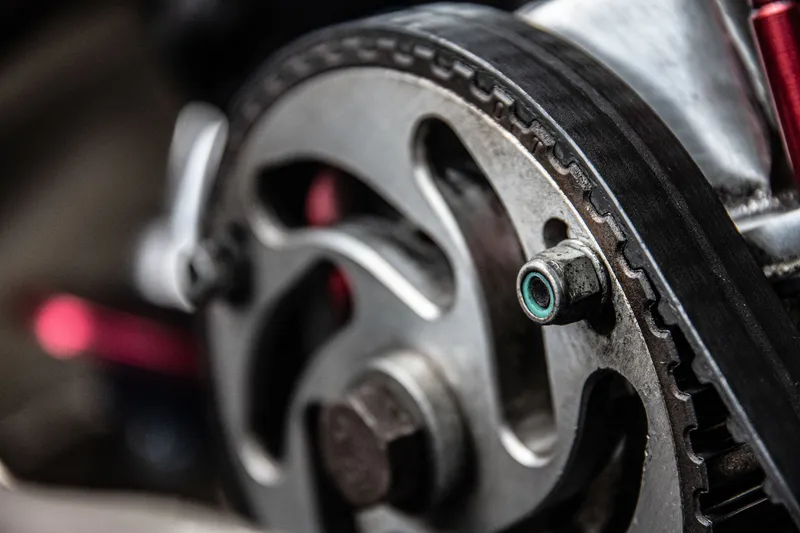
Pro potlačení vibrací kontroluji mechanický stav stroje. Základem je správné napnutí ozubených řemenů, dotažení zajišťovacích červíků na řemeničkách motorů a umístění tiskárny na pevnou, masivní pracovní desku, která nepřenáší rezonance. V moderních firmwarech tyto dynamické kmity účinně tlumí algoritmy Input Shaping, ale mechanickou vůli v uložení žádný software nenahradí.
Mnohem fatálnějším defektem je posun vrstev neboli layer shift, kdy se celá horní část výtisku skokově posune v ose X nebo Y. K přeskočení zubů řemenu dochází nejčastěji při mechanické kolizi trysky se zvednutým rohem zkrouceného výtisku nebo při příliš vysokých akceleracích, které krokový motor v zátěži neutáhne.
Rozvrstvení, delaminace a vliv teplotního profilu na soudržnost
Rozvrstvení neboli delaminace představuje vážnou mechanickou vadu, při níž se výtisk trhá podél tiskových rovin. K rozpadu mezivrstevné vazby dochází ve chvíli, kdy nově nanášená vrstva roztaveného plastu nedokáže tepelně natavit a spojit se s vrstvou předchozí.
Příčinou bývá nízká teplota na trysce nebo nadměrné chlazení tiskovým ventilátorem, který taveninu ofoukne dříve, než vytvoří molekulární vazbu. Pro standardní PLA uvádí servisní postupy orientační teplotní rozmezí 195 až 220 °C. Při výskytu delaminace zvyšuji tiskovou teplotu postupně po krocích o 5 °C a testuji pevnost spoje.
U funkčních a mechanicky namáhaných dílů často záměrně stahuji otáčky ventilátoru chlazení výtisku. Výsledkem je sice nepatrná ztráta ostrosti na velmi strmých převisech, ale získám jednolitý a houževnatý díl, který nepraskne při prvním mechanickém zatížení.
Propadlá horní vrstva, poměr perimetrů a optimalizace infillu
Nevzhledné propadání horní plné plochy, v dílenské praxi označované jako pillowing, se projevuje tvorbou drobných otvorů a hrbolků na stropních stěnách. Tryska přemosťuje prázdné kapsy vnitřní výplně a tavenina se pod vlastní vahou propadá dovnitř modelu.
Základním pravidlem pro čistý a uzavřený povrch je nastavení dostatečného počtu plných horních vrstev. V profilu sliceru nastavuji zpravidla nejméně tři až pět horních vrstev. Pokud zvolíte řídký infill, musí tavenina překonávat větší rozpony, což riziko propadání výrazně zvyšuje.
Řada tiskařů se mylně domnívá, že pevnost tělesa zajistí masivní výplň. Mnoho modelů lze spolehlivě vytisknout s hustotou infillu v rozmezí 10 až 15 %. Celková mechanická pevnost a tuhost součásti závisí především na počtu obvodových perimetrů. Výplň slouží primárně jako vnitřní lešení nesoucí stropní plochy a zajišťuje odolnost proti tlaku.
Složité geometrie a slicování: Převisy, bridging a optimalizace podpor
Převisy a prověšený most: Optimalizace chlazení a rychlosti bridgingu
Při tisku mostů (bridging) překonává tisková hlava volný prostor mezi dvěma kotevními body bez jakékoliv opory vespod. Vlákno visí ve vzduchu a musí okamžitě ztuhnout působením chladicího vzduchu. Dlouhé mosty se proto přirozeně prověšují a tvoří na spodní straně nevzhledné třásně.
Při ladění bridgingu upravuji ve sliceru dva stěžejní parametry: rychlost mostů (Bridges speed) a tok materiálu (Bridge flow ratio). Mírné snížení toku zabrání vytlačení přebytečné taveniny, která by vlastní vahou stáhla most dolů. V náhledu G-code preview pečlivě kontroluji směr přemostění a model na podložce natáčím tak, aby byl most co nejkratší.
Chlazení ventilátorem vyžaduje odlišný přístup podle materiálu. Zatímco pro PLA mosty je plný 100% ofuk žádoucí, u materiálů jako PETG nebo ASA způsobuje maximální chlazení zkřehnutí a okamžité prasknutí mostu. Pokud ani úprava chlazení a toku nevede k uspokojivému výsledku, je nutné pod kritické místo vložit podpěru.
Strategie podpěr, brim a raft v moderních slicerech
Moderní slicery nabízejí propracované algoritmy pro generování podpůrných struktur. Pro ploché geometrie s velkým vodorovným přesahem využívám klasické mřížkové podpěry (Snug nebo Grid). U členitých organických modelů a skulptur naopak excelují stromové podpěry (Organic supports), které spotřebují zlomek materiálu a šplhají k modelu z podložky bez kontaktu s jeho stěnami.
Aby šly podpěry po dokončení tisku snadno odlomit bez poškození povrchu, sleduji vertikální odstup (Top contact Z distance). U běžných tisků funguje hodnota odpovídající výšce jedné vrstvy, tedy obvykle 0,2 mm. U organických podpěr se vyhýbám použití zhuštěných kontaktních vrstev (interface layers), které vytvářejí těžko oddělitelné tiskové defekty.
Místo celoplošného automatického generování podpěr raději využívám nástroj ručního malování (Paint-on supports). Ručně podepřu pouze kritické převisy a ušetřím dlouhé minuty tiskového času. Raft neboli tiskový vor aplikuji výhradně u extrémně nestabilních dílů s minimální styčnou plochou; ve většině případů postačí obyčejný rozšiřující límec brim.
Specifika vad MSLA a resinového tisku: Od expozice po bezpečnou likvidaci
Vady vytvrzování, FEP fólie a nastavení expozičního času
Stereolitografický tisk z tekutých pryskyřic (MSLA) pracuje s odlišnou fyzikální podstatou než vytlačování struny. Základním parametrem je expoziční čas UV záření pro jednotlivé vrstvy. Přeexponovaný tisk ztrácí jemné detaily a zalévá otvory, zatímco podexponovaný model se neudrží na podpěrách a končí odtržený na dně vaničky.
K nalezení správných časů používám vestavěné kalibrační objekty (Resin Calibration). Významnou roli hraje také mechanický stav dna nádržky. Poškrábaná, zkalená nebo nedostatečně napnutá FEP fólie rozptyluje UV paprsky a deformuje přesnost vytvrzování. FEP fólii nikdy nečistím alkoholem ani acetonem, které způsobují její křehnutí a mléčné zakalení; k omytí používám výhradně mýdlovou vodu.
Náklady na fotopolymery nejsou zanedbatelné. Na českém trhu pořídíte například 3DJake ecoResin Light Grey 1 kg za 639 Kč, zatímco techničtější ELEGOO ABS-like Resin 2.0 Grey 1 kg je dostupný na Alze za 899 Kč. Zkažený tisk v důsledku špatné expozice tak představuje přímou finanční ztrátu, které lze kalibrací předejít.
Podpěry resinového tisku, delaminace a deformace vrstev
Během každého zdvihu tiskové platformy působí na vytvrzenou vrstvu značná odtrhová síla (peel force), která se snaží odtrhnout tenký film ze dna FEP fólie. Pokud je styčná plocha vrstvy příliš velká, tah překoná pevnost podpěr a model se zdeformuje nebo roztrhne.
Prevencí je správná orientace tělesa v tiskovém prostoru. Ploché modely nikdy neumísťuji rovnoběžně s displejem, ale naklápím je pod úhlem 30 až 45 stupňů. Tím se okamžitá plocha vytvrzovaného průřezu minimalizuje a namáhání podpěr výrazně klesá.
Při tisku větších těles model v programu vždy vydutím (funkce Hollowing). Do stěn dutiny je nutné umístit minimálně dva odtokové otvory. Tyto otvory umožní vytečení nevytvrzeného resinu a vyrovnají podtlak, který by jinak vytvořil pístový efekt a model roztrhal.
Bezpečnost resinu, mytí v IPA a legislativní likvidace odpadu
Fotopolymery obsahují dráždivé reaktivní složky a vyžadují přísné dodržování osobní bezpečnosti. Při jakékoliv manipulaci s tekutou pryskyřicí, nevytvrzenými díly nebo znečištěnou lázní vždy nosím nitrilové rukavice. Latexové rukavice pryskyřici propouštějí. Pokud pracuji v prostoru bez intenzivního nuceného větrání, nasazuji respirátor chránící proti organickým výparům.
Výtisky čistím ve dvou lázních isopropylalkoholu (hrubé předmytí a čistá dočišťovací lázeň) a následně je nechám vytvrdit UV zářením v komoře. Zbytky nevytvrzeného resinu ani znečištěný alkohol se nikdy nesmí vylévat do kanalizace, protože představují nebezpečný tekutý odpad ohrožující vodní organismy.
Nakládání s tímto odpadem má jasná pravidla. Fyzické osoby mají zákonnou povinnost předávat nebezpečné složky odpadu pouze na určených místech a neznečišťovat životní prostředí, jak stanovuje zákon o odpadech č. 541/2020 Sb. v § 117 upravujícím přestupky občanů. Podle vyhlášky č. 273/2021 Sb. o podrobnostech nakládání s odpady, v platném znění k 1. lednu 2026, mají obce povinnost zajistit místa pro oddělené soustřeďování nebezpečných komunálních odpadů na obsluhovaných sběrných místech minimálně dvakrát ročně. Zbytky resinu proto nechávám na slunci vytvrdit do inertního pevného plastu a znečištěný alkohol odevzdávám ve sběrném dvoře.
Celkový přehled vad 3D tisku a systematická oprava nepovedeného tisku
Rozhodovací matice FDM a MSLA defektů podle projevů
Následující přehled vad 3D tisku shrnuje do praktické servisní tabulky. Slouží k rychlému určení příčiny přímo u tiskového pracoviště, aniž byste museli procházet dlouhé kapitoly návodů.
| Pozorovaný defekt | Pravděpodobná příčina | Technologie | Rychlý dílenský zásah | Trvalá oprava ve sliceru |
|---|---|---|---|---|
| Odlepené a zvednuté rohy | Warping, nízká teplota lože | FDM | Odmaštění plátu mýdlem a vodou | Přidání brimu, zvýšení teploty o 5–10 °C |
| Chuchvalce a pavučiny | Stringing, vlhkost v materiálu | FDM | Snížení teploty trysky o 5 °C | Vysušení cívky, vyladění retrakcí |
| Vynechaný materiál ve stěně | Částečné ucpání, nízký tok | FDM | Vyčištění trysky metodou cold pull | Zvýšení Extrusion Multiplier |
| Vlnění za ostrými hranami | Ghosting, vůle v řemenech | FDM | Napnutí řemenů, pevný podklad | Snížení akcelerací, Input Shaping |
| Propadlé bubliny na stropu | Pillowing, řídká vnitřní výplň | FDM | Zvýšení otáček chladicího ventilátoru | Přidání horních vrstev (min. 3 až 5) |
| Placka na dně vaničky | Podexpozice, odtrhová síla | MSLA | Vyčištění vany, kontrola FEP fólie | Zvýšení expozice, sklon modelu 30–45° |
Postup iterativního testování bez zbytečného plýtvání materiálem
Efektivní oprava nepovedeného tisku vyžaduje vědecký přístup. Zlatým pravidlem mé dílny je měnit vždy pouze jeden parametr v jednom testovacím kroku. Pokud současně pohnete teplotou trysky, rychlostí tisku a přítlakem podavače, nikdy nezjistíte, která změna vedla k úspěchu a která situaci zhoršila.
Namísto opakovaného pouštění celého nepovedeného modelu používám malá zkušební tělesa. Pro teplotní testy generuji teplotní věže (temp tower) pomocí vlastních G-code příkazů pro změnu teploty po vrstvách. Na ověření retrakcí postačí jednoduchý test se dvěma sloupky, který spotřebuje pouhé dva gramy plastu a vytiskne se během patnácti minut.
Při vyhodnocování závad postupuji podle jasného rozhodovacího algoritmu. Nejprve vyloučím chybu obsluhy a čistoty podložky. Pokud problém přetrvává, ověřím mechaniku stroje a stav trysky či FEP fólie. Teprve po potvrzení stoprocentního stavu hardwaru sahám do tiskových profilů ve sliceru. Tímto systematickým způsobem proměníte náhodné nezdary v naprosto předvídatelný tiskový proces.