
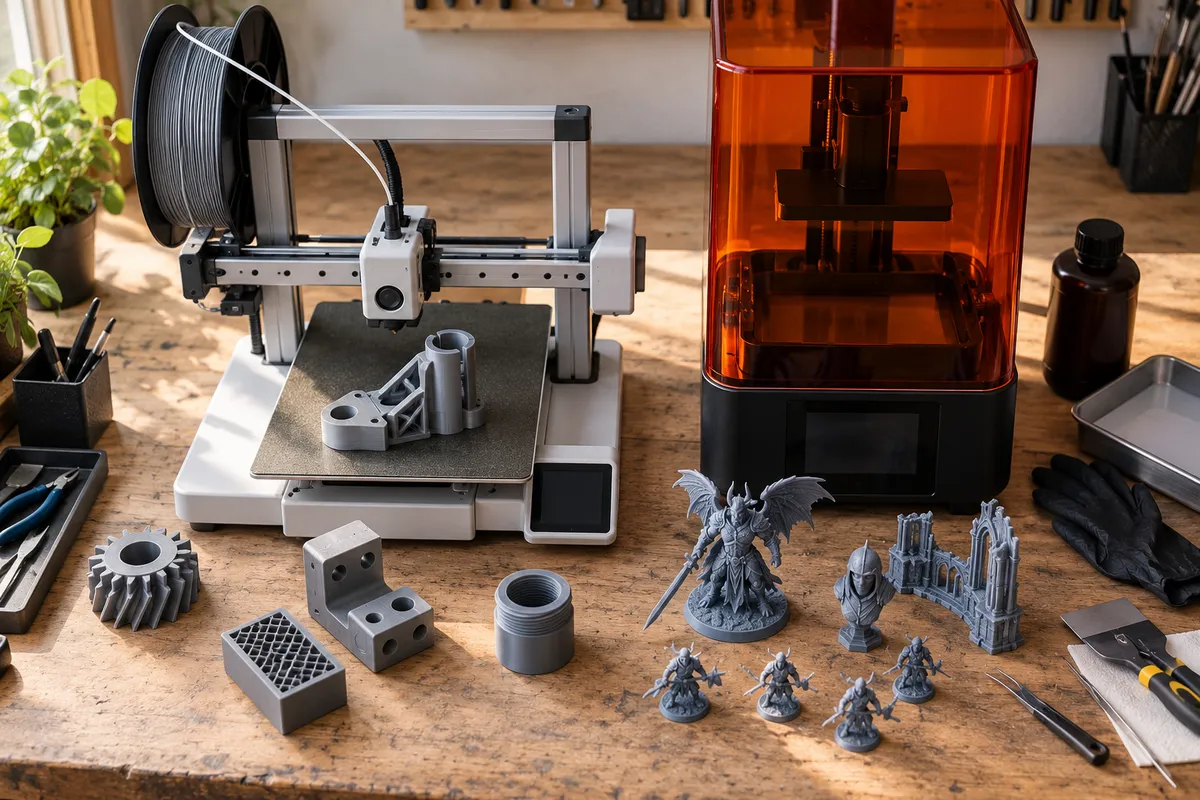
Volba mezi dvěma základními technologiemi domácí výroby rozhoduje o tom, kolik času strávíte mechanickou prací v dílně a kolik chemickým čištěním. Pokud stojíte před otázkou, zda je pro vaše záměry vhodnější FDM vs. resin tiskárna, základní technické parametry na krabici vám celou pravdu neřeknou. Po šesti letech provozování tiskáren Prusa, Creality i Bambu Lab vím, že rozdíl nespočívá jen v jemnosti detailů, ale především v nárocích na pracovní prostředí a provozní hygienu.
Zatímco vytlačování roztaveného plastu představuje suchý mechanický proces s minimem bezprostředního odpadu, vytvrzování fotopolymerů UV světlem vyžaduje tekutou chemii, ochranné pomůcky a přesně zvládnutou likvidaci zbytků. Správný výběr stroje šetří peníze i zklamání z nepovedených výrobků. Podrobnější postup výběru konkrétního stroje popisuje také metodika jak vybrat 3D tiskárnu pro začátečníky i pokročilé.
Rozdíl mezi FDM a SLA: Jak funguje nanášení struny a vytvrzování tekuté pryskyřice
Princip tavení struny (FDM/FFF) a stavba modelu po vrstvách
Základní rozdíl mezi FDM a SLA vychází z odlišného skupenství vstupní suroviny. Technologie FDM (Fused Deposition Modeling), označovaná také jako FFF (Fused Filament Fabrication), taví termoplastickou strunu v tiskové hlavě a nanáší ji v přesně definovaných stopách na vyhřívanou podložku. Podavač (extruder) tlačí filament do vyhřívaného bloku (hotendu), kde se plast taví a prochází tryskou o daném průměru. Pro běžné polymery se používá mosazná tryska, zatímco abrazivní kompozity vyžadují kalenou ocel.
Geometrické limity technologie určuje kruhový průřez vytlačované plastové housenky. Vertikální krok podložky nebo hlavy definuje výšku vrstvy, která podle technických doporučení nesmí překročit zhruba 80 % průměru trysky. Pro standardní průměr trysky 0,4 mm to znamená bezpečné provozní maximum okolo 0,32 mm, jak uvádí oficiální dokumentace Prusa k vrstvám a perimetrům. Vše nad tuto hranici vede k nedostatečnému plošnému stlačení stopy a ztrátě přilnavosti.
Celý podsystém tiskárny tvoří mechanická kinematika os X, Y a Z, extruder, vyhřívaná podložka s pružným ocelovým plátem s PEI povrchem a chlazení výtisku. V mých začátcích jsem opakovaně řešil uvolnění modelu z tiskové plochy jen proto, že jsem zanedbal odmaštění plátu před nanášením první stopy filamentu PLA.
Princip stereolitografie (MSLA, DLP a SLA) a fotopolymerizace
Stereolitografie nestaví díl z roztavené hmoty, nýbrž využívá fotopolymerizaci, při níž tekutá fotopolymerní pryskyřice reaguje na světelné záření o vlnové délce 405 nm a přechází do pevného stavu. Původní SLA tiskárny kreslí každý bod laserovým paprskem řízeným soustavou zrcátek (galvanometrů). DLP naproti tomu promítá celou plochu vrstvy najednou pomocí digitálního mikrozrcadlového čipu. V amatérských i poloprofesionálních dílnách dnes dominuje technologie MSLA (Masked Stereolithography).
Při MSLA tisku vyzařuje pole UV LED diod světlo směrem nahoru přes monochromatický LCD panel. Tento panel funguje jako digitální maska: propustí světlo pouze v místech, kde má daná vrstva ztuhnout. Tekutý resin je uzavřen ve vaničce (vat) s průhledným dnem z pružné FEP nebo PFA fólie. Tisková platforma se ponoří do kapaliny těsně nad fólii, proběhne expozice resinového tisku v řádu sekund a platforma se zvedne, aby se vrstva odlepila a natekl pod ni čerstvý materiál.
Samotný malý pixel LCD panelu ještě automaticky neznamená dokonale ostrý výsledek. Pokud tiskárna postrádá tuhé vedení osy Z a stabilní kolimační čočky pod displejem, světlo se v pryskyřici mírně rozptyluje a reálná ostrost hran neodpovídá teoretickému rozlišení v rovině XY.
Tiskový objem versus prostorová náročnost obou systémů
Zatímco u FDM tiskáren lze tiskový prostor škálovat zvětšením pojezdových profilů, u pryskyřicových strojů naráží zvětšování na fyzikální bariéru. Každá vytvrzená vrstva pevně přilne k pružnému dnu vaničky. Při zvedání platformy vzniká značná odtrhávací síla (peel force) a podtlakový efekt, které namáhají mechaniku i samotný model. S rostoucí plochou vaničky tyto síly exponenciálně stoupají, což zvyšuje riziko odtržení podpěr.
Proto mají cenově dostupné resinové modely menší tiskový objem než běžné strunové stroje. Kompaktní pryskyřicová tiskárna Elegoo Mars 5 disponuje tiskovým prostorem 143,43 × 89,6 × 150 mm. Proti tomu stolní FDM stroje nabízejí standardně větší základnu: například kompaktní Bambu Lab A1 Mini poskytuje objem 180 × 180 × 180 mm a plnohodnotná Bambu Lab A1 nabízí 256 × 256 × 256 mm.
Při plánování dílny je nutné počítat i s okolním prostorem. K FDM stroji potřebujete pouze místo na cívku a volný pohyb kabeláže. K resinové tiskárně musíte připočítat prostor pro otevření horního krytu, stanici na praní výtisků, odkapávací vaničky a vzduchotěsné nádoby na chemii. Když jsem poprvé rozestavěl resinové pracoviště na ponk, zabralo mi třikrát větší plochu než samotný tiskový stroj.
Přesnost FDM tisku vs. pryskyřice: Detaily, vrstvy a mechanická odolnost dílů
Rozlišení v osách XY a Z: Kde končí struna a kde vyniká tekutá pryskyřice
Když se porovnává přesnost FDM tisku vs. pryskyřice, často dochází k záměně vertikálního kroku osy Z a plošného detailu v rovině XY. Výška vrstvy popisuje rozlišení v ose Z, nikoli celkovou rozměrovou přesnost výtisku. Na FDM stroji můžete běžně nastavit vrstvu 0,12 mm nebo i 0,08 mm, ale stopa roztaveného plastu má v rovině XY stále šířku odpovídající trysce, nejčastěji 0,4 mm (případně 0,2 mm u speciálních trysek pro miniatury).
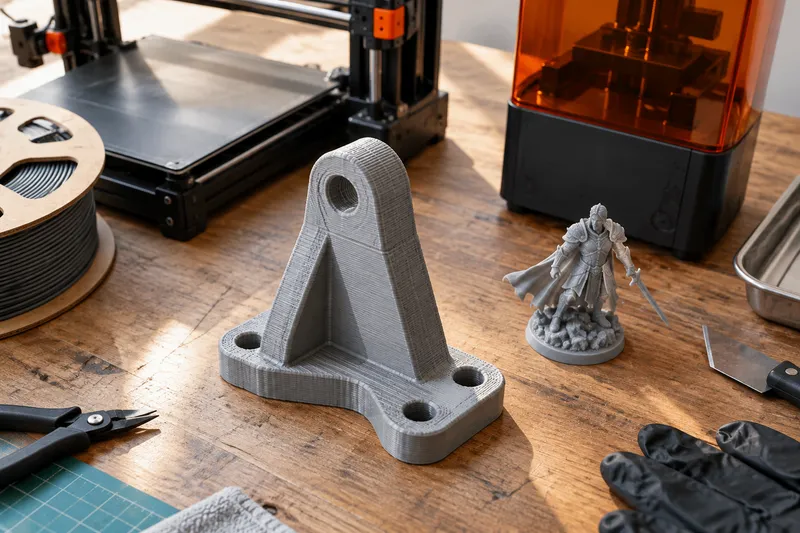
Resinové tiskárny překonávají strunu právě v rovině XY. U moderních monochromatických panelů dosahuje fyzická velikost pixelu hodnot okolo 35 × 35 µm, což tiskárně umožňuje vykreslit ostré vnitřní rohy, tenká stébla textur a mikroreliéfy, které kruhová tryska z principu zahladí. Vertikální krok u pryskyřice běžně dosahuje 0,02 až 0,05 mm, díky čemuž je schodovitý efekt na šikmých plochách pouhým okem téměř nepostřehnutelný.
| Parametr | FDM tiskárna (standardní tryska 0,4 mm) | MSLA tiskárna (střední třída) |
|---|---|---|
| Minimální praktická výška vrstvy | 0,08–0,12 mm | 0,02–0,05 mm |
| Rozlišení v rovině XY | Omezeno stopou trysky (cca 0,40 mm) | Omezeno pixelem LCD (např. 0,035 mm) |
| Viditelnost vrstev na svislé stěně | Zřetelná hmatem i okem | Téměř neviditelná |
| Běžná rozměrová tolerance | ±0,15 až ±0,3 mm (dle chladnutí) | ±0,05 až ±0,1 mm (dle expozice) |
Mechanické vlastnosti: Anizotropie, pevnost v ose Z a chování v čase
Hlavní slabinou strunového tisku je mechanická anizotropie. Protože FDM nanáší materiál po jednotlivých stopách na již částečně vychladlý podklad, soudržnost mezi vrstvami nikdy nedosahuje plné pevnosti litého plastu. Pevnost v ose Z bývá o 30 až 60 % nižší než v rovinách X a Y. Při nárazu nebo ohybu dochází k delaminaci – prasknutí podél tiskových linek.
Vytvrzená fotopolymerní pryskyřice je naopak téměř izotropní. UV záření prováže polymerní řetězce skrz jednotlivé expoziční vrstvy do jednolitého bloku, takže díl vykazuje stejnou pevnost ve všech směrech namáhání. Tento benefit je však vykoupen odlišným problémem: běžné standardní resiny jsou přirozeně velmi křehké. Pád figurky z metrové výšky na betonovou podlahu dílny téměř spolehlivě odlomí vystupující prvky.
V čase se oba materiály chovají odlišně. Běžné resiny podléhají degradaci UV zářením: i po finálním vytvrzení na denním světle postupně tmavnou a křehnou. Technické termoplasty pro FDM jako filament PLA, PETG, TPU, ABS nebo ASA nabízejí dlouhodobou stabilitu. ASA odolává povětrnostním vlivům na přímém slunci roky, zatímco pružné TPU snáší extrémní cyklické namáhání, které fotopolymery nezvládnou. Pokud řešíte správný výběr struny, pomůže vám přehledný průvodce materiály pro 3D tisk.
Vady materiálu při tuhnutí: Smršťování, warping a adheze k podložce
Každý tiskový proces bojuje s objemovými změnami během přechodu materiálu ze zpracovatelského stavu do tuhého. U FDM dochází k termální kontrakci: horký plast při chladnutí zmenšuje svůj objem. Pokud tisknete rozměrné díly z ABS nebo ASA na otevřené tiskárně, nerovnoměrné ochlazování vyvolá smršťování a warping – rohy výtisku se odtrhnou od tiskového plátu a model se nevratně zkroutí. Klíčem je spolehlivá adheze první vrstvy a stabilní teplota okolí.
U tekuté pryskyřice probíhá chemické smršťování během řetězení monomerů. Standardní pryskyřice se při polymerizaci smrští o 1,5 až 4 % objemu. Dochází k tomu přímo ve vaničce během osvitu i při následném dovyvrzení. Pokud model obsahuje masivní stěny navazující na tenké sekce, vnitřní pnutí vyvolá prohnutí rovných ploch nebo utržení podpěrných bodů.
Při řešení rozměrových vad na FDM tiskárnách pomáhá nastavení teploty podložky a kompenzace smrštění v programu, zatímco u pryskyřice musíte korigovat expoziční čas. Podrobný postup odhalování defektů nabízí diagnostika vad 3D tisku.
Příprava modelů v softwaru: Podpěry, duté tvary a slicovací nástroje
Slicery pro FDM a resin: Odlišnosti v generování podpěr a orientaci modelu
Příprava geometrie pro tisk probíhá ve zcela odlišných softwarových světech. Pro strunové stroje vládnou programy PrusaSlicer, Bambu Studio, OrcaSlicer a Cura. Tyto nástroje řeší dráhy nástroje, perimetry, zrychlení tiskové hlavy a vnitřní výplně. Model se obvykle umisťuje největší rovnou plochou přímo na tiskovou podložku, aby byla zajištěna pevná adheze. Podpěry se generují pod převisy s úhlem větším než 45° a dnes se nejčastěji volí úsporné stromové podpěry (tree supports).
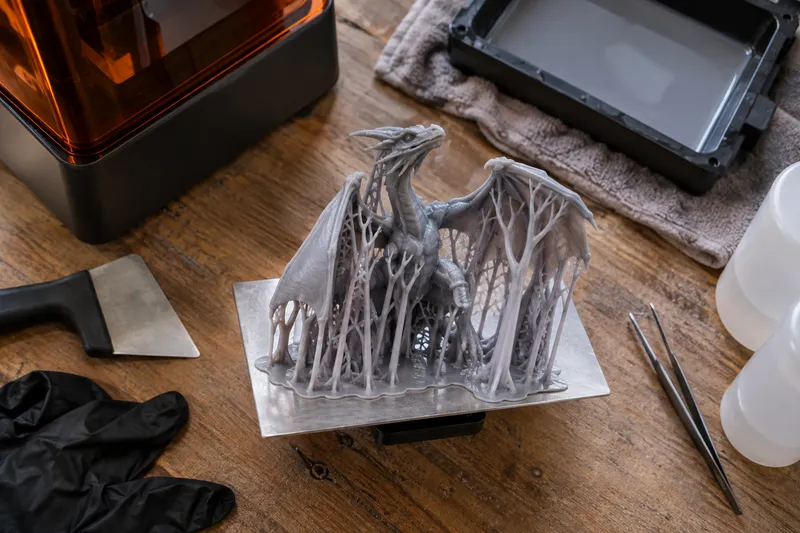
Slicery pro pryskyřicové stroje (například Chitubox, Lychee Slicer nebo SLA režim v PrusaSliceru) pracují odlišně. Model se téměř nikdy nepokládá přímo na tiskovou platformu. Ploché dno rovnoběžné s LCD displejem by vytvořilo obrovskou plochu osvitu, jejíž odtržení od FEP fólie by výtisk zničilo. Modely se proto natáčejí pod úhlem 30° až 45°, aby se plocha každé vrstvy minimalizovala.
Podpěry u resinu tvoří hustá prostorová klec z vertikálních sloupků zakončených tenkými kuželovými hroty. Tyto hroty drží díl v prostoru proti hydrodynamickému tahu při zdvihu platformy. Po dokončení tisku se mechanicky odlamují, což na povrchu zanechává drobné krátery či výstupky vyžadující přebroušení.
Optimalizace spotřeby materiálu: Duté resinové modely a odtokové otvory
U FDM tiskáren je optimalizace hmotnosti snadná: ve sliceru jednoduše nastavíte procento výplně (infill), obvykle mezi 10 a 20 %, a zvolíte geometrii mřížky (například gyroid). Tiskárna automaticky vytvoří uzavřený vnější plášť vyplněný vzduchovými komorami. Zůstává spotřebován pouze materiál tvořící stěny a vnitřní mřížku.
U pryskyřicového tisku by ponechání plného masivního těla znamenalo vysokou spotřebu drahého materiálu a extrémní odtrhávací síly na FEP fólii. Větší modely se proto ve sliceru musí manuálně vydutit. Pokud však vytvoříte uzavřenou dutinu, narazíte na fyzikální zákonitosti: vznikne podtlaková přísavka (suction cup effect). Podtlak mezi dnem vaničky a dutinou vytvoří takový tah, že se stěna modelu protrhne nebo se celý výtisk odtrhne od podpěr.
Z toho důvodu vyžadují duté resinové modely umístění odtokových otvorů o průměru alespoň 2 až 3 mm. Otvory musí ležet co nejblíže tiskové platformě pro vyrovnání tlaku a odtok kapaliny během tisku a další na opačném konci pro odvětrání při mytí. Pokud nevytvrzenou pryskyřici z vnitřku důkladně nevypláchnete, uzavřená kapalina postupně uvolňuje plyny a model po několika týdnech či měsících na poličce praskne.
Pracovní prostředí a bezpečnost: Proč tekutá pryskyřice vyžaduje přísnější režim
Dodatečné zpracování dílů: Čištění, mytí výtisku a UV vytvrzení
Hotový výtisk z FDM tiskárny stačí sundat z pružného ocelového plátu, odlomit podpěry a díl je ihned připraven k použití. Nejsou potřeba žádná rozpouštědla ani ochranné pomůcky. Výrobek je suchý, chemicky stabilní a můžete jej bezpečně vzít do ruky.
Resinový tisk představuje přesný opak: vytažením platformy z tiskárny práce teprve začíná. Model je pokryt silnou vrstvou lepkavé, toxické kapaliny. Následuje standardizovaný proces, pro který se v dílnách využívají mycí a vytvrzovací stanice typu Wash and Cure:
- Odmytí nevytvrzené pryskyřice v lázni rozpouštědla – nejčastěji se používá technický isopropylalkohol (IPA) o čistotě 99 % ve dvou fázích (hrubé předmytí a čistá lázeň).
- Důkladné osušení dílu stlačeným vzduchem nebo odvětráním; zbytky vlhkého IPA na povrchu způsobují při vytvrzování nevzhledné bílé skvrny.
- Finální UV vytvrzení ve stanici s rotujícím talířem po dobu 2 až 10 minut podle doporučení výrobce daného materiálu.
Tento proces vyžaduje stálou „špinavou zónu“ se silikonovou podložkou, plastovými pinzetami a odkapávači. Vypařující se páry isopropylalkoholu jsou vysoce hořlavé a v uzavřeném prostoru rychle dráždí dýchací cesty.
Zdravotní rizika, chemická legislativa a ochrana pracoviště
Práce s fotopolymery nese skutečná toxikologická rizika. Nebezpečí nespočívá pouze v okamžitém podráždění pokožky. Monomery a oligomery na bázi akrylátů způsobují při opakovaném kontaktu senzibilizaci organismu. Jakmile si tělo vytvoří alergickou reakci, jakýkoli další kontakt s pryskyřicí vyvolá silnou kontaktní dermatitidu.
Základní výbavu obsluhy tvoří nitrilové ochranné rukavice (latexové neposkytují spolehlivou bariéru proti monomerům), ochranné brýle a účinné větrání. Během tisku i mytí dochází k emisím těkavých organických sloučenin (VOC). Na rizika spojená s provozem stolních 3D tiskáren a emise ultrajemných částic upozorňuje také přehled BOZP agentury EU-OSHA. Bezpečnostní pokyny pro konkrétní pryskyřici shrnuje její bezpečnostní list SDS.
Pravidla pro klasifikaci a označování těchto látek upravuje nařízení EU 2024/2865, které vstoupilo v platnost koncem roku 2024. Jeho jednotlivá ustanovení se uplatňují postupně, část od 1. července 2026 a další od 1. ledna 2027. Zpřísňující se pravidla pro označování chemikálií se promítají do značení nebezpečnosti na obalech spotřebních pryskyřic.
Nakládání s chemickým odpadem a ekologická úskalí
Tekutá pryskyřice nese podle standardní klasifikace označení H411 – toxická pro vodní organismy s dlouhodobými účinky. Zbytky pryskyřice, mycí lázeň ani znečištěná voda se nesmí za žádných okolností vylévat do domovního odpadu či kanalizace. Použitý isopropylalkohol nasycený rozpuštěným fotopolymerem představuje nebezpečnou hořlavou chemikálii.
Nakládání s tímto materiálem se řídí předpisy o odpadech. V České republice definuje rámec zákon č. 541/2020 Sb. v paragrafu 7: odpad je nebezpečný, pokud vykazuje alespoň jednu nebezpečnou vlastnost nebo je takovým odpadem znečištěn. Znečištěné hadry, rukavice a kanystry s použitým rozpouštědlem tvoří kontaminovaný odpad. Vytvrzený plastový model po expozici naopak představuje stabilní inertní polymer, který nepředstavuje akutní chemické nebezpečí.
V praxi nechávám špinavý IPA odstát ve skleněné nádobě, kde se pryskyřice usadí na dně. Čistou frakci sliji k dalšímu použití a usazený kal nechám na slunci ztuhnout do pevného skupenství. Zbytky kapalin a použité chemické obaly odevzdávám ve sběrném dvoře.
Kdy koupit resinovou tiskárnu a kdy zvolit FDM: Scénáře a ekonomika
Vhodné aplikace pro obě technologie: Miniatury vs. funkční prototypy
Rozhodnutí, kdy koupit resinovou tiskárnu, se odvíjí od geometrie a účelu vašich výtisků. Pryskyřice je volbou číslo jedna pro stolní deskové hry, figurky na wargaming v měřítku 28–32 mm, šperkařské modely určené pro ztracené lití a přesné zubní modely. Tam, kde záleží na mimice obličeje, textuře brnění nebo jemných prvcích o tloušťce zlomku milimetru, FDM tiskárna s tryskou 0,4 mm nedokáže konkurovat.
Naopak pro funkční díly do dílny, krabičky na elektroniku, držáky nářadí, zahradní spojky nebo namáhaná ozubená kola je FDM tiskárna nenahraditelná. Nabízí široký výběr konstrukčních termoplastů, možnost vytvářet rozměrné objekty a vysokou rázovou houževnatost. Pokud potřebujete vyrobit náhradní díl k sekačce nebo těsnění z materiálu TPU, pryskyřicový stroj vám nepomůže.
Pořizovací náklady strojů, spotřební materiál a skryté výdaje
Při pohledu na e-shopy se může zdát, že resinový tisk je levnější než FDM. Vstupní tiskárnu Elegoo Mars 5 zobrazoval obchod 3DJake při kontrole v roce 2026 za 3 971 Kč, zatímco srovnávač Heureka uváděl nabídky od 4 141 Kč. U FDM strojů nabízela Heureka základní Bambu Lab A1 Mini od 4 667 Kč a větší model Bambu Lab A1 stál na stránkách Materialpro3d 7 990 Kč včetně DPH. Samotný stroj však tvoří jen část výdajů.
| Položka | FDM tiskárna | MSLA tiskárna |
|---|---|---|
| Cena základního materiálu za 1 kg | Prusament PLA cca 637 Kč | Běžný resin od cca 600 Kč; technický Prusament BioBased60 1 749 Kč |
| Sekundární vybavení | Není nutné (pouze kleště a špachtle) | Mycí a vytvrzovací stanice (cca 2 500–4 500 Kč) |
| Běžná provozní chemie | Žádná (pouze isopropylalkohol na otření podložky) | Isopropylalkohol po kanystrech (cca 100–150 Kč za litr), nitrilové rukavice |
| Opotřebitelné součásti | Mosazná tryska (cca 150–300 Kč), PEI plát | FEP/PFA fólie vaničky (výměna po 40–80 tiscích), LCD panel (životnost cca 2000 hodin) |
Náklady na výtisk z pryskyřice tak zahrnují litry spotřebovaného alkoholu, krabice rukavic a pravidelnou výměnu poškrábaných fólií či vysvícených LCD panelů. Strunový tisk zůstává z hlediska provozní režie podstatně levnější a předvídatelnější.
Časová náročnost a škálování produkce: Jednotlivé kusy versus série
V rychlosti tisku platí zásadní technologický rozdíl. FDM hlava kreslí každou stopu fyzickým pohybem. Pokud umístíte na podložku pět stejných krabiček, tiskový čas vzroste přesně pětinásobně. U MSLA tiskárny osvěcuje LCD panel celou vrstvu najednou: expoziční čas pro jednu vrstvu zůstává stejný (například 2,5 sekundy), ať už na platformě stojí jedna drobná figurka, nebo je plocha zaplněna dvaceti kusy.
Pokud potřebujete tisknout sérii desítek drobných miniatur, pryskyřice je v čistém tiskovém čase nepřekonatelná. Započítáte-li však čas potřebný na manuální mytí, sušení, vytvrzování a čištění vaničky, tisk jednoho kusu se u resinu časově nevyplácí. FDM stroj mezitím spustíte stisknutím tlačítka v programu a po dokončení díl za dvě sekundy sundáte z plátu.
Závěrečný verdikt: Rozhodovací matice pro výběr mezi tiskem ze struny a pryskyřice
Kontrolní otázky před nákupem: Od větrané místnosti po požadovanou odolnost
Než investujete do nového zařízení, projděte si pět základních parametrů vaší domácnosti a plánovaných projektů. Odpovědi vám okamžitě ukážou, která technologie je pro vás udržitelná:
- Máte vyhrazenou dílnu nebo technickou místnost? Pokud plánujete tiskárnu do ložnice, dětského pokoje či obýváku, na tekutou pryskyřici zapomeňte. Zápach a chemické výpary do obytných prostor nepatří. FDM s filamentem PLA lze s rozumným větráním v obytném prostoru provozovat.
- Budou vaše výrobky mechanicky zatížené? Pro funkční součásti, držáky, nástroje a díly vystavené pádům či slunci zvolte jednoznačně FDM.
- Vyžaduje váš projekt detaily pod 0,5 mm? Pro miniatury, šperky a detailní modely s hladkým povrchem je FDM nevhodné a resin je nutností.
- Kolik času chcete věnovat údržbě? Chcete-li po práci pouze sundat hotový díl a odejít, FDM vám ušetří desítky hodin práce s chemií.
Co ověřit před nákupem a provozem tiskárny:
- Pravidla odběru chemického odpadu: prověřte na vašem místním sběrném dvoře konkrétní podmínky příjmu použitého isopropylalkoholu se zbytky fotopolymeru a znečištěných obalů.
- Aktuální obsah balení: zkontrolujte u prodejce, zda cena tiskárny zahrnuje náhradní fólii vaničky, tiskový plát či základní nářadí.
- Možnosti odtahu vzduchu: ověřte prostorové dispozice pro umístění odtahové hadice z okna nebo instalaci aktivního uhlíkového filtru v místnosti.
Přehledná srovnávací matice klíčových parametrů FDM vs. MSLA
V mé vlastní dílně fungují obě technologie vedle sebe, protože se vzájemně doplňují. Rozhodnutí závisí na tom, zda preferujete mechanickou odolnost a čistý provoz, nebo nekompromisní vizuální kvalitu vykoupenou laboratorní prací.
| Kritérium | FDM (struna) | MSLA (pryskyřice) |
|---|---|---|
| Vhodné využití | Prototypy, držáky, krabičky, funkční díly | Figurky, šperky, miniatury, vizuální modely |
| Kvalita povrchu | Viditelné linky vrstev | Hladký povrch s mikroskopickými detaily |
| Pevnost a rázová odolnost | Vysoká (závisí na materiálu, anizotropní) | Nízká u standardních pryskyřic (křehké, izotropní) |
| Náročnost obsluhy | Minimální mechanické čištění | Vysoká chemická zátěž (praní, sušení, UV vytvrzení) |
| Vhodnost do bytu | Ano (zejména materiály PLA a PETG) | Ne (vyžaduje odvětrávanou technickou místnost) |
Pokud potřebujete vytisknout detailní miniatury jen nárazově jednou za rok, finančně i zdravotně výhodnější alternativou je poptat zakázkový tisk u profesionálů a doma si ponechat univerzální strunový stroj pro běžnou dílenskou práci.