
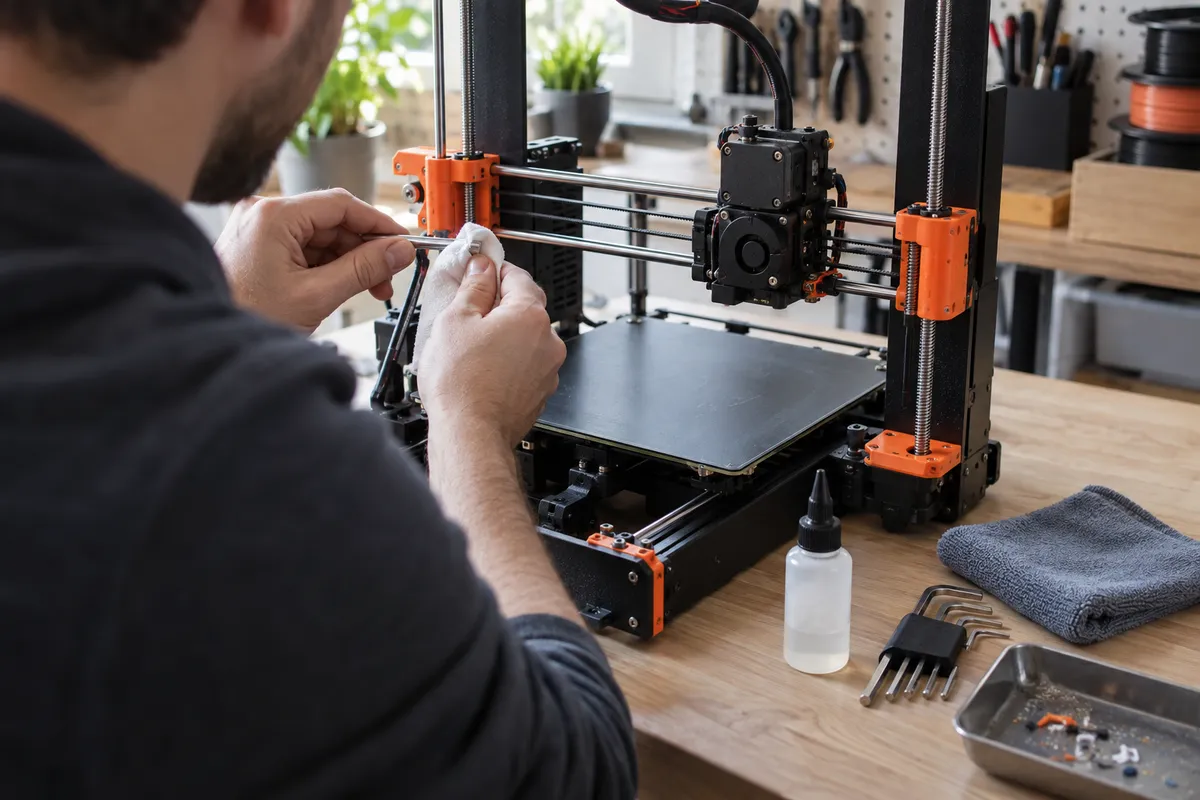
Většina tiskových chyb, se kterými jsem se v dílně za posledních šest let setkal, nepramení ze špatně nastaveného sliceru ani z vadného firmwaru. Téměř vždy jde o zanedbanou mechaniku: uvolněné řemenice, vytahané řemeny, zadřená ložiska na suchých tyčích nebo prach usazený v drážkách podávacích ozubených kol. Správná preventivní údržba 3D tiskárny přitom zabere jen několik minut týdně a spolehlivě zabrání zničeným tiskům i drahým haváriím tiskové hlavy.
Když jsem kdysi skládal svou první levnou stavebnici, strávil jsem desítky hodin marným laděním profilů, zatímco skutečný problém vězel ve špatně dotažených trapézových maticích a povoleném řemenu. Tento servisní průvodce vychází z reálného provozu mých strojů značek Prusa, Creality i Bambu Lab a přináší přesně rozvržený harmonogram prací, se kterým udržíte tiskárnu v bezchybném stavu po tisíce tiskových hodin.
Servisní plán pro 3D tisk: Jak nastavit intervaly podle tiskových hodin
Základní provozní cykly: Úkony před tiskem vs. revize po 200 až 300 hodinách
Pravidelná kontrola tiskárny začíná ještě před stisknutím tlačítka start. U strojů Prusa MK4, MK4S, MK3.9 i MK3.9S kontroluji před každým tiskem celkovou čistotu tiskového prostoru. Zejména odstraňuji zbytky strun, kousky plastu a prach z prostoru pod vyhřívanou podložkou, kde mohou snadno zablokovat volný pohyb stolu. Rychlá vizuální kontrola zabrání tomu, aby se zapomenutý odstřižek filamentu dostal mezi ozubený řemen a řemeničku krokového motoru.
Druhý klíčový mezník představuje provozní cyklus 200 hodin tisku. Oficiální návod k údržbě Prusa MK4S i servisní pokyny pro tiskárny Prusa CORE One a CORE One+ předepisují v tomto intervalu důkladnou prověrku všech os, tyčí, řemenů a řemeniček. Kontroluji plynulost pojezdu, vůle v uložení a napnutí všech řemenů. Pokud provozujete tiskárnu Creality K2, výrobce předepisuje pravidelnou servisní prohlídku po 300 hodinách tisku, kdy se nanáší malé množství maziva na konkrétní body vyznačené v servisním manuálu.
Specifický servisní režim vyžadují lineární kolejnice. Například u tiskáren Prusa CORE One, CORE One+ a Prusa XL se mazání lineárního vedení osy X provádí v intervalu 3 až 6 měsíců. Údržba podle návodu výrobce a konkrétního modelu je zde zcela zásadní: servisní intervaly a použité mazivo se totiž výrazně liší podle konstrukce pojezdu a nelze spoléhat na univerzální dílenské zvyklosti.
Před každým spuštěním tiskové úlohy věnujte třicet sekund kontrole prostoru pod vyhřívaným stolem a na spodním rámu. Zapomenutý kousek podpory může při návratu do výchozí polohy způsobit okamžitou kolizi nebo vychýlit geometrii osy.
Evidence tiskových hodin a servisní deník jako prevence nečekaných poruch
Aby byl servisní plán podle modelu a tiskových hodin skutečně účinný, nespoléhám na paměť ani odhady. Dnešní moderní stroje naštěstí měří odpracovaný čas samy. Na tiskárnách Prusa s firmwarem Buddy odečítám celkový čas z menu statistiky přímo na displeji, u síťově připojených tiskáren pak využívám telemetrii v rozhraní Prusa Connect. U strojů s Klipperem nabízí přesný přehled motohodin webové rozhraní tiskárny.
Kromě elektronických údajů se mi v dílně osvědčil jednoduchý papírový štítek nalepený přímo na rámu tiskárny. Do něj si zapisuji datum, stav tiskových hodin a provedený úkon, ať už šlo o dotažení řemenů, vyčištění ozubených kol extruderu nebo promazání pojezdů. Pokud tisknete abrazivní materiály, jako jsou kompozity s uhlíkovým vláknem, opotřebení mechaniky postupuje znatelně rychleji než u běžného PLA.
Pravidelně vedená evidence tiskových hodin a servisní deník vám pomohou naplánovat větší servisní zásahy ještě předtím, než spustíte náročný projekt trvající několik dní. Zabráníte tím situaci, kdy se v polovině třídenního tisku začne zadrhávat suché ložisko nebo prokluzovat zanesený extruder.
Jak čistit 3D tiskárnu a pečovat o tiskové podložky bez rizika poškození
Čisticí chemie v praxi: Kdy použít IPA, saponát a proč vyloučit aceton
Otázku, jak čistit 3D tiskárnu a její pracovní povrchy, řeší většina začátečníků nákupem isopropylalkoholu. Isopropylalkohol (IPA) je výborný pro rychlé setření prachu z hladkého PEI povrchu před tiskem. Pro běžné odmaštění poslouží například technický Ecoliquid Isopropylalkohol 99,9 % v 1l spreji, který na srovnávači Heureka vychází orientačně na 189 Kč za láhev. Samotný alkohol má však své limity, se kterými je nutné počítat.
Společnost Bambu Lab ve svých technických pokynech výslovně uvádí, že IPA nemusí mastnotu z tiskové plochy spolehlivě odstranit, ale může ji po povrchu pouze rozetřít do tenkého filmu. Proto doporučuje tiskové podložky pravidelně mýt vlažnou vodou a běžným kuchyňským detergentem. V dílně tento postup uplatňuji při jakémkoliv náznaku horší přilnavosti první vrstvy: důkladné omytí pod tekoucí vodou s kapkou saponátu a osušení čistou papírovou utěrkou vrátí plátu původní adhezi lépe než opakované stírání alkoholem.
S agresivními rozpouštědly zacházejte mimořádně obezřetně. Podle pokynů výrobce Prusa lze aceton používat pouze velmi střídmě, a to výhradně na hladkém ocelovém plátu pro chemickou obnovu degradovaného PEI filmu. Na texturovaný plát, saténový povrch ani speciální PA Nylon plát se aceton nesmí nanášet za žádných okolností, protože způsobuje mikroskopické praskání a nevratné odlupování tiskové vrstvy.
| Typ tiskového povrchu | Doporučená běžná údržba | Důkladné odmaštění | Použití acetonu |
|---|---|---|---|
| Hladký PEI plát | Otření utěrkou s 99,9% IPA | Teplá voda + kuchyňský detergent | Pouze výjimečně pro regeneraci |
| Texturovaný PEI plát | Otření utěrkou s 99,9% IPA | Teplá voda + kuchyňský detergent | Přísný zákaz (nevratné poškození) |
| Saténový plát | Otření utěrkou s 99,9% IPA | Teplá voda + kuchyňský detergent | Přísný zákaz (poškození struktury) |
| Speciální PA Nylon plát | Otření vlažnou vodou / IPA | Teplá voda + saponát | Přísný zákaz (leptá povrch) |
Nikdy nepoužívejte aceton na zrnité, práškované ani saténové tiskové pláty. Rozpouštědlo pronikne do mikropórů, naruší vazbu mezi ocelovým jádrem a PEI vrstvou a povrch plátu se při dalším tisku nenávratně sloupne.
Péče o tiskovou hlavu: Čištění trysky, hotendu a podávacích ozubených kol
Čištění hotendu, trysky a podávacích koleček extruderu přímo rozhoduje o plynulosti toku taveniny. Pro důkladné očištění vnějšího povrchu trysky u tiskáren Prusa MK4, MK4S i MK3.9 doporučuje výrobce nahřát trysku na 250 °C po dobu 3 až 5 minut. Po změknutí usazenin se tryska očistí malým mosazným kartáčkem. Při této práci je nutné dávat absolutní pozor na přívodní vodiče topného tělíska a termistoru: dotyk kovového kartáčku s neizolovaným spojem okamžitě způsobí zkrat a spálí procesor na řídicí desce.
Kromě vnějšku trysky vyžaduje péči i podávací ústrojí. Například u tiskárny Creality Hi uvádí Creality Wiki k údržbě extruderu pokyn kontrolovat extruder a jeho ozubená hnací kola jednou měsíčně. V drážkách podávacích koleček se postupně usazuje plastový prach z prokluzující struny, což snižuje přítlak a vede k podextruzi. Nečistoty stačí vyčistit tvrdým štětcem nebo mezizubním kartáčkem.
Pokud je vaše tiskárna vybavena automatickým ořezem filamentu v tiskové hlavě, nezapomínejte na samotný břit. U zmíněné Creality Hi výrobce doporučuje kontrolovat řezačku filamentu po vypsání pěti cívek běžného filamentu a po jedné cívce materiálu plněného kompozitními vlákny, pokud dochází k častému střihu. Otupený břit strunu neseřízne čistě, vytvoří otřep a ten následně ucpe vstup do PTFE trubičky.
Bezpečnost při údržbě: Ochranné pomůcky a prevence poškození elektroniky
Pravidelná revize elektroniky je nezbytná pro prevenci požáru i poškození citlivých desek. U modelů Prusa MK4, MK4S a MK3.9 se doporučuje každých 600 až 800 tiskových hodin zkontrolovat všechny elektrické konektory a v případě potřeby je znovu dotáhnout či usadit. Před jakoukoliv manipulací s kabeláží, svorkovnicemi nebo deskou musí být tiskárna bezpodmínečně vypnutá a fyzicky odpojená ze síťové zásuvky.
Specifická pravidla platí pro kontrolu ventilátorů a odstranění prachu. U řad MK4 i MK3.9 se ventilátory chlazení hotendu i tisku kontrolují a čistí po každých několika stech hodinách chodu. Lopatky ventilátorů můžete ofouknout stlačeným vzduchem, ale pamatujte na zásadní bezpečnostní pravidlo: stlačený vzduch se nikdy nesmí aplikovat na běžící ani volně se protáčející ventilátor. Prudké roztočení vzduchem funguje jako dynamo, které indukuje zpětné elektrické napětí přímo do řídicí desky a spolehlivě prorazí spínací tranzistory MOSFET.
Nezapomínejte ani na osobní ochranu. Ochranné brýle mějte nasazené vždy, když zastřiháváte konce stahovacích pásků, čistíte mosazným kartáčkem nahřátou trysku nebo stříháte tvrdé filamenty. Ochranné rukavice z odolného nitrilu jsou pak nutností při práci s technickými rozpouštědly a tekutými fotopolymery.
Preventivní údržba FDM tiskárny: Mechanika os, vedení a pohony
Hladké tyče, lineární ložiska a specifika lineárních kolejnic
Správné promazání mechanických pojezdů určuje přesnost rozměrů i hladkost stěn výtisku. Preventivní údržba FDM tiskárny s hladkými vodicími tyčemi (typicky Prusa MK3S+, MK4 nebo MK4S, jak rozebírám v recenzi Original Prusa MK4S bez příkras) zahrnuje očištění tyčí čistou papírovou utěrkou a nanesení tenkého filmu originálního tuku Prusa Lubricant. Kuličková ložiska se podle servisního manuálu z osy demontují teprve tehdy, pokud pojezd nedosahuje hladkého a tichého chodu ani po běžném vyčištění a promazání tyče.
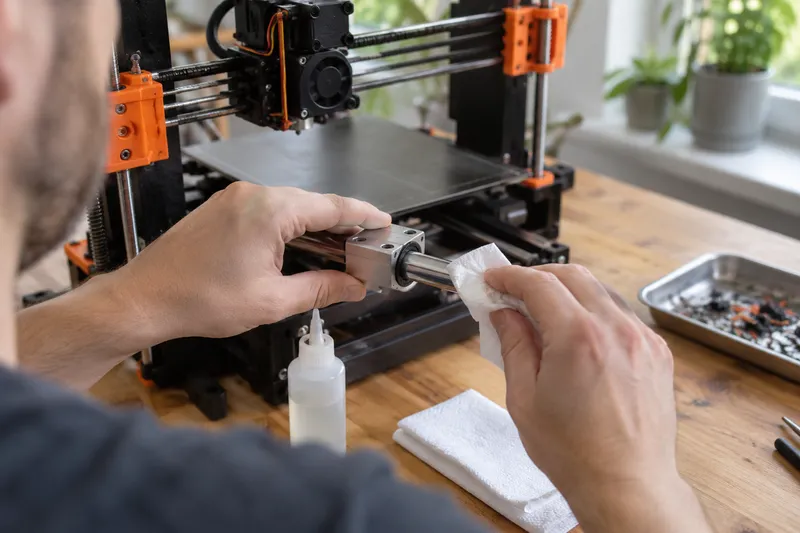
Zcela odlišný přístup vyžadují přesné lineární kolejnice. U tiskáren Prusa CORE One a CORE One+ se lineární vedení osy X maže v periodě 3 až 6 měsíců speciální mazací sadou. Podle oficiální dokumentace Prusa se na toto vedení nesmí aplikovat standardní Prusa Lubricant ani žádný jiný neověřený přípravek mimo dodávanou sadu. Výrobce nabízí originální mazací sadu pro lineární vedení s tímto intervalem použití, která je kompatibilní mimo jiné s modely XL a CORE One/+, ale nelze ji zaměňovat s díly pro řadu MK4.
V obchodech často narazíte na univerzální mazadla. Například obchod Hotend.cz nabízí syntetické mazivo Super Lube s obsahem PTFE v 85g balení za 399 Kč. Samotná dostupnost tohoto maziva na trhu však neznamená, že je vhodné pro konkrétní model vaší tiskárny nebo danou osu. Zda můžete PTFE tuk použít na lineární vozíky nebo vodicí tyče, musíte vždy ověřit v návodu výrobce tiskárny. Nesprávně zvolená viskozita způsobí zadrhávání kuliček v oběžných drahách a rychlé opotřebení kolejnice.
Karbonové tyče a bezolejová pouzdra: Proč platí striktní zákaz mazání
Stále více moderních tiskáren konstrukce CoreXY, jako jsou například modely řady Bambu Lab P1 a X1 (srovnejte s mou analýzou Bambu Lab P1S v podrobné recenzi), sází na ose X na karbonové tyče s kluznými pouzdry. Tyto uhlíkové trubky fungují na odlišném fyzikálním principu než ocelové vedení a vyžadují naprosto specifické zacházení.
Technická zpráva na Bambu Lab Blogu důrazně upozorňuje, že karbonové tyče a vnitřní plochy ložiskových pouzder se při znečištění čistí výhradně isopropylalkoholem (IPA). Žádné plastické mazivo ani olej se na karbonové tyče nesmí nanášet. Pokud byste na uhlíkový kompozit nanesli tuk, okamžitě dojde ke zhoršení pohybu tiskové hlavy: mastnota naváže prach a vytvoří lepivou vrstvu, která lehký chod vozíku zablokuje.
Četnost čištění karbonových tyčí se odvíjí od okolního prostředí a typu tiskového materiálu. Bambu Lab uvádí, že výpary vznikající při tisku technických filamentů, jako jsou ABS a ASA, se snadno usazují přímo na povrchu karbonových tyčí. Vytvořený povlak zvyšuje odpor pohybu pojezdu, což vede k nepřesnostem polohování a vzniku povrchových vad na stěnách výtisků. Při častém tisku z technických plastů proto tyče otírejte hadříkem navlhčeným v čistém alkoholu pravidelně.
Pohonné ústrojí: Trapézové šrouby osy Z a ladění napnutí řemenů
Vertikální pojezd osy Z u FDM tiskáren obvykle zajišťují trapézové šrouby s bronzovými či plastovými maticemi. U tiskáren Prusa MK4, MK4S i MK3.9 platí důležité servisní pravidlo: mazivo Prusa Lubricant se nesmí aplikovat na trapézové matice ani závitové tyče osy Z. Závity na těchto modelech jsou navrženy pro suchý provoz a nanesení plastického tuku by fungovalo jako lapač poletujícího prachu, který by v závitu vytvořil brusnou pastu.
Neméně důležitou kapitolou je napnutí řemenů a kontrola řemeniček. Povolené červíky na řemeničkách krokových motorů jsou nejčastější příčinou mechanického posunu vrstev. Při kontrole mechaniky proto vždy zkontrolujte utažení obou červíků na každé řemeničce; jeden z nich musí dosedat na rovnou plošku hřídele motoru.
Správné předpětí ozubených řemenů zásadně ovlivňuje geometrickou přesnost. Výrobce Prusa uvádí pro řemeny tiskáren MK4, MK4S a MK3.9 orientační kontrolu podle akustického zvuku: po brnknutí prstem mají řemeny znít jako nízký basový tón. Nejde však o univerzální číselnou hodnotu, kterou by bylo možné uplatnit na všechny stroje na trhu. Pro přesnější seřízení u modelů CoreXY nabízí Prusa webovou aplikaci Prusa Belt Tuner, která měří reálnou frekvenci kmitu řemenu v hertzech přes mikrofon telefonu.
Kalibrace mechaniky tiskárny a ladění první vrstvy
Rovina podložky v praxi: Mesh bed leveling, Z-offset a adheze
Bez precizně vyrovnané první vrstvy nelze dosáhnout kvalitního tisku. U starších konstrukcí musel uživatel ručně ladit kalibraci první vrstvy a hodnotu Z-offsetu pomocí funkce Live Adjust Z a listu papíru pod indukční sondou. Moderní generace tiskáren, jako jsou MK4S, CORE One nebo XL, využívá plně automatické měření přes tenzometrický snímač LoadCell integrovaný přímo v tiskové hlavě. Tryska se fyzicky dotkne plátu a systém sám určí naprosto přesnou nulovou výšku bez nutnosti jakéhokoliv manuálního zásahu.
Ani sebedokonalejší automatika však nedokáže vykompenzovat zkroucenou mechaniku. Algoritmus mesh bed leveling sice proměří síť bodů a software vyrovnává nerovnosti podložky drobnými pohyby osy Z, ale pokud je rám tiskárny sestavený do vrtule nebo jsou vodicí tyče prohnuté, výtisky budou rozměrově nepřesné. Kalibrace mechaniky tiskárny proto vždy předchází softwarovým kompenzacím.
Pokud se setkáváte s odlepováním rohů výtisku, příčinou bývá špatná adheze podložky. Než začnete mechanicky manipulovat s vyrovnáním stolu, zkontrolujte, zda je tiskový plát dokonale čistý. Jak jsem popsal výše, mastnota z prstů spolehlivě zabrání přilnutí taveniny; poctivé umytí vlažnou vodou a saponátem problém s adhezí ve většině případů okamžitě vyřeší.
Diagnostika mechanických vad: Ztráta kroků, ringing a hlučnost os
Mechanické opotřebení nebo špatné seřízení se na výtiscích projevuje velmi specifickými vadami. Pokud se naučíte tyto symptomy správně číst, ušetříte hodiny tápání ve sliceru. Podrobný rozbor všech tiskových defektů najdete v článku Systematická diagnostika vad 3D tisku.
Typickým neduhem vysokorychlostního tisku je ringing (vlnění za ostrými rohy modelu), v technické praxi označovaný také jako ghosting či rippling. Tyto jemné stíny vznikají mechanickou rezonancí tiskové hlavy a povolených řemenů při prudkých změnách směru. Řešením je správné napnutí řemenů na předepsanou frekvenci a správné nastavení kompenzace rezonancí (Input Shaping).
Pokud naopak tiskárna uprostřed úlohy skokově posune celý model do strany (tzv. posun vrstev neboli layer shift), jde o ztrátu kroků krokového motoru. Ta vzniká buď povolenou řemeničkou na hřídeli, mechanickou kolizí trysky se zvednutým výtiskem, nebo nadměrným odporem na suchých tyčích. Právě proto výrobci u řad MK4 i CORE One předepisují kontrolu os každých 200 hodin chodu, aby se včas odhalil nárůst mechanického odporu.
| Pozorovaný příznak | Pravděpodobná mechanická příčina | Doporučený servisní zásah |
|---|---|---|
| Ringing / ghosting na stěnách | Povolené řemeny, vůle v rámu | Dopnout řemeny, zkontrolovat šrouby rámu a kalibraci Input Shapingu |
| Posun vrstev (layer shift) | Povolená řemenička, kolize trysky | Dotáhnout červíky řemeniček na plošku hřídele, promazat pojezdy |
| Hlučnost a skřípání pojezdů | Vyschlé mazivo, poškozená kulička v ložisku | Vyčistit tyče utěrkou, nanést předepsané mazivo; při drhnutí vyměnit ložisko |
| Nepravidelná extruze (vroubky) | Zanesená zubová kola extruderu prachem | Otevřít přítlak extruderu a vyčistit ozubení tvrdým kartáčkem |
Údržba resinové SLA, MSLA a DLP tiskárny: Šetrná péče o optiku a nádrž
Ochrana dna nádrže: Zacházení s FEP, nFEP a PFA fóliemi
Zatímco u FDM tiskáren hrozí nanejvýš posun vrstev, u resinových strojů může zanedbaná údržba vést k proražení dna nádrže a zatečení agresivní pryskyřice do optického systému. Bližší porovnání obou technologií rozebírám v článku Srovnání technologií FDM a MSLA/DLP. Dno nádrže tvoří tenká transparentní fólie (FEP, nFEP nebo PFA), která propouští UV světlo a zároveň snáší opakované odtrhávání vytvrzených vrstev.
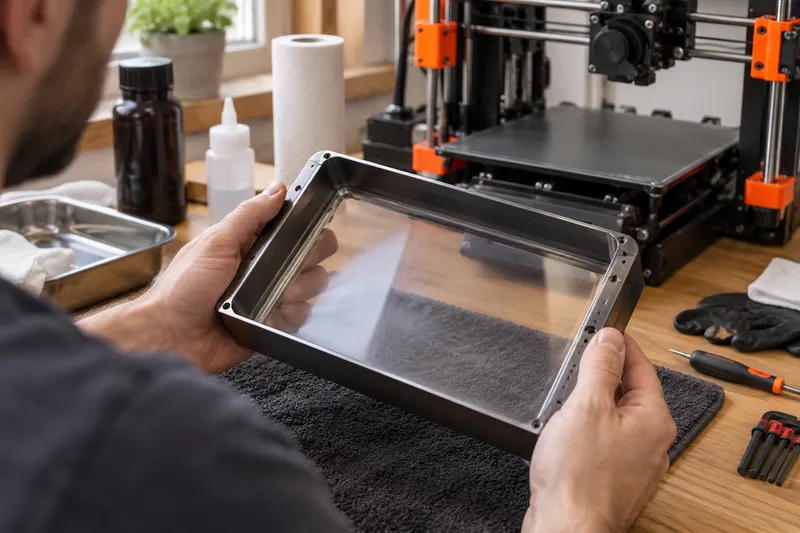
U tiskáren Prusa SL1 a SL1S se podle oficiálního návodu dno nádrže a FEP fólie kontrolují před i po každém tisku. Poškozená, vytahaná nebo propíchnutá FEP fólie se musí okamžitě vyměnit, protože hrozí bezprostřední riziko úniku tekutého resinu na displej. Při manipulaci s nádrží proto nikdy nepoužívejte ostré kovové špachtle a vyvarujte se tlaku na střed fólie.
Přísná pravidla platí i pro čištění tohoto citlivého povrchu. Podle oficiálního manuálu Prusa k modelům SL1/SL1S se FEP fólie nesmí čistit isopropylalkoholem ani acetonem, protože rozpouštědla způsobují zakalení a křehnutí fólie. Pokud je fólie zakalená od zbytků pryskyřice, výrobce doporučuje umýt ji teplou vodou s trochou běžného prostředku na mytí nádobí.
Velmi důležitá je také filtrace resinu a odstranění vytvrzených částic. Prusa doporučuje před každým tiskem spustit vestavěnou funkci čištění nádrže SL1/SL1S, s výjimkou situace, kdy byla nádrž právě ručně vyčištěna po výměně materiálu. Malý vytvrzený úlomek zapomenutý na dně nádrže by při pohybu tiskové platformy směrem dolů působil jako klín, který by spolehlivě prorazil FEP fólii a rozdrtil expoziční LCD displej.
Manipulace s tekutým resinem, filtrace a ochrana před UV zářením
Tekuté fotopolymery jsou chemicky agresivní a vyžadují naprosto disciplinovaný přístup. V mém dílenském koutu pro resin platí zásada, že tisková platforma se musí důkladně očistit po každém dokončeném tisku. Kapky tekutého resinu na těle tiskárny je nutné odstranit ihned čistou papírovou utěrkou, protože na denním světle začnou samovolně vytvrzovat a znečistí mechaniku stroje.
Zásadní roli hraje i samotné umístění stroje. Výrobce výslovně doporučuje neumisťovat tiskárnu Prusa SL1/SL1S k oknu ani do blízkosti přímého slunečního svitu. Přirozené UV záření ze slunce proniká do pracovního prostoru a vytvrzuje resin přímo v nádrži, což znehodnocuje materiál a ničí fólii.
Při údržbě vnějšího oranžového akrylátového víka tiskárny buďte velmi opatrní na chemii. Podle návodu Prusa se toto akrylátové víko nesmí čistit alkoholem, acetonem ani prostředky s obsahem chloru. Tyto chemikálie okamžitě naruší strukturu plexiskla, způsobí vznik bílých mléčných map a mikrotrhlin. Na kryt patří pouze čistá mikroutěrka a voda se saponátem.
Zapomínat nesmíte ani na chlazení a vzduchotechniku. Prusa doporučuje u modelů SL1/SL1S kontrolovat tiskárnu přibližně každých 6 až 8 týdnů, zejména stav ventilátorů a filtrů s aktivním uhlím. Reálný interval čištění ventilátorů závisí na prašnosti prostředí, ale zanesené lopatky snižují účinnost chlazení UV LED panelu a zkracují jeho životnost.
Údržba 3D tiskárny svépomocí vs. servis: Náklady a limity
Náklady na spotřební materiál, maziva a servisní chemikálie
Základní preventivní péče o 3D tiskárnu nevyžaduje astronomické investice. Většinu nezbytného vybavení pořídíte v řádu stokorun. Balení 99,9% isopropylalkoholu o objemu 1 l vychází na srovnávači Heureka orientačně od 189 Kč, role kvalitních bezprašných papírových utěrek stojí několik desítek korun a malý mosazný kartáček na čištění trysek pořídíte do stovky.
U maziv záleží na tom, jaké vedení vaše tiskárna používá. Originální mazací sadu pro lineární vedení tiskáren Prusa CORE One/+ a XL nabízí výrobce na svém e-shopu v eurech, přičemž jedno balení vystačí na několik servisních cyklů v předepsaném intervalu 3 až 6 měsíců. Pokud sáhnete po alternativách, jako je syntetické mazivo Super Lube s PTFE nabízené obchodem Hotend.cz za 399 Kč, vždy nejprve zkontrolujte v manuálu tiskárny, zda výrobce toto konkrétní mazivo pro vaše pojezdy nezakazuje.
Nekupujte průmyslové mazací spreje a univerzální oleje na šicí stroje. Často obsahují těkavá rozpouštědla, která naleptávají plastové díly vytištěné z PETG, z nichž jsou tiskárny postavené, a rychle vymyjí původní tuk z ložisek.
Kdy předat tiskárnu odborníkům: Ceny servisu a technické limity
Přestože běžnou údržbu a seřízení zvládne každý kutil sám, nastávají situace, kdy je rozumnější přenechat stroj odbornému servisu. Jde zejména o diagnostiku skrytých závad na základní desce, opravy spínaných zdrojů, rovnání ohnutých rámů po pádu nebo výměnu poškozených optických jednotek u resinových tiskáren.
Ověřené ceníky českých poskytovatelů servisních služeb ukazují rozdílné ceny i rozsah nabízených prací. Například servis PROfarm 3D uvádí na svém webu preventivní údržbu a kalibraci za 790 Kč bez DPH a úvodní diagnostiku do 60 minut za 450 Kč bez DPH. Naproti tomu ceník společnosti 3DJK servis uvádí položku základní servis a seřízení od 1 799 Kč, přičemž konečná částka závisí na rozsahu odvedené práce a ceně náhradních dílů (ceník neupřesňuje, zda je částka uvedena s DPH). Každý poskytovatel přistupuje k servisním balíčkům individuálně, proto se vždy předem informujte o přesném rozsahu úkonů v ceně.
Pravidla pro dlouhodobou spolehlivost a čistý tisk
Pravidelná údržba 3D tiskárny není složitá, pokud dodržujete několik základních technických zásad. V mé dílně se spolehlivost všech strojů opírá o pět jednoduchých pravidel, která eliminují naprostou většinu provozních potíží:
- Kontrola čistoty před tiskem: Před každým spuštěním odstraňte nečistoty a zbytky filamentu z tiskového prostoru a zkontrolujte dno nádrže u resinu.
- Použití správné chemie: Na tiskové podložky používejte vlažnou vodu s detergentem a IPA; aceton nikdy neaplikujte na texturované pláty ani FEP fólie.
- Respekt k materiálům pojezdů: Hladké ocelové tyče mažte předepsaným tukem, ale na karbonové tyče nepatří žádné mazivo ani olej.
- Bezpečnost při čištění: Trysku čistěte mosazným kartáčkem nahřátou na 250 °C bez dotyku vodičů; foukání stlačeným vzduchem provádějte pouze na nehybné ventilátory.
- Sledování servisních intervalů: Mechaniku os zkontrolujte po každých 200 až 300 hodinách tisku a elektroinstalaci zrevidujte po 600 až 800 hodinách.
Nezapomínejte ani na sezónní vlivy pracovního prostředí. V teplých a vlhkých letních měsících je nutné skladovat hygroskopické struny v suchých boxech a před tiskem je sušit, protože vlhkost v materiálu způsobuje praskání taveniny a vláknění. V zimním období naopak hrozí chladný průvan z pootevřených oken, který způsobuje odlepování rohů a deformaci výtisků z ABS či PETG. Pokud tiskárně věnujete pravidelnou péči a čisté prostředí, odmění se vám spolehlivým chodem po celé roky.
Co ověřit před nákupem dílů a servisem:
- Kompatibilitu maziva s materiálem pojezdů (vyžaduje-li výrobce speciální sadu nebo tuk s PTFE) v návodu tiskárny.
- Zda servisní středisko účtuje ceny s DPH či bez DPH a co přesně zahrnuje vstupní diagnostika.
- Dostupnost originálních náhradních dílů pro váš konkrétní model a generaci tiskové hlavy.