
Když si člověk pořídí novou tiskárnu, e-shopy na něj okamžitě začnou chrlit stovky doplňků. Od barevných LED pásků přes titanové trysky až po drahé sušičky a odhlučňovací podložky. Sám jsem si tím prošel: v prvních letech jsem nakoupil hromadu zbytečností v naději, že vyřeší mé nepovedené výtisky, abych nakonec zjistil, že 90 % problémů způsobovala špatně seřízená podložka nebo nevhodně nastavený profil chlazení.
Správně vybrané příslušenství pro 3D tiskárny vám ušetří hodiny vztekání, ale musíte vědět, do čeho sáhnout a co naopak nechat v regálu. V tomhle průvodci vám ukážu, která vylepšení mají v dílně reálný přínos, kde stačí obyčejná mýdlová voda a proč vás ani ten nejdražší hardware nezachrání před chybami v první vrstvě.
Základní příslušenství pro 3D tiskárny: Co vyřešit a dokoupit před nákladnými úpravami
Úprava první vrstvy a profilů sliceru před nákupem drahého hardwaru
Než vytáhnete platební kartu kvůli novým podložkám nebo vyhřívacím tělískům, podívejte se na svou první vrstvu. Většina lidí při odlepování rohů okamžitě viní hardware. Ve skutečnosti téměř vždy stačí základní hygiena tiskové plochy a správná úprava první vrstvy před nákupem upgradu. Mastnota z prstů je největší nepřítel přilnavosti. Než začnete cokoliv ladit, sundejte plát a umyjte ho pod tekoucí teplou vodou s kapkou běžného kuchyňského saponátu bez zvláčňujících složek. Teprve po osušení papírovou utěrkou povrch odmastěte 90%+ isopropylalkoholem (IPA).
Pozor si dejte na chemii: na práškové strukturované a saténové tiskové pláty nikdy nepoužívejte aceton. Aceton totiž povrchovou texturu mikroskopicky naleptává, způsobuje praskliny a podložku nenávratně zničí. Pokud bojujete s kroucením velkých plochých dílů z PLA nebo PETG, často není nutné kupovat uzavřený box. Zkuste nejdříve upgrade firmware a sliceru a v programu zapněte ochranný lem (brim) nebo funkci větrného štítu (draft shield). Podrobnější postupy pro ladění řezu rozebírám v článku, kde je k dispozici kompletní průvodce moderními slicery.
Když se díl přesto kroutí, zkontrolujte nastavení chlazení ve sliceru. U materiálů náchylných ke smršťování pomáhá stáhnout ventilátor ofuku modelu na minimum během prvních několika vrstev. Přesně tento postup doporučuje i oficiální návod na řešení kroucení v Prusa Knowledge Base: začněte továrním profilem, čistou podložkou a seřízením Z-offsetu. Pokud tryska tiskne příliš vysoko, plast se na plát pouze položí a nechytí. Pokud tiskne moc nízko, tryska materiál rozrývá a tvoří varhánky. Žádný drahý senzor ani podložka tohle za vás samy nespraví.
Užitečné nářadí a náhradní díly do dílny pro bezproblémový provoz
Místo nákupu designových hraček doporučuji sestavit spolehlivou sadu servisního nářadí. Kdykoliv se mi tiskárna v dílně zastavila uprostřed nočního tisku, nezachránil mě nový extruder, ale základní drobnosti za pár desítek korun, které jsem měl po ruce. Pokud zvažujete, co dokoupit k 3D tiskárně jako první, začněte tímto základním arzenálem.
| Nástroj / náhradní díl | K čemu v dílně slouží | Riziko při absenci nebo špatném použití |
|---|---|---|
| Mosazný kartáček | Čištění nahřátého bloku a trysky od napečeného plastu | Při kontaktu s kabely termistoru hrozí zkrat desky |
| Přesná nerezová pinzeta | Odstranění nitek vytékajících z trysky při nahřívání | Spálení prstů o horkou trysku při manuálním zásahu |
| Imbusy s kuličkou | Povolování a utahování šroubů rámu i pod úhlem | Stržení levných imbusových hlavic z měkké oceli |
| Plastová škrabka | Bezpečné uvolnění výtisků z chladnoucího plátu | Kovové špachtle nevratně poškrábou PEI vrstvu |
| Náhradní termistor a topení | Okamžitá oprava při poškození kabeláže hotendu | Odstávka stroje na několik dní při čekání na balík |
U mosazného kartáčku musím zmínit jedno zásadní bezpečnostní pravidlo: čištění trysky a hotendu vždy provádějte opatrně. Jakmile se štětinami kartáče dotknete odhalených nožiček termistoru nebo topné patrony pod napětím, zkrat pošle napětí přímo do procesoru základní desky a spálí ji. Správný servisní postup popisuje i servisní dokumentace Prusa pro tiskárny řady MK4. Mezi užitečné nářadí a náhradní díly do dílny patří také kousek PTFE trubičky se správným vnitřním průměrem. Zpravidla totiž degraduje v ten nejméně vhodný moment.
Tiskové podložky a tiskové hlavy: Praktické upgrady FDM tiskárny
PEI tiskový plát: Hladký versus zrnitý a riziko poškození materiálem PETG
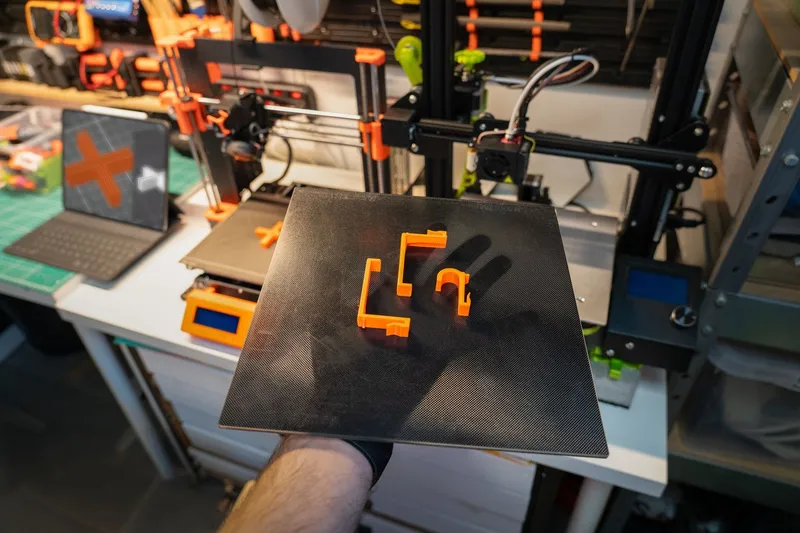
Pružný ocelový plát s PEI povrchem patří mezi nejlepší praktické upgrady FDM tiskárny. Stará zrcadla a krycí pásky už dnes patří do muzea. Mezi jednotlivými povrchy je ale zásadní rozdíl v chování podle materiálu. Hladký PEI plát zaručuje dokonale rovné a lesklé dno výtisku, což oceníte u přesných lícovaných součástek nebo drobných PLA figurek. Zrnitý práškový plát naproti tomu zanechává příjemnou texturu, která výborně maskuje vrstvy a drobné nedokonalosti.
| Typ povrchu plátu | Ideální materiály | Kdy povrch nepoužívat | Poznámka k údržbě |
|---|---|---|---|
| Hladký PEI film | PLA, TPU, polykarbonát | Přímý tisk PETG bez separátoru | Snese IPA, nesmí se čistit ostrými předměty |
| Zrnitý práškový PEI | PETG, ABS, ASA, CPE | Drobné PLA díly s tenkou základnou | Nikdy nečistit acetonem, pouze IPA a saponát |
| Saténový plát (Satin) | PLA i PETG bez lepení | Materiály vyžadující extrémní adhezi | Univerzální kompromis bez nutnosti lepidla |
Pozor na riziko poškození PEI deskou PETG. Tento materiál má k hladkému PEI filmu extrémní afinitu. Pokud pustíte tisk PETG přímo na hladký plát, plast se s povrchem doslova svaří a při sundávání výtisku vytrhnete kusy PEI filmu ven z oceli. U hladkého povrchu musíte vždy nanést separační vrstvu běžného tyčinkového lepidla na papír. Skvělým řešením je saténový tiskový plát, který zvládá střídavý tisk PLA i PETG přímo bez lepidla, jak uvádí i přehled ocelových plátů Prusa.
Hlídejte si také kompatibilitu tiskových podložek podle modelu. U tiskáren se snímačem tlaku přímo v trysce (loadcell) si stroj výšku dorovná sám. U starších modelů se sondami PINDA nebo indukčními čidly musíte v menu přepnout profil tiskového plátu, protože různé plechy mají odlišnou tloušťku oceli. Pokud na to zapomenete, tryska vám při první vrstvě zaryje hlubokou rýhu do nového povrchu.
Výběr trysek: Standardní mosaz, kalená ocel a rychlovýměnná řešení
Tryska přímo ovlivňuje rychlost a spolehlivost celého procesu. Základní mosazné trysky jsou levné a skvěle vedou teplo. Mosazná tryska typu E3D V6 vyjde zhruba na 34 Kč a klasická MK8 na 39 Kč. Pro čisté PLA nebo PETG představuje mosaz ideální volbu. Jakmile ale do tiskárny zavedete filament s příměsí karbonu, skelných vláken, dřeva nebo fosforeskující strunu svítící ve tmě, mosaz se obrousí během několika desítek gramů tisku. Z otvoru 0,4 mm máte rázem nepravidelný ovál o průměru 0,7 mm a tiskárna začne nekontrolovatelně vynechávat.
V ten moment přichází na řadu trysky 0,4 mm, 0,6 mm a kalená ocel. Kalená tryska abrazi hravě vydrží, má však zhruba třetinovou tepelnou vodivost oproti mosazi. Při přechodu na ocel musíte v tiskovém profilu zvednout teplotu trysky o 5 až 10 °C, jinak materiál uvnitř nedostatečně roztaje a začne přeskakovat extruder. Co se týče průměru, tryska 0,6 mm je můj favorit pro funkční díly: čas tisku klesne o 30 až 40 % a pevnost mezi vrstvami citelně naroste, přičemž ztráta detailů je u technických krabiček zanedbatelná. Chování jednotlivých strun podrobně rozebírá srovnání materiálů PLA, PETG a ABS/ASA.
Pozor na kompatibilitu: hotend a rychlovýměnná tryska dnes nejsou standardizované napříč značkami. Mosazná tryska Original Prusa Nextruder s integrovaným heatbreakem stojí kolem 499 Kč a nelze ji nahradit běžnou šroubovací tryskou. Podobně moderní trysky pro Creality K1, K1 Max nebo Ender 3 V3 KE mají prodlouženou zónu tavení a jiný závit. U starších tiskáren s klasickým hotendem E3D V6 pamatujte na dotažení za tepla: pokud trysku dotáhnete za studena, po nahřátí na 250 °C vznikne v závitu vůle a roztavený plast vám zateče pod topný blok.
Stabilní podmínky a péče o strunu: Vybavení k 3D tiskárně pro náročné tiskové úlohy
Sušení a skladování filamentu: Prevence vad a lámavosti materiálu
Vlhký filament je tichý zabiják kvality tisku. Polymery jako PETG, TPU a zejména nylon (PA) fungují jako houba a tahají vzdušnou vlhkost přímo z místnosti. Voda uvnitř struny se při průchodu tryskou zahřátou na více než 200 °C okamžitě mění v páru. To se projevuje typickým praskáním v hotendu, nekonečným chlupacením (stringingem) a křehkostí výsledného dílu, který se láme podél tiskových linek. Zodpovědné sušení a skladování filamentu je proto základním předpokladem pro bezchybný provoz.
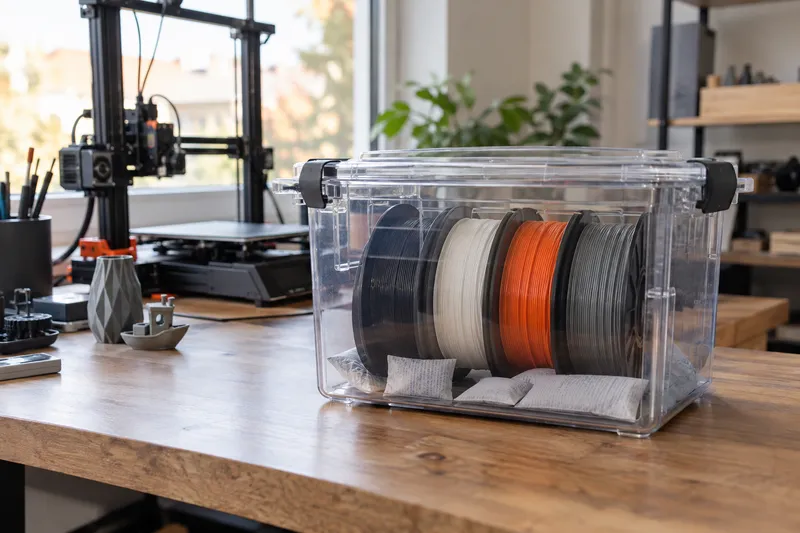
Na trhu najdete široké spektrum zařízení. Pro běžné sušení PLA, PETG a TPU postačí základní sušička filamentu, jako je SUNLU Printing Mate Plus s nastavitelnou teplotou v rozsahu 35–55 °C a časovačem na 1–24 hodin. Pokud plánujete tisk z technických strun, jako je polykarbonát nebo PA, musíte sáhnout po výkonnějších modelech. Například dvoukomorová sušička Eibos Series X Dyas stojí přibližně 3 299 Kč a větší model Tetras vychází na 5 049 Kč. Tyto stroje dokážou vytopit komoru na více než 70 °C, což je pro uvolnění vody z technických polymerů nezbytné.
Při sušení PLA nepřekračujte teplotu 45 až 50 °C. PLA má velmi nízkou teplotu skelného přechodu. Pokud sušičku nastavíte na vyšší teplotu, závity struny na cívce změknou, slepí se k sobě a celou špulku můžete rovnou vyhodit.
Vysušením to ale nekončí. Jakmile filament vyndáte ze sušičky, musíte ho chránit před okolním vzduchem. Osvědčily se mi silnostěnné vakuové pytle se zatahovacím ventilem a hrstí indikátorového silikagelu. Obyčejné plastové boxy bez gumového těsnění vlhkost neudrží: i uzavřený box bez těsnění vyrovná svou vlhkost s místností během několika málo dnů.
Kryt tiskárny a stabilní teplota komory: Bezpečná ventilace při tisku ASA a ABS
Pokud chcete tisknout technické plasty jako ASA, ABS, polypropylen nebo materiály s uhlíkovým vláknem (PCCF), narazíte na jejich vysokou teplotní roztažnost. V chladné místnosti se rohy výtisku začnou zvedat a vrstvy praskají. Zde přichází ke slovu kryt tiskárny a stabilní teplota komory. Box kolem stroje udrží přirozené teplo sálající z podložky, stabilizuje teplotu vzduchu na 40 až 50 °C a eliminuje jakýkoliv průvan, což potvrzuje i oficiální průvodce Prusa Enclosure.
Druhým a mnohem závažnějším důvodem pro pořízení krytu je zdraví. Tisk materiálů na bázi styrenu (ABS i ASA) uvolňuje do vzduchu těkavé organické látky (VOC) a ultrajemné částice. Zápach spáleného plastu není jen nepříjemný, ale dráždí dýchací cesty a při dlouhodobé expozici škodí zdraví. Správná ventilace při tisku ASA a ABS je naprostá nutnost. Tiskárnu v boxu umístěte do dobře větratelné místnosti, nebo z krytu vyveďte flexibilní potrubí s ventilátorem a HEPA/uhlíkovým filtrem ven z okna.
Pozor na zásadní konstrukční paradox: box pomáhá technickým materiálům, ale pro běžné PLA představuje past. PLA potřebuje k tuhnutí intenzivní chlazení. Pokud zavřete tiskárnu do vyhřátého krytu, teplota vzduchu vystoupá, chladič hotendu přestane odvádět teplo a nastane takzvaný heat creep – struna změkne ještě před vstupem do trysky a spolehlivě ucpe extruder. Pro PLA nechte dvířka krytu vždy dokořán. Pokud nechcete stavět drahý pevný box, poslouží textilní skládací stan Creality Enclosure L za zhruba 2 029 Kč, případně rozměrný fotostan 80 × 80 cm, který pro občasný tisk zmiňuje i fotostanový návod Prusa.
Antivibrační nožičky a hluk tiskárny: Jak omezit rezonance stolu
Rychlé moderní tiskárny se při pohybech osy X a Y chovají jako malé sbíječky. Pokud máte stroj postavený na běžném lehkém stole z dřevotřísky, deska stolu zafunguje jako ozvučnice a nízkofrekvenční dunění se roznese po celém domě. Mnoho lidí tento problém řeší nákupem doplňků, jako jsou antivibrační podložky 3dB za 430 Kč nebo sada čtyř nožiček Elegoo pro model Centauri za 226,79 Kč.
Tyto doplňky rezonance omezí, ale mají jeden technický háček, se kterým musíte počítat u tiskáren s aktivní kompenzací vibrací (Input Shaping). Pokud tiskárnu posadíte na příliš měkké pryžové nožičky nebo rozpůlené squashové míčky, celý rám tiskárny se při vysokých zrychleních začne prudce houpat. Akcelerometry a řídicí algoritmy pak dostávají zkreslená data o rezonančních frekvencích, což vede k rozmazání detailů a duchům (ghosting) na svislých stěnách výtisků.
Nejúčinnější a cenově nejdostupnější řešení představuje osvědčená akustická rozvazka. Kupte v hobby marketu obyčejnou betonovou zahradní dlaždici o hmotnosti 10 až 15 kg a podložte ji hustou pěnou nebo tlumicí podložkou pod pračku. Tiskárnu postavte přímo na beton. Závažná hmota dlaždice pohltí kinetickou energii tiskárny, rám zůstane pevný a pěna pod betonem odřízne vibrace od stolu. Hluk z rezonancí klesne o několik decibelů a geometrická přesnost tisku zůstane perfektní.
Pokročilé a užitečné upgrady tiskárny: Vícebarevné sestavy a tovární kity
AMS a vícebarevný tisk: Komfortní podávání materiálu, odpad a technická úskalí
Jednotky pro automatickou výměnu strun, jako je systém AMS od Bambu Lab, přinesly do domácího tisku obrovský komfort. Možnost mít v tiskárně permanentně zavedené čtyři různé cívky a neřešit ruční zavádění filamentu je návyková. Dalším praktickým přínosem je automatické přepnutí na novou špulku při dobrání struny, takže můžete spotřebovat cívky do posledního centimetru bez obav ze selhání tisku. Skvěle fungují také kombinace materiálů pro snadno vylamovatelné podpory – například podpůrná vrstva z PETG pod model z PLA nezanechá žádné stopy.
Vícebarevný tisk má ale i svou odvrácenou stranu, o které marketingové materiály takticky mlčí. Tím prvním je masivní odpad. Při každé změně barvy musí tiskárna odstřihnout strunu, vycouvat ji do jednotky, zavést novou barvu a vytlačit starý odstín z trysky ven do odpadní šachty (odpad známý jako purge poop). U modelů s častým střídáním barev v každé vrstvě může hmotnost vyplýtvaného plastu v odpadní nádobě dvojnásobně převýšit hmotnost samotného modelu. Čas tisku se navíc snadno protáhne ze čtyř hodin na patnáct.
Abyste omezili plýtvání materiálem na minimum, zapněte ve sliceru volby proplachu do výplně modelu (Flush into infill) a do podpěr (Flush into support). Odpadní plast se natlačí dovnitř těla součástky a do koše odejde jen zlomek struny.
Pokud plánujete nákup jednotky AMS 2 Pro, pamatujte také na technická omezení napájení. Zatímco novější stroje si poradí bez úprav, u tiskáren řady Bambu Lab X1 a P1 vyžaduje využití funkce aktivního sušení doplňkový externí napájecí adaptér, protože základní sběrnice tiskárny nedokáže topné prvky usušit vlastním napájením.
Kompatibilita náhradních dílů a tovární upgrade kity (Prusa, Creality, Bambu Lab)
Výrobci často nabízejí oficiální přestavbové sady, které slibují omlazení staršího stroje na úroveň nejnovější generace. Typickým příkladem je upgrade Original Prusa i3 MK3S/+ na verzi MK3.5S za 6 490 Kč včetně DPH. Tento kit přináší moderní 32bitovou desku, síťové připojení a bleskový tisk díky Input Shapingu. Jde o stavebnici, kterou si musíte sami kompletně sestavit a před objednáním je nutné zkontrolovat typ vašeho napájecího zdroje (stříbrný vs. černý) a kabeláž podložky.
Před takovou investicí je ale nutné počítat. Pokud má vaše stará tiskárna za sebou tisíce hodin provozu, má vyběhané lineární tyče, unavená ložiska a poškrábaný heatbed, investice 6 490 Kč do pouhé řídicí desky a displeje ekonomicky nedává smysl. Za částku jen o málo vyšší dnes seženete hotový, moderní uzavřený stroj nové generace s plnou zárukou. Ostatně v létě 2026 představila Prusa nové modely XL+, CORE One L+ i konverzní sady INDX pro CORE One/+, což ukazuje, jak rychle se vývoj ubírá směrem k hotovým integrovaným celkům.
Pozor si dejte na kompatibilitu náhradních dílů Bambu Lab, Prusa a Creality. Doba, kdy byly tiskárny postavené z univerzálních hliníkových profilů a standardizovaných dílů RepRap, je pryč. Topná tělesa, termistory, ventilátory i podávací kolečka extruderu jsou dnes navržené přímo na míru konkrétním tiskovým hlavám. Vždy kupujte díly určené přesně pro váš model a revizi, jinak riskujete chybová hlášení teplotních čidel nebo mechanické kolize.
Specifika tekutých pryskyřic: Vylepšení resinové 3D tiskárny a čistota pracoviště
Wash and cure stanice pro efektivní resinový tisk bez zbytečného nepořádku
Tisk z tekutých fotopolymerů (SLA/MSLA) nabízí neuvěřitelné detaily, ale také nepříjemnou chemickou práci. Mytí čerstvých výtisků v zavařovacích sklenicích s alkoholem a jejich následné osvěcování podomácku vyrobenou UV lampou na nehty vede k jedinému: k lepkavému stolu, cákancům na podlaze a nedokonale vytvrzeným modelům. Pokud to s pryskyřicí myslíte vážně, kombinovaná mycí a vytvrzovací stanice (Wash and Cure) představuje naprosto stěžejní vylepšení resinové 3D tiskárny.
Mycí stanice s magnetickým míchadlem vytvoří v uzavřené nádobě silný vír isopropylalkoholu, který vymyje nevytvrzený resin i z těch nejjemnějších otvorů a spár. Po umytí model jednoduše přendáte na rotační talíř pod UV LED diody o vlnové délce 405 nm. Bez rovnoměrného dosvícení zůstává model měkký, lepkavý a jeho mechanická pevnost nedosahuje deklarovaných parametrů. Rozdíly mezi strunovým tiskem a tekutou pryskyřicí přehledně shrnuje srovnání technologií FDM a MSLA/DLP.
Zásadní je také správná práce s rozpouštědlem. Doporučuji používat dvoustupňový systém mytí: v první „špinavé“ lázni opláchnete nejhorší nános resinu a v druhé „čisté“ stanici model dočistíte. Špinavý alkohol nikdy nevylévejte do domovního odpadu. Jak zdůrazňuje návod na likvidaci pryskyřic od Formlabs, špinavý IPA nechte na slunci vyvločkovat, vytvrzený sediment přefiltrujte přes kávový filtr a vyhoďte do nebezpečného odpadu. Vyčištěný alkohol můžete používat dál.
Odsávání a bezpečná práce s resinovou tiskárnou v domácích podmínkách
Práce s fotopolymery přináší zdravotní rizika, která řada začátečníků podceňuje. Tekutý resin i výpary z čistého alkoholu uvolňují do místnosti těkavé organické látky. Malé integrované uhlíkové filtry uvnitř tiskárny pomohou snížit zápach, ale vzduch plynů nezbaví. Nejlepší řešení pro domácí dílnu představuje aktivní odsávání: flexibilní potrubí napojené na kryt tiskárny s malým potrubním ventilátorem, který výpary vytlačuje přímo přes okenní těsnění do venkovního prostoru.
Co se týče osobních ochranných pomůcek, neexistují žádné kompromisy. Na obyčejné tenké latexové rukavice rovnou zapomeňte. Metakrylátové monomery obsažené v resinu latexem pronikají během několika desítek sekund přímo do kůže. Používejte výhradně odolné nitrilové rukavice o tloušťce alespoň 5 mil. Při opakovaném kontaktu resinu s nechráněnou pokožkou si během několika týdnů vytvoříte těžkou kontaktní alergii, která vás z dalšího resinového tisku natrvalo vyřadí.
Podobně kritická je ochrana dýchacích cest. Běžný respirátor třídy FFP2 nebo FFP3 zachycuje pouze mechanické částice a prach. Proti organickým výparům z pryskyřic a isopropylalkoholu je zcela neúčinný. Pokud pracujete v uzavřeném prostoru bez intenzivního nuceného odtahu, pořiďte si polomasku s vyměnitelnými uhlíkovými filtry určenými pro organické výpary (ochranná třída A1 nebo kombinace A2P3). Ochranné brýle jsou pak povinností – kapka resinu vystříknutá z tiskové vaničky do oka znamená okamžitou návštěvu pohotovosti.
Údržba versus zbytečné vylepšení domácí tiskárny: Závěrečný verdikt
Údržba lineárních tyčí a kolejnic namísto unáhlené výměny hardwaru
Když se na výtiscích začnou objevovat pruhy ve stěnách (layer banding) nebo dochází k vynechávání kroků motoru, mnoho kutilů začne bezhlavě nakupovat nové krokové motory, řemeny a drahé podložky. Přitom ve většině případů tiskárna pouze trpí zanedbaným servisem. Pravidelná péče o mechaniku má na kvalitu tisku větší vliv než polovina placených doplňků na trhu. Podrobný harmonogram prací popisuje článek zaměřený na preventivní údržbu a kalibraci 3D tiskárny.
Každý typ konstrukce vyžaduje odlišný přístup k mazání:
- Lineární kolejnice (Prusa XL, CoreXY stroje): Kontrolujte je každých 200–300 hodin tisku. Kolejnice mažte jednou za 3 až 6 měsíců výhradně určenou mazací sadou na kolejnice. Běžná vazelína na hladké tyče se na lineární kolejnice nesmí používat, protože zanese jemné kuličkové dráhy.
- Hladké vodicí tyče (Prusa MINI/MINI+, i3 řada): Tyče otřete od prachu a naneste tenký film maziva po každých přibližně 200 hodinách provozu. Nikdy nemažte trapézovou matici a závitovou tyč osy Z – vazelína na závitovce nachytá prach a vytvoří brusnou pastu, která matici zničí.
- Napnutí řemenů: Volné řemeny způsobují oválné otvory a třepení hran. Řemeny musí být napnuté tak, aby při brnknutí vydávaly hluboký tón, ale nesmí ohýbat hřídele motorů.
Rozhodovací matice: Které doplňky se vyplatí a čemu se raději vyhnout
Abyste se v nepřeberném množství nabídek neztratili, sestavil jsem přehlednou rozhodovací tabulku podle reálného přínosu a nákladů. Ukazuje, kde dává smysl peníze vydat a jaká vylepšení domácí tiskárny jsou zbytečným vyhazováním rozpočtu.
| Cenová kategorie | Doporučená výbava s reálným přínosem | Co raději nekupovat (sporný přínos) |
|---|---|---|
| Do 500 Kč | Zrnitý PEI plát na PETG, mosazný kartáček, kalená tryska 0,4 mm | Měkké pryžové nožičky (kazí Input Shaping), levné barevné krytky |
| Do 2 500 Kč | Základní horkovzdušná sušička filamentu, skládací textilní kryt | Drahé designové osvětlení rámu, neoriginální celokovové hotendy |
| Nad 5 000 Kč | Wash & Cure stanice (pro resin), vícebarevná jednotka (AMS) | Kompletní přestavba staré vyběhané mechaniky na nový systém |
Můj praktický postup pro každého tiskaře je následující:
- Vyčistěte tiskový plát teplou vodou se saponátem, odmastěte alkoholem a přesně dolaďte výšku první vrstvy ve sliceru.
- Zkontrolujte napnutí řemenů a promažte vodicí tyče podle předpisu výrobce.
- Teprve v okamžiku, kdy vás prokazatelně omezují vlastnosti materiálu (vlhkost, kroucení v průvanu nebo abraze trysky), investujte do konkrétního hardwaru: sušičky, krytu nebo kalené oceli.
Co ověřit před nákupem doplňků:
- Cenu a variantu sušičky SUNLU: ověřte si na webu prodejce aktuální částku i přesný model (standardní verze vs. Plus s vyšším výkonem).
- Tiskový plát pro Creality K1C: zkontrolujte, zda kupujete samostatný ocelový plát za zhruba 639 Kč, nebo kompletní set včetně magnetické nalepovací podložky.
- Cenu upgradu z MK4 na MK4S: na stránkách výrobce se ceny často zobrazují v cizí měně, před objednáním si ověřte konečnou částku v korunách včetně daně.
- Dostupnost a napájení AMS 2 Pro: pro starší tiskárny řady X1/P1 si ověřte dostupnost potřebného externího napájecího adaptéru pro funkci sušení u lokálního prodejce.