
Funkční 3D tisk vám umožní vyrobit si do dílny nebo bytu přesně takový držák, redukci či náhradní díl, jaký v žádném železářství nekoupíte. Běžná praxe ale ukazuje, že když stáhnete ozdobnou sošku a vytisknete ji na dvě stěny s lehkou mřížkou, poslouží dobře. Jakmile ale stejný postup použijete na konzoli pro těžkou vrtačku nebo doraz vrat, plast praskne při prvním větším zatížení podél tiskových linek.
Když jsem před lety začínal s domácí výrobou funkčních součástí, zlomil jsem desítky prototypů, než jsem pochopil, že tavený plast se chová úplně jinak než vstřikovaný výlisek nebo obrobený hliník. V tomto textu probereme přesná pravidla dimenzování, správnou orientaci sil, geometrické fígle i nastavení sliceru, díky kterým vaše pevnostní díly z tiskárny bezpečně udrží desítky kilogramů.
Základy pro funkční 3D tisk: Proč selhávají běžné dekorační modely při mechanickém zatížení
Zásadní rozdíl mezi vizuálním tiskem a konstrukcí pevných dílů
U dekorativních tisků řešíte hlavně hladký povrch, skrytý šev a minimum viditelných vad. Pevnost nikdo nezkoumá, protože vázička na poličce nese maximálně vlastní váhu a pár gramů suchých květin. Konstrukce plastových součástek pro dílenské použití má úplně jiné priority: musíte spočítat tok vnitřních sil, přenos smykového napětí a tahové rázy. Pokud model navrhnete jako skořápku s náhodnou mřížkou uvnitř, při zatížení se jednotlivé vrstvy odtrhnou jako listy papíru.
Zásadní roli hraje už samotný datový formát, který z CAD softwaru posíláte do přípravy tisku. Starý formát STL rozseká veškeré zaoblené tvary na tisíce drobných trojúhelníků, takže přesný válcový otvor pro ložisko nebo čep promění v polygonální mnohoúhelník s nepřesnými rozměry. Sám dnes všechno exportuji výhradně do formátu STEP. Moderní slicery jako PrusaSlicer, Bambu Studio nebo OrcaSlicer načítají STEP přímo, zachovávají skutečné matematické křivky a generují čistší dráhy trysky pro válcové plochy bez fasetových zlomů.
Pokud ukládáte celé sestavy i s nastavením profilů, výborně funguje projektový kontejner 3MF. Nezapomínejte také na geometrickou integritu tělesa. Model určený pro mechanické namáhání musí mít uzavřenou geometrii, v technické řeči manifold nebo solid, jak uvádí nápověda Prusa pro modelování pro 3D tisk. Jakákoli obrácená plocha, díra ve stěně nebo nepropojené vnitřní těleso způsobí, že slicer vygeneruje prázdná místa právě tam, kde potřebujete maximální materiál.
CAD nástroje a licenční možnosti pro modelování v domácí dílně
Když chcete navrhovat spolehlivé součástky, zapomeňte na grafické sochařské programy. Pro funkční díly potřebujete parametrický CAD, kde můžete kdykoli změnit průměr díry z pěti na šest milimetrů a celý model se sám logicky přepočítá. Řada kutilů sahá po Autodesk Fusion, který nabízí bezplatnou osobní licenci pro nekomerční domácí projekty. K 2. říjnu 2026 platí, že tato licence vyžaduje prodlužování v tříletých cyklech a má limit nejvýše deseti aktivních editovatelných dokumentů současně.
Od 30. září 2026 nabízí Autodesk u této osobní licence měsíční kvótu deseti jednotek Flex Tokens pro agentní funkce asistenta, což pokrývá zhruba dvanáct set asistencí. Pokud ale nechcete řešit žádná cloudová omezení, sledování kvót ani licenční pravidla velkých korporací, doporučuji vyzkoušet FreeCAD. Jde o plnohodnotný open-source software pod licencí LGPL, který běží kompletně na vašem počítači a nikdo vám v něm neomezuje počet soukromých souborů ani nástrojů.
Zajímavou volbou je i webový Onshape ve bezplatné verzi. Běží svižně v prohlížeči a zvládá pokročilé sestavy i na slabším notebooku. Má to však jeden háček, který spoustu lidí odradí: veškeré modely vytvořené v bezplatném režimu jsou veřejně dohledatelné v komunitní knihovně. Pokud v dílně ladíte originální vynález, který si chcete nechat pro sebe, Onshape Free pro vás nebude to pravé ořechové.
Navrhování dílů pro 3D tisk: Geometrie, anizotropie a eliminace vrubů
Orientace vrstev a anizotropie pevnosti v ose Z
Největší slabinou technologie FDM je anizotropie, tedy rozdílná pevnost dílu v různých směrech. V rovině tiskové podložky (osy X a Y) táhnete za souvislé vlákno roztaveného plastu, které má vynikající soudržnost. Ve vertikálním směru (osa Z) ale pevnost závisí pouze na tom, jak kvalitně se jednotlivé vrstvy natavily na sebe. V praxi bývá pevnost v tahu v ose Z klidně o čtyřicet až šedesát procent nižší než v podélném směru.
Při konstrukci dílu proto vždy přemýšlejte, jakým směrem bude působit hlavní tahové a ohybové napětí. Zlaté pravidlo zní: tahové síly musí jít rovnoběžně s tiskovou podložkou, nikdy ne kolmo na ni. Pokud navrhujete konzolový držák police ve tvaru písmene L a položíte ho na podložku tak, že jedno rameno míří svisle nahoru, břemeno vám držák rozloupne přesně v místě ohybu mezi dvěma vrstvami. Stačí držák otočit na bok a rázem jsou vrstvy orientované tak, že tah zachytávají nepřerušená vlákna.
Mnoho začátečníků dělá chybu v tom, že se podívají do technického listu materiálu, uvidí mez pevnosti v tahu například 50 MPa a podle toho spočítají tloušťku stěny. Tyto tabulkové hodnoty se ale měří na vstřikovaných zkušebních vzorcích. U 3D výtisku bezpečně použitelnou únosnost nelze určit pouhým opsáním čísla z katalogu bez znalosti geometrie, teploty trysky, chlazení a orientace vrstev. Reálnou nosnost vždy ověřte zkouškou konkrétního kusu.
Eliminace koncentrace napětí: Rádius, zaoblení a výztužná žebra
Plasty jsou extrémně citlivé na vrubový účinek. Kdykoli v CADu necháte ostrý vnitřní roh s pravým úhlem, vytváříte ideální místo pro vznik trhliny. Při mechanickém zatížení se ve vnitřním rohu hromadí napětí a součástka praskne při mnohem nižší síle, než na jakou byla dimenzovaná. Moje osvědčená dílenská zásada říká: každý vnitřní roh musí mít zaoblení o poloměru alespoň 1,5 až 2 mm.
Druhým častým nešvarem je snaha vyrobit díl co nejmasivnější tím, že z něj uděláte jednolitý tlustý blok plastu. Velké objemy materiálu ale při chladnutí nestejnoměrně chladnou, což vede ke kroucení rohů a vnitřnímu pnutí v materiálu. Mnohem lepšího poměru pevnosti k hmotnosti dosáhnete, když použijete tenčí základní stěny a doplníte je soustavou výztužných žeber. Žebro zachytí ohybový moment s minimální spotřebou filamentu a součástka si udrží perfektní tvar.
Zvláštní pozornost věnujte spodní hraně dílu, která leží přímo na tiskové podložce. Pokud zde uděláte ostrý roh, vzniká riziko trhlin u základny a navíc se projeví roztečení první vrstvy, takzvaná sloní noha. Doporučuji na spodní hranu aplikovat v CADu zkosení 45° o velikosti zhruba 0,5 až 1 mm. Mechanicky tím eliminujete přetečený materiál a zajistíte, že díl dosedne na montážní plochu zcela rovně.
Dílenský tip pro zaoblení: Pokud navrhujete přechod mezi svislou stěnou a vodorovnou základnou, nahraďte jednoduchý rádius postupným náběhem nebo kombinací zkosení a zaoblení. Slicer pak lépe rozloží perimetry a nevznikne prázdný kout bez výplně.
Převisy a podpěry bez degradace pevnosti
Při stavbě funkčních dílů se snažte podpěrám úplně vyhnout. Místo, kde se tiskové vlákno pokládá na podpěru, má vždy horší povrch a slabší propojení materiálu. Běžné tiskárny zvládnou bez potíží převisy pod úhlem 45 až 60 stupňů v závislosti na rychlosti a průměru trysky. U strojů s vynikajícím 360stupňovým chlazením ofuku lze čistě vytisknout i převisy do 75 stupňů, ale pro nosné plochy raději držte sklon do 45 stupňů od svislice.
Pokud musíte v tělese vytvořit vodorovný otvor pro šroub nebo čep, tiskárna se pokusí vytvořit kulatý strop ve vzduchu, což vede k prověšení vrstev. Osvědčeným řešením je kapkovitý profil otvoru, takzvaný teardrop. Horní polovina kruhového otvoru se v CADu vytáhne do špičky se sklonem stěn 45 stupňů. Tiskárna pak staví otvor bez jakýchkoli podpěr, strop zůstane hladký a šroub v něm sedí naprosto přesně bez dodatečného vrtání.
Když už podpěry použít musíte, pamatujte na chování konkrétního plastu. U houževnatých technických strun, jako je PETG, podpěry přilnou k modelu tak silně, že je z vnitřních kapes téměř nedostanete ven bez poškození dílu. Vždy navrhujte model tak, aby byl samonosný, nebo ho v CADu rozdělte na dva kusy a spojte je šrouby.
Volba materiálu: Kdy nasadit PETG, PLA, ASA a elastický TPU
Teplotní odolnost, UV stabilita a rázová houževnatost filamentů
Výběr materiálu je první křižovatka, kde se rozhoduje o úspěchu celého projektu. Běžné PLA je sice tvrdé a tiskne se bez námahy, ale do dílny nebo auta se většinou nehodí. Začíná měknout a deformovat se už při teplotách nad 60 °C. Stačí nechat držák telefonu z PLA v létě za čelním sklem zaparkovaného auta nebo na slunné terase a za pár hodin z něj máte nepoužitelnou placku. Navíc trpí křehkým lomem – při přetížení nevaruje a rovnou praskne.
Pro většinu mechanických dílů v interiéru i běžném venkovním prostředí je mým hlavním favoritem PETG. Zvládá teploty do 80 °C, má vynikající rázovou houževnatost a při přetížení se nejprve pružně ohne, než dojde k lomu. Běžně se tiskne s teplotou trysky 230 °C na první vrstvu a 240 °C na další, přičemž vyhřívaná podložka vyžaduje 85 až 90 °C. U PETG si ale dejte velký pozor na tiskový plát: na hladký PEI povrch přilne tak agresivně, že při sundávání můžete vytrhnout kus fólie. Vždy používejte práškový texturovaný nebo saténový plát.
Pokud potřebujete díl na zahradu, střechu nebo k motoru, sáhněte po ASA. Tento materiál odolává teplotám až 93 °C a netrpí degradací od slunečního UV záření. Tisk ASA má ale svá úskalí: silně se kroutí a pro větší díly bezpodmínečně vyžaduje uzavřený tiskový prostor. Při tavení se navíc uvolňují nebezpečné výpary styrenu, takže uzavřená komora s filtrem nebo dobré větrání dílny jsou naprostou nutností. Pokud váháte mezi jednotlivými polymery, pomůže vám podrobné srovnání materiálů PLA, PETG a ABS/ASA.
| Materiál | Teplotní limit | Rázová houževnatost | Odolnost vůči UV | Vhodný tiskový plát |
|---|---|---|---|---|
| PLA | do 60 °C | Nízká (křehký lom) | Nízká | Hladký PEI, texturovaný |
| PETG | do 80 °C | Vysoká (houževnatý) | Střední | Texturovaný (TXT), saténový |
| ASA | do 93 °C | Velmi vysoká | Vynikající | Hladký PEI s lepidlem, saténový |
| TPU (Flex) | do 80 °C | Extrémní (tlumí rázy) | Dobrá | Texturovaný se separátorem |
Co se týče nákladů, filamenty pro funkční 3D tisk dnes peněženku nezruinují. K 2. říjnu 2026 uváděl Filamentor akční balení PETG 1 kg s cenou od 157 Kč, zatímco Filament PM nabízel vybrané kilogramové šarže PETG za 479 Kč. Ceny a dostupnost se u prodejců průběžně mění podle barev a skladových zásob, takže se vyplatí nabídku před nákupem zkontrolovat. Pokud si nejste jistí vlastnostmi dalších směsí, pročtěte si náš přehled tiskových strun a filamentů.
Chování plastů při dlouhodobém zatížení: Únavové namáhání a creep plastu
Mnoho lidí zapomíná na jev zvaný creep plastu, česky dotvarování za studena. Jde o pomalou, postupnou deformaci materiálu, který je vystaven trvalému mechanickému napětí, přestože toto zatížení leží hluboko pod mezí pevnosti. Polymerní řetězce po sobě v čase pomalu kloužou a součástka se nevratně natahuje nebo prohýbá.
Nejmarkantnější je tento problém u PLA. Pokud si vytisknete svěrák, montážní příchytku trubky nebo držák nářadí, který drží sevřený pod stálým tlakem šroubu, po dvou až třech týdnech zjistíte, že spoj ztratil veškeré předpětí. Šroub je volný, i když se matice ani nepohnula – plast pod hlavou šroubu prostě povolil a uhnul. Pro jakékoli trvale předepnuté spoje proto PLA rovnou škrtněte.
PETG odolává dotvarování podstatně lépe, ale ani u něj nespoléhejte na stálý tah plastu. Konstrukční trik spočívá v tom, že trvalé tahové síly přenesete na ocelový šroub nebo svorník procházející celým dílem. Plast samotný nechte namáhat výhradně v tlaku. V tlakovém zatížení vykazují perimetry i vnitřní výplň vysokou stabilitu a riziko deformace je minimální.
Odolnost proti rázům a vibracím pomocí TPU a hybridních sestav
Když potřebujete vyrobit doraz k posuvným vratům, tlumicí nožičku pod kompresor nebo těsnění do prachotěsného boxu, tvrdé termoplasty selžou. Zde přichází na řadu TPU, tedy termoplastický polyuretan. Tento elastomer má fascinující vlastnost: mezivrstevná fúze je tak silná, že díl je prakticky izotropní a v ose Z drží stejně pevně jako v rovině tisku. Zlomit výtisk z poctivého TPU podél vrstev je holýma rukama prakticky nemožné.
V dílně se mi nejvíce osvědčily hybridní konstrukce. Místo abyste celou součástku tiskli z jednoho materiálu, navrhněte tuhé tělo z PETG nebo ASA, které zachytí montážní šrouby a ohybový moment. Na kontaktní plochu pak nasadíte vytištěnou pružnou botku z TPU, která pohltí vibrace a ochrání dosedací plochy před otlačením.
Pamatujte však na to, že tisk flexibilních strun má svá technická omezení. Na tiskárnách s dlouhým bowdenovým vedením se měkká struna v trubičce mačká jako vařená špageta. Pro bezproblémový tisk TPU potřebujete přímý podavač, takzvaný direct drive extruder. Tiskne se velmi pomalu, zhruba 20 až 30 mm/s, a materiál vyžaduje důkladné vysušení, jinak prská a tvoří nekonečné množství nevzhledných nitek.
Nastavení sliceru pro pevnostní díly: Perimetry a výplň v praxi
Proč mají perimetry přednost před procenty výplně
Nejčastější začátečnická chyba při snaze o pevný výtisk zní: „Dám tam osmdesát procent výplně, ať je to pořádný masiv.“ Výsledkem je extrémně těžký díl, který se tiskne patnáct hodin, spotřebuje půl špulky filamentu, a přitom zůstává překvapivě křehký. Mechanické testy i doporučení výrobců jednoznačně potvrzují, že celkovou pevnost dílu určuje hlavně počet obvodových stěn, tedy perimetrů, nikoli hustota výplně.
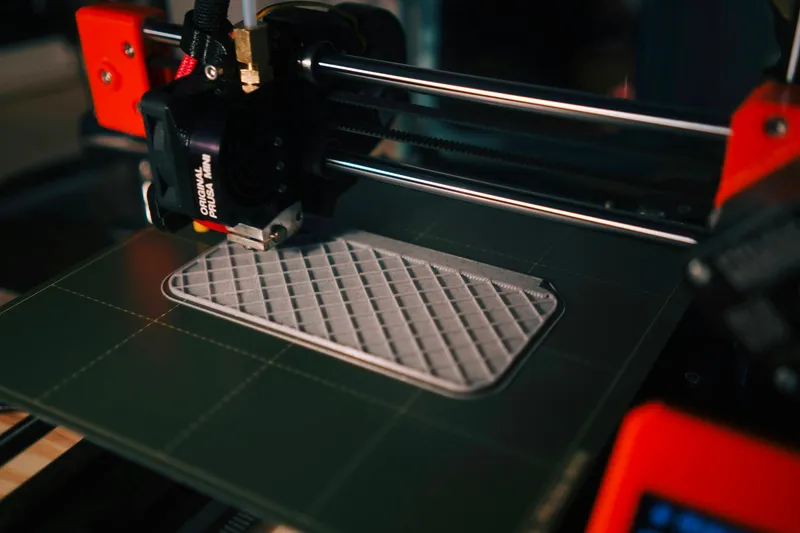
Perimetry totiž fungují jako pásnice nosníku. Při ohybu vzniká největší napětí na vnějším povrchu dílu, zatímco střed tělesa zůstává relativně málo namáhaný. Když zvýšíte počet perimetrů ze standardních dvou na čtyři až šest, vytvoříte tlustou monolitickou skořepinu, která dramaticky zvýší ohybovou tuhost. Vnitřní prostor pak stačí vyplnit jen lehkou strukturou, která udrží stěny ve správné vzdálenosti od sebe.
Pravidlo pro výšku vrstvy: Výška vrstvy nesmí překročit 80 % průměru trysky. Pro běžnou trysku 0,4 mm držte výšku vrstvy na maximu 0,32 mm, ale pro pevnostní díly osobně volím 0,20 až 0,25 mm. Nižší vrstva znamená větší stlačení taveniny a znatelně lepší svaření jednotlivých linek dohromady.
Pokud potřebujete opravdu brutální pevnost a rychlý tisk, vyměňte standardní trysku 0,4 mm za průměr 0,6 mm. S širší stopou plastu vytvoříte stěnu o tloušťce přes 2 mm pomocí pouhých tří perimetrů a mezivrstevná fúze bude nesrovnatelně vyšší. Pro správnou organizaci tiskových profilů doporučuji prostudovat náš kompletní průvodce moderními slicery. Konkrétní rozhraní slicerů se neustále vyvíjí – například PrusaSlicer vyšel ve verzi 2.9.6 dne 29. června 2026, proto si před nastavováním parametrů vždy zkontrolujte aktuální verzi svého programu.
Volba vzoru a hustoty výplně: Kdy materiál pomáhá a kdy jde o plýtvání
Jaká je tedy optimální hustota výplně pro funkční díly? Ve většině případů plně postačuje 10 až 15 % vnitřní výplně. Hodnoty nad 30 % přinášejí jen minimální nárůst tuhosti, zato prudce zvedají spotřebu plastu, dobu tisku a riziko, že se vám díl vlivem teplotního smrštění utrhne z podložky. Výplň slouží primárně k podpoře stropních vrstev a k přenosu tlakových sil mezi stěnami.
Velký rozdíl je ve volbě tiskového vzoru. Klasická pravoúhlá mřížka (Grid) sice tiskne rychle, ale má dvě zásadní nevýhody: linky se v jedné vrstvě vzájemně kříží, takže tryska naráží do ztuhlých výstupků, a pevnost je vysoká jen v osách linek. Mnohem lepších výsledků dosáhnete se vzorem Gyroid. Tato trojrozměrná vlnovka netvoří žádná křížení v jedné rovině a nabízí rovnoměrnou tuhost ve všech třech prostorových osách. Skvělou alternativou pro tuhost v tlaku je také vzor Cubic.
Pokud potřebujete díl zpevnit pouze v okolí montážních šroubů, nepoužívejte vysokou výplň pro celý model. Využijte takzvané objemové modifikátory (Modifier mesh), které najdete v každém moderním sliceru. Do projektu vložíte jednoduchý válec nebo kvádr pokrývající pouze okolí otvoru a nastavíte pro něj osm perimetrů a sto procent výplně. Zbytek dílu vytisknete na patnáct procent s lehkým gyroidem. Ušetříte hodiny tiskového času a materiál dostanete přesně tam, kde teče napětí.
Spojování dílů: Vůle a tolerance pro rozebíratelné i pevné spoje
Vůlový spoj versus lisovaný spoj: Zvládání rozměrové přesnosti
Konstrukce plastových součástek, které mají zapadnout do sebe nebo do nichž lisujete ložiska, vyžaduje pochopení tiskových tolerancí. Tiskárna není frézka na kov. Běžná rozměrová přesnost dobře seřízeného FDM stroje se pohybuje okolo 0,2 mm. Do hry navíc vstupuje smrštění materiálu: u PLA je zanedbatelné, u PETG mírné a u ASA velmi citelné. Žádná univerzální vůle pro všechny případy neexistuje.
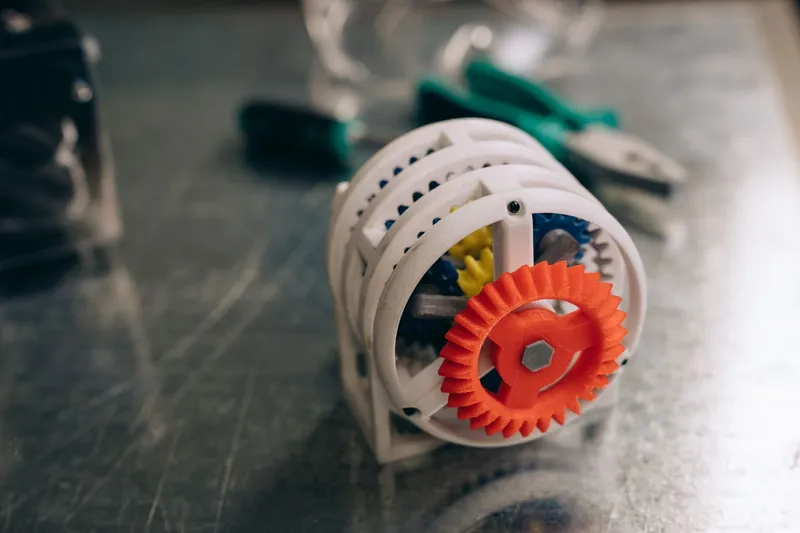
Když navrhujete volný pohyblivý spoj, například čep pantu, začněte v CADu s mezerou alespoň 0,3 mm po celém obvodu. U dílů, které se mají hladce zasouvat do sebe bez vůle, volím offset 0,15 až 0,2 mm. Pokud chcete spoj lisovaný za studena (press-fit), například pro kuličkové ložisko 608, navrhněte otvor s přesahem zhruba 0,05 mm menším, než je vnější průměr ložiska. Plast je pružný a kovový kroužek pevně obejme.
Tiskárny mají přirozenou tendenci zmenšovat vnitřní kruhové otvory, protože tavenina plastu je při vykreslování oblouku tažena dovnitř kružnice. Pokud vám díry vycházejí těsnější, nemusíte hned předělávat CAD model. Ve sliceru vyhledejte funkci kompenzace vnitřních otvorů (Hole Horizontal Expansion nebo Kompenzace velikosti vnitřních děr) a zadejte kladnou hodnotu 0,1 mm. Stejně tak zkontrolujte zapnutí kompenzace sloní nohy, aby spodní lem nezúžil vstup do montážního otvoru.
Závit pro 3D tisk a mosazné tepelně zalisované vložky
Pokus zašroubovat běžný metrický šroub přímo do plastového závitu vyřezaného v těle výtisku končí u mechanických součástí zklamáním. Závity menší než M6 se na běžné trysce 0,4 mm vytisknou s nepřesným profilem a při dotažení se snadno strhnou. Šroubování samořezných vrutů do plastu sice funguje, ale spoj snese maximálně dvě až tři rozebrání, než se plastové lůžko vymačká.
Profesionálním standardem pro pevnostní díly z tiskárny jsou mosazné tepelně zalisované vložky (heat-set inserts). Jde o mosazná pouzdra s vnitřním metrickým závitem a vnějším rýhováním s protichůdnými drážkami. Otvor v modelu navrhněte podle rozměrů vložky s lehkým náběhovým kuželem na ústí. Zásadní je tloušťka stěny nálitku: kolem vložky musí zůstat masivní vrstva plastu o tloušťce minimálně rovné průměru vložky, aby rozpínající se mosaz neroztrhla okolní materiál.
Samotné zalisování provádějte běžnou hrotovou páječkou. Teplotu hrotu nastavte přesně na tiskovou teplotu daného plastu – pro PETG tedy okolo 230 až 240 °C. Hrot přiložte k mosazné vložce, nechte teplo prostoupit kovem a lehkým rovnoměrným tlakem vložku zasuňte do otvoru. Roztavený plast vteče do vnějšího rýhování a po zchladnutí vytvoří spoj, který bez potíží snese vysoké tahové i utahovací síly.
Praktické projekty a zátěžové testy: Od dimenzování po reálné nasazení
Dimenzování a bezpečnostní faktor pro nosnost držáků v dílně
Když navrhuji praktické projekty 3D tisk do své dílny – například držák na těžké akumulátorové kladivo nebo závěsné háky pro kabely – nikdy nedimenzuji plast na mezní zátěž. Vzhledem k anizotropii vrstev, stárnutí plastu a teplotním výkyvům v nevytápěné dílně pracuji s bezpečnostním faktorem minimálně 2,5 až 4,0. Pokud má držák unést břemeno o váze pěti kilogramů, navrhuji jeho průřez tak, aby teoreticky zvládl alespoň patnáct až dvacet kilogramů.
U konzolových držáků vždy rozložte působící moment na základní složky. Zavěšené břemeno se snaží držák odklopit od stěny: horní upevňovací bod je tedy namáhán čistým tahem, zatímco spodní hrana držáku se opírá o zeď v čistém tlaku. Konstrukci navrhněte tak, aby spodní část měla širokou opěrnou patku rozkládající tlak do plochy. Horní kotevní šroub musí mít velkou ocelovou podložku, aby hlava šroubu neprotlačila plastovou stěnu.
Bezpečnostní omezení pro 3D tisk v dílně: Domácí 3D výtisky z běžných termoplastů nikdy nepoužívejte pro kritické bezpečnostní aplikace. Nepatří na vázací a zvedací prostředky těžkých břemen nad hlavou, osobní jištění, konstrukční úchyty automobilových podvozků ani vysokotlaké tlakové nádoby. Křehký lom plastu přichází bez varování a může způsobit vážné škody nebo zranění.
Zkušební výtisk, destruktivní test a finální ověřovací kontrolní seznam
Před spuštěním osmihodinového tisku rozměrného držáku se vyplatí vyrobit rychlý zkušební výtisk. V CADu odřízněte pouze kritickou část – například montážní oko pro vložku, zámek spoje nebo otvor pro čep. Za dvacet minut máte v ruce testovací vzorek, na kterém posuvným měřítkem ověříte tolerance a vyzkoušíte usazení spojovacího materiálu. Pokud tisknete z PETG, hned také uvidíte, zda nemáte problémy se stringingem; ten vyřešíte drobným snížením teploty trysky nebo navýšením retrakcí.
Pro ověření mezivrstevné fúze používám jednoduchý dílenský test. Zkušební hranol o rozměrech 20 × 20 mm vytištěný se svislou orientací upnu do svěráku a zapáčím za něj montážní pákou nebo kleštěmi. Pokud se plast ohne a zbělá v tahu, vrstvy jsou dokonale provařené. Pokud se hranol s lupnutím rozlomí v rovině jedné vrstvy bez deformace materiálu, teplota trysky byla příliš nízká, ofuk příliš silný nebo tisk probíhal zbytečně rychle. Pokud řešíte potíže s oddělováním vrstev, nahlédněte do našeho návodu na diagnostiku a řešení vad 3D tisku.
- Směr tahového zatížení: Leží hlavní tahové napětí rovnoběžně s tiskovou podložkou v rovině XY, nikoli svisle v ose Z?
- Eliminace vrubů: Mají všechny vnitřní kouty plynulý rádius alespoň 1,5 mm a je spodní hrana zkosená proti roztečení materiálu?
- Skořepina místo výplně: Máte ve sliceru nastaveno 4 až 6 perimetrů a rozumnou výplň okolo 15 % se vzorem Gyroid?
- Tiskové vůle: Počítá pohyblivé uložení s mezerou alespoň 0,3 mm a jsou vnitřní otvory ošetřeny horizontální kompenzací?
- Volba polymeru: Zůstane provozní teplota dílu pod 60 °C pro PLA nebo pod 80 °C pro PETG? Použili jste pro PETG texturovaný plát?