
Otočení háku na batoh nebo držáku police o devadesát stupňů zdvojnásobí jeho nosnost, aniž byste spálili gram plastu navíc nebo kupovali drahý karbonový filament. Správná orientace modelu na podložce rozhoduje o tom, jestli váš výtisk v zátěži podrží souvislé vlákno, nebo jestli se při prvním zabrání rozlepí přesně ve spáře mezi vrstvami. Místo slepého zvyšování výplně na sto procent stačí pochopit, kudy dílem tečou síly, a položit ho ve sliceru tak, aby vrstvy pracovaly pro vás a ne proti vám.
Proč je anizotropie 3D tisku klíčová pro mechanickou odolnost dílů
Rozdíl mezi pevností materiálu a pevností vytištěného dílu
Když vezmete do ruky plastovou součástku z obchodu a srovnáte ji s výtiskem ze stolní FDM tiskárny, koukáte na dvě úplně odlišné struktury. Anizotropie 3D tisku znamená, že váš díl nemá ve všech směrech stejnou výdrž. Je to jako se dřevem: přelomit prkno napříč přes vlákna dá fušku, ale rozštípnout ho sekerou po letech jde skoro samo.
- Vstřikovaný plast (izotropní chování): Roztavený polymer pod vysokým tlakem vyplní formu v jednom kuse. Řetězce molekul se propletou všemi směry a díl snese podobný tah nahoru, do boku i šikmo.
- FDM výtisk (anizotropní chování): Tiskárna pokládá natavenou strunu po jednotlivých patrech. Vzniká vrstevnatá struktura, kde mezi každou housenkou zůstávají drobné spáry fungující jako zárodky budoucího lomu.
Technický fakt z praxe: Čísla v technických listech výrobců strun často lžou tělem. Rozdíl mezi pevností materiálu a pevností vytištěného dílu bývá propastný, protože tabulková mez pevnosti granulátu nebo samotného vlákna vůbec nepopisuje, co se stane, když za slepené vrstvy zatáhnete kolmo vzhůru.
Směr vrstev vůči směru síly a vznik mezivrstevného napětí
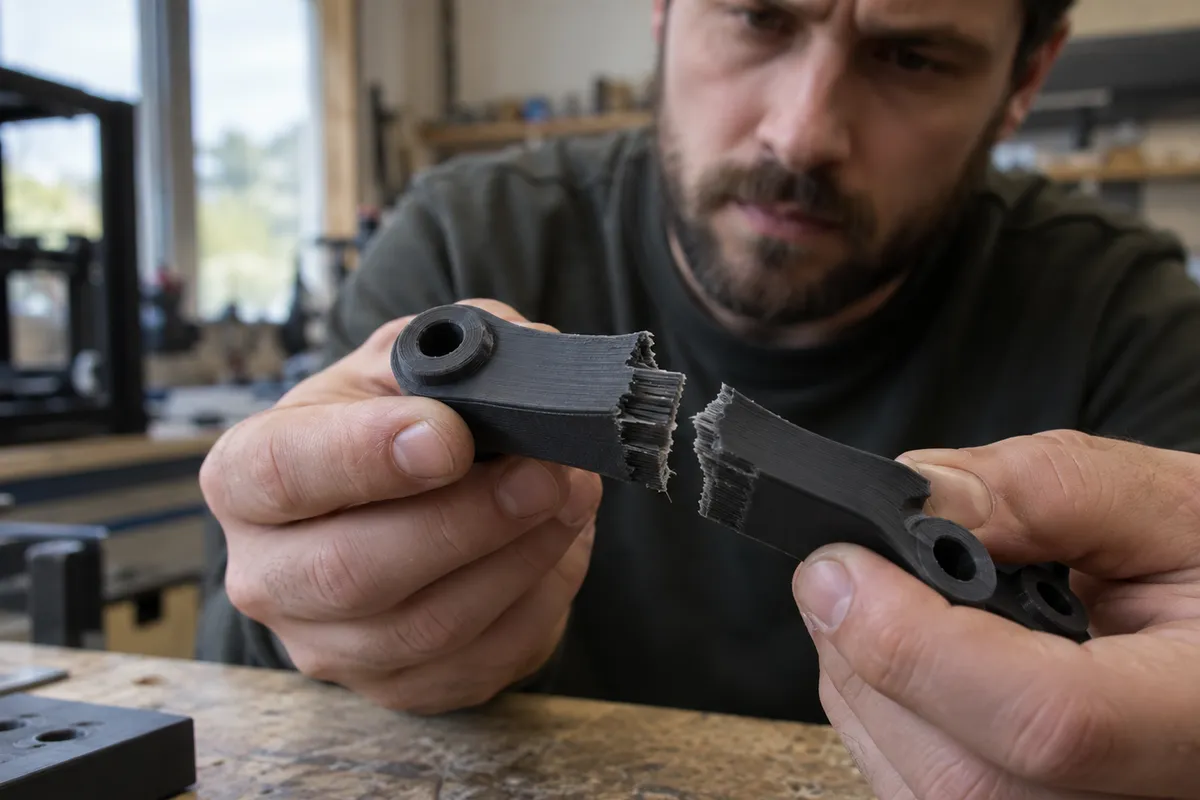
Celé tajemství mechanicky odolného tisku leží v tom, jak nastavíte směr vrstev vůči směru síly. Pokud tah působí podél položené dráhy filamentu, snažíte se přetrhnout samotné plastové vlákno a drží vás plná chemická vazba polymerního řetězce. Jakmile ale stejnou silou zaberete kolmo na vrstvy, spoléháte už jen na pevnost spoje mezi vrstvami, tedy na to, jak dobře se horký plast stihl za vteřinu přetavit do chladnoucího podkladu.
Při páčení nebo tahu kolmo na rovinu tisku vzniká v rozhraní obrovské napětí. Výsledkem je delaminace a praskání vrstev, které přichází bez varování. Já osobně si proto už při kreslení v CADu v hlavě promítám, za který konec bude součástka viset nebo kam se opře šroub. Kdo tuhle úvahu nechá až na chvíli, kdy hází hotové STL do sliceru, často zjistí, že díl nejde otočit bez hromady podpěr nebo ztráty pevnosti na jiném místě.
Tah, ohyb a smyk: Jak namáhání ovlivňuje pevnost vrstev ve střihu a tahu
Chování dílu při namáhání v tahu a ohybu podle prostorových os
Než model pošlete na kartu, musíte rozlišit, jestli ho čeká čistý tah, nebo ohyb. Pevnost v tahu a ohybu se totiž radikálně mění podle toho, v jaké ose tiskárna jezdila. Zatímco v rovině podložky (osy XY) drží obvodové stěny jako napnutá lana, ve svislé ose Z drží pohromadě jen natavené plošky o šířce zlomku milimetru.
| Směr zatížení vůči tisku | Odezva v tahu | Odezva v ohybu | Typický průběh selhání |
|---|---|---|---|
| Rovnoběžně s vrstvami (osa XY) | Vysoká odolnost, pracují souvislá vlákna perimetrů | Pružné prohnutí, vlákna na vnější straně nesou plný tah | Nejprve zbělení plastu a protažení, až pak houževnaté přetržení |
| Kolmo na vrstvy (osa Z) | Nízká odolnost, veškerý tah nese jen mezivrstevný svár | Rychlé otevření spáry na tažené straně ohýbaného nosníku | Okamžitý křehký lom přesně po lince vrstvy bez předchozího prohnutí |
Představte si obyčejnou konzolovou poličku přišroubovanou ke zdi. Když na její konec položíte těžký květináč, vznikne ohybový moment: spodní část nosníku se mačká, ale horní hrana čelí silnému tahu. Pokud jste konzoli vytiskli nastojato tak, že vrstvy běží svisle, horní tah okamžitě začne rozevírat spáru mezi vrstvami u zdi a polička se bez jakéhokoliv varovného prohnutí čistě ulomí.
Pevnost vrstev ve střihu a místo začátku trhliny při delaminaci
Pevnost vrstev ve střihu dostává zabrat pokaždé, když se dvě části dílu snaží po sobě sklouznout souběžně s rovinou podložky. V ideálním světě by plast držel slušně, jenže bok každého FDM výtisku je zubatý. Tyhle mikroskopické zářezy mezi housenkami fungují jako vrub: koncentrují napětí do jednoho úzkého bodu a přesně tam určují místo začátku trhliny.
Situaci ještě zhorší, když tiskárna nestíhá podávat plast a ve stěně vzniknou drobné mezery – jak tyto chyby odhalit a seřídit popisuje náš článek o příčinách podextruze a nepravidelného průtoku. Při smykovém zatížení pak trhlina projede oslabenou spárou jako po zipu. V CADu proti tomu bojuji jedním železným pravidlem: ostré vnitřní rohy o 90 stupních jsou tabu. Všude na přechodech svislých a vodorovných stěn dělám zaoblení (fillet) s poloměrem aspoň R1 až R3 mm nebo podle tloušťky stěny. Zaoblení rozprostře siločáry do většího objemu a nedovolí napětí, aby se zakouslo do jediné spáry.
Zkouška zatížením a porovnání vzorků: Limity laboratorních dat a technických listů
Když se podíváte na profesionální měření, čísla mluví jasně. V oficiálním technickém listu UltiMaker PPS CF dosáhly zkušební vzorky tištěné nastojato v ose Z výrazně nižší pevnosti při přetržení než vzorky tištěné v rovinách XY a YZ. Podobně v laboratorní studii PLA na ScienceDirect naměřili u vzorku tištěného na hranu (on-edge) se 100% výplní pevnost v tahu 30,91 MPa. Zkouška zatížením a porovnání vzorků ale v praxi naráží na to, že laboratorní kostička není reálný díl z dílny.
Hledat jedno univerzální číslo nebo pevný koeficient, o kolik procent je osa Z slabší než XY napříč všemi tiskárnami, je nesmysl. V primárních technických normách žádný takový pevný přepočet neexistuje a v praxi se pevnost v Z pohybuje v obrovském rozpětí zhruba od 30 do 80 % pevnosti roviny XY. Výsledek totiž rozhází spousta proměnných, což potvrzuje i srovnávací výzkum tahových vlastností PETG v časopise JMMP na různých otevřených strojích:
- Průměr a materiál trysky i skutečná teplota taveniny v bloku.
- Vlhkost nasáklá ve struně, která při tisku pění a trhá mezivrstevný spoj.
- Rychlost tisku a agresivita ofukového ventilátoru.
- Teplota vzduchu kolem tiskárny a rychlost krystalizace polymeru.
Orientace naplocho, na hranu a nastojato: Srovnání vlivu polohy na lomovou pevnost
Mechanické rozdíly mezi polohami: Kdy volit orientaci naplocho a kdy na hranu
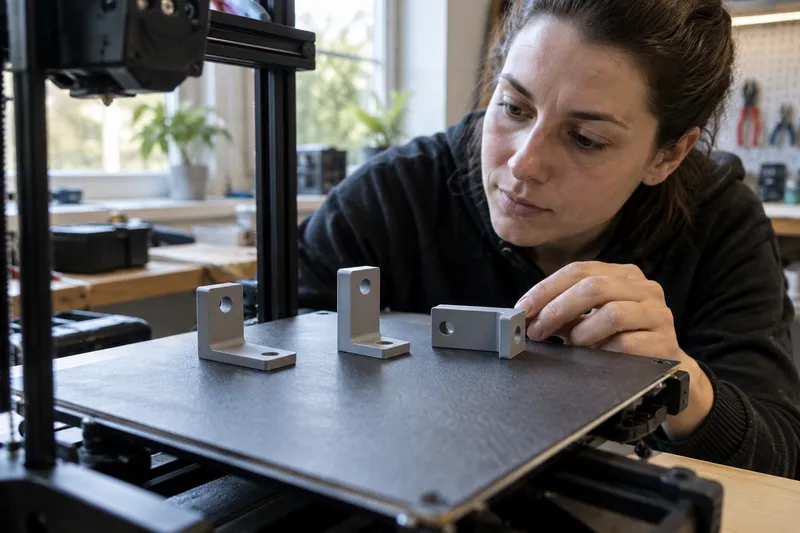
V běžné praxi se rozhodujete mezi třemi základními polohami: orientace naplocho, na hranu a nastojato. Pokud potřebujete, aby součástka snesla tah i ohyb, do finále postupují jen první dvě. Poloha na hranu (on-edge) bývá při ohybu o chloupek tužší, protože obvodové smyčky perimetrů leží přesně v rovině, kudy působí páka, ale zaplatíte za to menší styčnou plochou s podložkou.
| Vlastnost / Kritérium | Orientace naplocho (Flat) | Orientace na hranu (On-edge) |
|---|---|---|
| Přilnavost k podložce | Velká styčná plocha, nízké riziko odlepení | Úzká základna, často vyžaduje límec (brim) |
| Odolnost v ohybu | Velmi dobrá, stěny drží obvod dílu | Nejvyšší, perimetry tvoří vysoký nosník v rovině síly |
| Spotřeba podpěr u otvorů | Otvory kolmo k podložce se tisknou čistě bez podpěr | Boční otvory mohou nad 45° vyžadovat drobné podpěry |
| Kvalita funkčních boků | Boční tvar je hladký, schodkování je nahoře | Nejhladší jsou čelní stěny, na úzké hraně jsou vrstvy |
Kdy tedy stavět díl na hranu? Já to dělám u všech karabin, stěnových háků, napínacích pák a ok se závěsem. Když totiž hák položíte naplocho, případné prohnutí do boku namáhá tenkou vrstvu. Když ho ale postavíte na úzkou boční hranu (nebo u zahnutého háku vlastně bokem na stůl), obvodové perimetry obíhají přesně kolem ohybu háku od šroubu až po špičku a přetrhnout je v ruce je skoro nemožné.
Rizika orientace nastojato a prevence katastrofického selhání dílu
Tisknout úzký nosný díl nastojato (jako komín) je z hlediska mechaniky koledování o malér. Jakmile do takového sloupku drcnete ze strany, dráhy plastu vám vůbec nepomůžou a o všem rozhoduje jen lepidlo mezi vrstvami.
Pozor na náhlý křehký lom: Díl tištěný nastojato a namáhaný na ohyb nebo tah v ose Z vás před prasknutím nijak nevaruje. Zatímco podélně tištěný plast se před zničením ohne nebo zbělá, vrstvy v ose Z při dynamickém rázu povolí v jediné milisekundě a součástka se rozletí.
Občas vám ale geometrie nedá na výběr a musíte tisknout do výšky – třeba u vysokých sloupků nebo rukojetí s detaily po celém obvodu. V takovém případě nikdy nespoléhám na samotný plast a už v modelu udělám svislou dutinu skrz celý díl. Jaké vůle pro spojovací materiál nechat, rozebírám v průvodci pro funkční 3D tisk a pevnostní dimenzování. Do vytištěného sloupku pak uplatníte jednoduché hybridní vyztužení:
- Průchozí ocelová závitová tyč nebo dlouhý šroub (svorník): Stáhnete výtisk maticemi shora a zdola. Kov převezme veškerý nebezpečný tah a plastové vrstvy jsou jen bezpečně stlačené k sobě.
- Kovové kolíky (dowel pins) vlepené dovnitř: Do svislého otvoru kápnete vteřinové lepidlo nebo epoxid a zasunete hladký ocelový kolík, který nedovolí vrstvám ustřihnout se při bočním nárazu.
Vliv geometrie dílu na přenos sil a volbu orientace
U jednoduché rovné pásoviny je orientace modelu na podložce hračka. Jenže v reálném světě tiskneme rohové konzole, L-profily nebo T-spojky na trubky. Představte si klasický pravoúhlý L-držák s otvory v obou ramenech. Pokud ho položíte naplocho na jedno rameno, druhé trčí kolmo vzhůru do osy Z a zlomí se hned, jak za něj zaberete.
Správným řešením u L-profilu je postavit ho na podložku na jeho boční stěnu tak, aby na stole leželo celé písmeno L. Pak obvodové perimetry plynule zatáčejí za roh a obě ramena jsou extrémně pevná. Co když má ale součástka tři ramena do prostoru (třeba rohový spoj krychle v osách X, Y i Z)? Tam už jedním otočením nevyhrajete a vždycky by jedno rameno trčelo kolmo vzhůru.
U takových prostorových ježků volím kompromisní náklon o 45°. Když model nakloníte šikmo, síla v žádném z ramen netahá za vrstvy pod úhlem 90 stupňů, ale rozkládá se napůl mezi pevnost samotného vlákna a smyk ve spáře. Sice pod šikmým dílem spotřebujete víc podpěr, ale odstraníte jedno kriticky slabé místo.
Vnitřní struktura a slicer: Dráhy perimetrů a výplně pro maximální odolnost
Počet stěn a hustota výplně: Jak skořepina přebírá tahové napětí
Nejčastější začátečnická chyba, kterou kolem sebe vidím, je posuvník výplně (infill) vytažený na 80 nebo 100 % ve víře, že vznikne nezničitelný odlitek. Ve skutečnosti tím jen pálíte čas a drahý plast. Z pohledu mechaniky a momentu setrvačnosti průřezu I totiž největší tahové a tlakové napětí při ohybu vzniká na vnějším povrchu součástky, ne v jejím středu kolem neutrální osy.
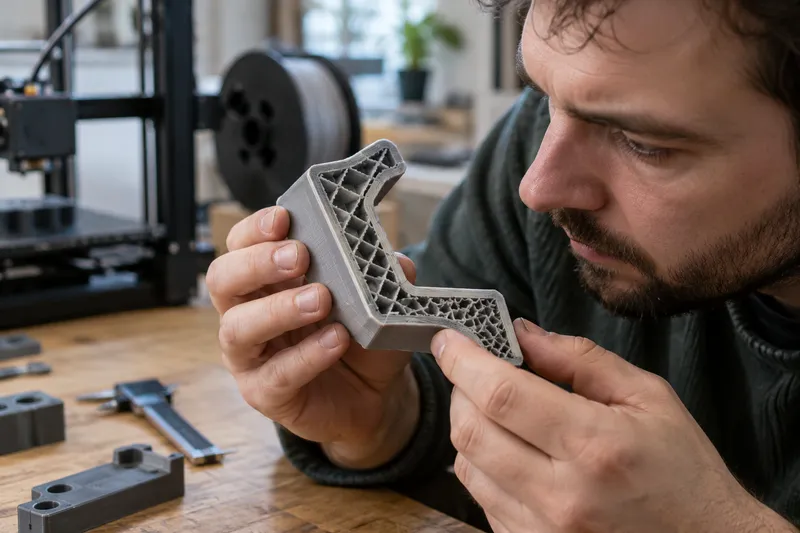
Proto o reálné výdrži rozhodují dráhy perimetrů a výplně v úplně jiném poměru, než si lidé myslí. Když u nosníku zvýšíte počet stěn (perimetrů) ze 2 na 4, získáte mnohem vyšší tuhost a odolnost proti zlomení, než kdybyste nechali dvě stěny a zvedli výplň z 20 % na 60 %. Navíc s více perimetry vytisknete díl rychleji a s menší spotřebou struny.
Moje osvědčená praxe pro počet stěn a hustotu výplně je jednoduchá: na krabičky a figurky stačí 2 perimetry a 10–15 % výplně. Jakmile ale tisknu držák do dílny, páku nebo přípravek, nastavuji rovnou 4 až 5 perimetrů (což s 0,4mm tryskou dá masivní skořepinu tlustou kolem 1,8 až 2,2 mm) a k tomu mi bohatě stačí 20 až 25 % výplně, která jen drží stěny, aby se nezbortily dovnitř.
Volba vzoru výplně: Kompromis mezi soudržností vrstev a rizikem kolize trysky
Když už výplň nastavujete, není jedno, jaký geometrický vzor vyberete. V dokumentaci výplní PrusaSliceru najdete spoustu možností, ale pro funkční tisk dávají smysl hlavně tři: Rectilinear, Grid a Gyroid.
Vzor Grid (mřížka) má sice lepší soudržnost vrstev a tuhost než jednoduchý Rectilinear, protože se jeho linky v každé vrstvě kříží, jenže právě v tom křížení je zakopaný pes. V místě, kde tryska přejíždí přes už položenou linku ve stejné vrstvě, se hromadí drobný hrbolek plastu. Při dnešních vysokých rychlostech tisku do těchto uzlíků tryska naráží, ozývá se nepříjemné drnčení a u vyšších a užších modelů může tryska výtisk rovnou urazit od podložky.
Proto pro zátěžové díly téměř výhradně volím Gyroid. Jeho vlnovky se v jedné vrstvě nikde nekříží, takže hlava tiskárny pluje plynule bez drncání, a v prostoru vytváří trojrozměrnou strukturu, která podepírá stěny rovnoměrně ve všech směrech. Nemá žádnou slabou osu a pevnost spoje mezi vrstvami u něj funguje skvěle.
Praktický postup ve sliceru: Jak umístit model ve sliceru a pracovat s podpěrami
Nástroje Rotate a Place on Face v moderních slicerech (PrusaSlicer, OrcaSlicer, Bambu Studio)
Teorii máme za sebou, pojďme na to, jak umístit model ve sliceru rychle a bez zbytečného klikání. Ovládání se v populárních programech sjednotilo, ať už řežete v PrusaSliceru (kde je zavedenou stabilní verzí vydání 2.9.5), nebo používáte příbuzné prostředí v Bambu Studio a OrcaSliceru. Pokud v těchto programech teprve tápete, základy najdete v našem kompletním průvodci moderními slicery.
Můj nejoblíbenější nástroj je Place on Face (v Bambu Studio a OrcaSliceru označený jako Lay on Face), který vyvoláte stiskem klávesy F. Na modelu se rozsvítí bílé plošky; stačí kliknout na tu stěnu, kterou chcete mít přilepenou ke stolu, a model si na ni okamžitě sedne bez ručního lovení stupňů.
Když potřebujete díl pootočit přesně o konkrétní úhel, zmáčkněte klávesu R pro nástroj Rotate. Kolem modelu naskočí kružnice s čárkami. Když v PrusaSliceru chytíte myš a táhnete po vnitřních krátkých vodítkách, model skáče přesně po 5°; když najedete na dlouhá vodítka, otáčíte ho po 45° krocích. Tímhle grifem máte součástku srovnanou na hranu nebo do šikmého náklonu za tři vteřiny.
Limity automatické orientace a ruční příprava převisů s podpěrami
Ve slicerech najdete i lákavé tlačítko pro automatickou optimalizaci polohy (například Optimize orientation v PrusaSliceru). Na rovinu: pro mechanické díly na něj rovnou zapomeňte. Algoritmus v počítači totiž netuší, kam na díl pověsíte závaží nebo kudy půjde šroub. Automatika počítá jen to, jak ušetřit čas, snížit výšku v ose Z nebo omezit převisy, takže vám klidně postaví tažnou tyč nastojato jako komín.
Když model otočíte ručně do polohy, kde je nejpevnější, často se nevyhnete tomu, že některá část visí ve vzduchu. Tady přichází ke slovu práce s podpěrami. Povrch přímo nad podpěrami vypadá po jejich vylomení vždycky hůř a je hrubší než zbytek tisku. Místo abych zapnul celkové automatické podpěry, které zaneřádí i závity a přesné otvory, beru do ruky štětec pro ruční malování (Paint-on supports) nebo blokovače (Support blockers). Podpěru si namaluji jen pod kritický převis a dosedací plochy pro ložiska nebo matice nechám čisté.
Vliv procesních parametrů: Teplota, chlazení a materiál na pevnost spoje mezi vrstvami
Teplota trysky a chlazení ofukem: Hledání optima pro prevenci delaminace
Ani nejlepší otočení modelu vás nezachrání, pokud tisknete studeným plastem a ještě na něj naplno foukáte. Jak připomíná technický manuál Prusa k oddělování vrstev, nízká teplota a přehnané chlazení jsou hlavní viníci delaminace. Vliv teploty, chlazení a materiálu na mezivrstevný svár je naprosto zásadní: aby se nová housenka spojila s tou pod ní, musí mít její teplo čas natavit povrch spodní vrstvy nad teplotu skelného přechodu (Tg) a polymerní řetězce se musí provázat.
Pro běžné PLA se teploty pohybují v okně 195 až 220 °C podle výrobce. Pokud mi funkční díl ve spáře praská, přidávám na trysce teplotu po krocích o 5 °C směrem k horní hranici. Ještě větší paseku ale dělá ventilátor ofuku výtisku. Když na čerstvý plast perete 100% vichřici, povrch ztuhne dřív, než dojde k difuzi, a pevnost v ose Z spadne klidně o 30 až 40 %. U mechanicky namáhaných kousků bez šílených převisů proto ofuk stahuji na minimum nebo na třetinu výkonu.
Materiálová specifika: Odolnost PLA, PETG a nároky na tiskovou komoru u ABS
Každý plast se při lepení vrstev chová jinak a podrobné rozdíly najdete v našem srovnání PLA, PETG a ABS/ASA. Tady je rychlý přehled toho, co čekat od mezivrstevné soudržnosti v praxi:
- PLA: V rovině vrstev je neuvěřitelně tuhé a unese překvapivě hodně, ale nemá rádo vyšší teploty a při přetížení praská křehce jako sklo bez varování.
- PETG: Pokud je struna dobře vysušená a nefoukáte na ni moc, vrstvy se do sebe zapečou mnohem houževnatěji než u PLA. Díl se v zátěži spíš prohne, než aby hned střelil.
- ABS a ASA: Skvělé houževnaté plasty, které ale při chladnutí výrazně smršťují. Tisknout větší funkční kus z ABS na otevřené tiskárně v průvanu je ztráta času – vnitřní pnutí vrstvy roztrhá ještě během tisku. Pro ABS a ASA je nutností uzavřená komora a vypnutý ofuk (0 %).
Rozhodovací matice a verdikt: Správná orientace modelu na podložce podle funkčních požadavků
Rychlý algoritmus volby orientace podle typu zatížení, času tisku a estetiky
Abych vám ušetřil přemýšlení u každého souboru, sepsal jsem jednoduchou tabulku. Podívejte se, co bude součástka v reálu dělat, a podle toho ji ve sliceru položte.
| Převažující namáhání dílu | Ideální poloha na podložce | Doporučené úpravy ve sliceru |
|---|---|---|
| Čistý tah (táhla, závěsy, oka) | Naležato tak, aby osa XY běžela rovnoběžně se směrem tahu | Zvýšit počet perimetrů na 4–5, omezit otvory přerušující obvod |
| Konzolový ohyb (háky, páky, držáky polic) | Na boční hranu (on-edge), profil ohybu leží na stole | 4–5 perimetrů, při úzké základně zapnout límec (brim) proti odlepení |
| Plošný tlak nebo těsnost (podložky, víčka, nádoby) | Naplocho největší základnou na podložku | Zvednout počet plných spodních a horních vrstev (aspoň 5–6), zvýšit teplotu o 5 °C |
| Krut a prostorové namáhání (klouby, 3D rohy) | Kompromisní náklon o 45° nebo rozdělení dílu na dva kusy | Výplň Gyroid 25 %, ruční podpěry pod převisy |
Rychlý 4krokový checklist před exportem G-code:
1. Snaží se provozní tah nebo ohyb rozloupnout vrstvy od sebe jako stránky knihy? Pokud ano, otočte model o 90°.
2. Probíhají smykové síly přes úzký průřez bez zaoblení? Přidejte perimetry nebo model nakloňte.
3. Neničí podpěry přesnou dosedací plochu pro šroub či ložisko? Použijte Support blockers.
4. Má podstava na hraně dostatečný kontakt se stolem? Pokud je užší než 5 mm, přidejte límec (brim).
Kdy orientace nestačí: Konstrukční změny, dělení dílu a alternativní řešení
Někdy narazíte na tvar, který prostě v jednom kuse pevně vytisknout nejde – typicky drážky a čepy trčící do všech stran. Než se trápit se šikmým tiskem na hromadě stromových podpěr, je mnohem čistší model přímo ve sliceru říznout. Nástroj Cut (klávesa C v PrusaSliceru) dneska umí nejen rovný řez, ale rovnou na řezné ploše vygeneruje spojovací kolíky (dowel) nebo rybinový zámek (dovetail). Obě poloviny pak vytisknete naplocho v jejich nejsilnější orientaci a doma je jen secvaknete nebo slepíte.
Stejně tak hlídejte směr šroubů. Když zašroubujete vrut rovnoběžně s vrstvami, funguje jako klín v polenu a stěnu okamžitě rozštípne. Otvory pro šrouby a tepelné vložky se snažte orientovat kolmo k rovině tisku, aby hlava šroubu vrstvy stahovala k sobě.
Můj verdikt po šesti letech u tiskáren je jednoznačný: správná poloha na podložce je ten nejlevnější a nejúčinnější upgrade pevnosti, jaký máte k dispozici. Než začnete utrácet tisíce za trysky z tvrzené oceli a struny plněné uhlíkovým vláknem, naučte se číst ohybové síly a točit modely klávesou F a R. Obyčejné PLA nebo PETG položené po směru tahu totiž v praxi hravě strčí do kapsy i ten nejdražší kompozit, který někdo bez přemýšlení vytiskl nastojato.