
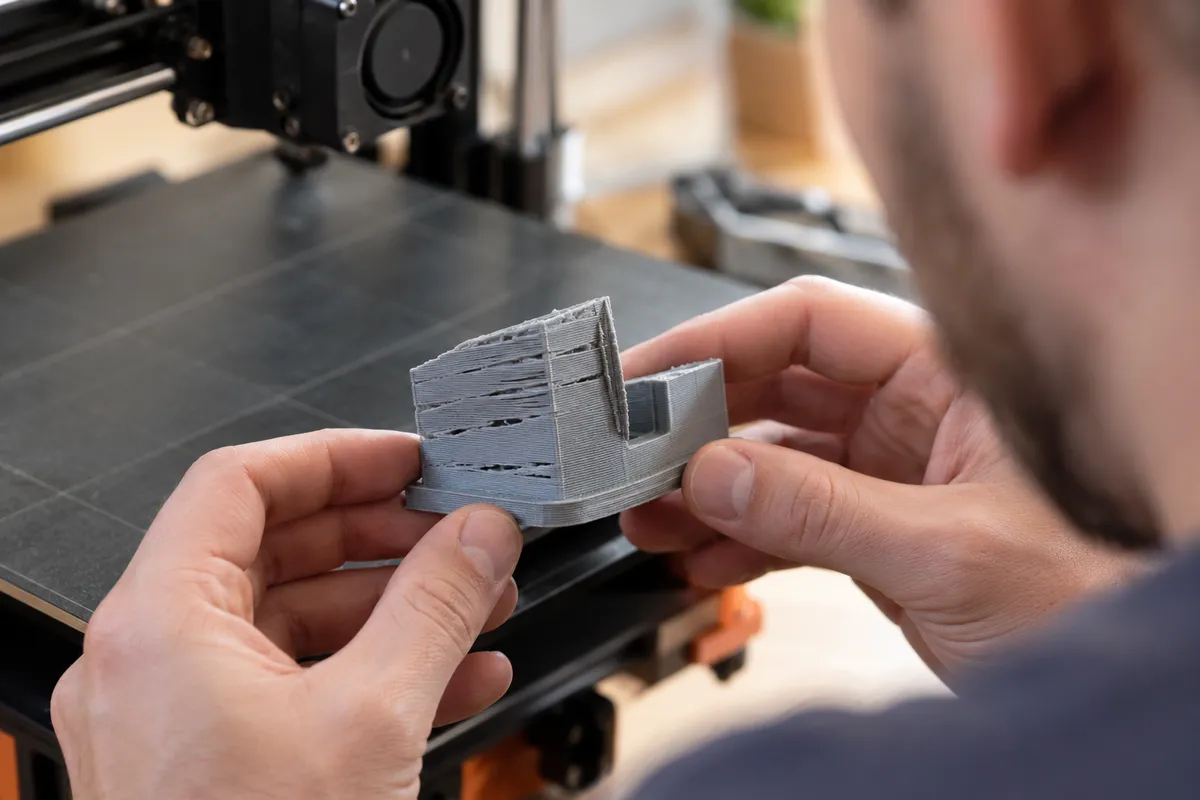
Vezmete čerstvě dotisknutý díl do ruky, lehce ho zmáčknete a on zapraská jako suchá oplatka. Stěny mají mezi sebou mezery, vnitřní výplň připomíná spíš řídkou houbu a vrstvy u sebe skoro nedrží. Takhle v praxi vypadá nedostatečná extruze. Když dává tiskárna málo materiálu při tisku, většina začátečníků hned sahá po šroubováku nebo bezhlavě zvedá průtok v programu. Správné řešení under-extrusion ale začíná pochopením jedné věci: nejde o jednu konkrétní součástku, nýbrž o prostý nesoulad mezi tím, kolik plastu slicer do trysky posílá na papíře, a kolik ho reálně projde ven.
Než začnete v panice rozebírat celý hotend a měnit díly, projděte si se mnou ty nejčastější viníky od levných drobností až po záludnosti v nastavení. Často totiž stačí srovnat přítlak na podávacím kolečku nebo vyčistit trysku za pár korun a stroj zase šlape jako hodinky. Všechny kroky jsem seřadil tak, abyste nejprve vyloučili rychlé chyby bez investic a teprve potom sahali do hardwaru nebo přepisovali profily.
Jak poznat nedostatečnou extruzi a najít správné řešení under-extrusion
Vizuální projevy, vynechávání vrstev při 3D tisku a ztráta pevnosti dílu
Nedostatečná extruze se na první pohled prozradí chybějícím materiálem v jednotlivých vrstvách. Výtisk je pak křehký, má slabé spojení vrstev a při menším tlaku se vám doslova rozpadne pod rukama. Někdy vidíte drobné mezery mezi perimetry po celé výšce modelu, jindy se objeví náhlé vynechávání vrstev při 3D tisku uprostřed jinak pěkné stěny. Pokud v tisku teprve hledáte oporu a učíte se rozlišovat jednotlivé defekty, pomůže vám moje systematická diagnostika vad 3D tisku.
Různé vizuální projevy ukazují na odlišný původ problému. Nepravidelný průtok filamentu totiž málokdy vypadá pokaždé stejně. Abyste nemuseli střílet naslepo, sestavil jsem přehlednou tabulku. Podívejte se na svůj pokažený výtisk proti světlu a porovnejte ho s těmito třemi základními scénáři:
| Co vidíte na výtisku | Jak se chová struktura dílu | Hlavní podezřelý |
|---|---|---|
| Rovnoměrné mezery mezi perimetry a linkami po celé ploše odspodu až nahoru | Díl je celkově řídký, vrstvy drží slabě, horní povrch není uzavřený | Špatně nastavený násobič extruze nebo chybný průměr trysky ve sliceru |
| Náhodné díry, občasné vynechávání vrstev 3D tisk kazí v nepravidelných pruzích | Pevné pasáže střídají křehká místa, kde se stěna trhá | Částečně ucpaný hotend, obroušený filament v podavači nebo kolísavý průměr struny |
| Vnější stěny vypadají hladce, ale vnitřní výplň se trhá a drolí | Skořepina drží, vnitřek modelu nemá žádnou mechanickou oporu | Překročená maximální objemová rychlost při rychlém tisku výplně |
Zvuková a mechanická diagnostika: Co signalizuje klikání extruderu a obroušený filament
Tiskárna s vámi při problémech mluví, jen ji musíte poslouchat. Nejjasnějším varováním je klikání extruderu. Tenhle pravidelný, tupý kovový cvakavý zvuk znamená, že krokový motor překonává příliš velký odpor v dráze, nezvládne protlačit strunu dál a jeho hřídel přeskočí zpět. Jak rozebírá technická podpora Prusa Research, příčinou bývá mechanický odpor, elektrický či softwarový zádrhel, ucpaný hotend nebo kombinace těchto vlivů.
Druhý scénář je zákeřnější, protože probíhá potichu. Ozubená kola extruderu se točí, motor nekliká, ale kovové zoubky se jen naprázdno prosmekávají po povrchu plastu. Výsledkem je obroušený filament, ve kterém je vydřený hluboký půlměsíc, a tryska dole tiskne vzduch. Já v takové chvíli okamžitě zastavuji tisk, vytahuji strunu ven a dívám se, jak vypadá její konec.
Pokud vytáhnu z podavače strunu, která není jen ohlodaná, ale v místě záběru kol rozblemcaná a zploštělá, sahám rovnou na tělo motoru extruderu. Když běží motor při vysokém proudu v uzavřeném boxu, rozpálí se a přenese teplo přes kovovou hřídel přímo na podávací ozubená kola. Plast pak změkne ještě dřív, než vůbec vleze do bowdenu nebo chladiče, a zuby ho místo posouvání jen žvýkají.
Chybná kalibrace první vrstvy a příliš nízký Z-offset jako falešné ucpání
Spousta tiskařů si ucpe trysku vlastníma rukama hned v první minutě tisku. Když jim výtisk nedrží na podložce, neřeší mastnotu, ale raději přitlačí trysku úplně k plechu. Jenže pokud je tryska příliš blízko tiskovému plátu, plast nemá kam unikat a průchod filamentu se omezí nebo zablokuje. Špatnou přilnavost nikdy nekompenzujte extrémním rozmáčknutím první vrstvy; raději si přečtěte, jak vyřešit odlepování výtisku a správnou přilnavost první vrstvy.
Když nastavíte příliš nízký Z-offset, kovové ústí trysky se prakticky utěsní o podložku. Tlak v tavicí zóně vystřelí nahoru, motor začne cvakat a podávací kola okamžitě vyfrézují do struny důlek. Jakmile se pak tiskárna zvedne na druhou a třetí vrstvu, tryska už má sice prostor, ale extruder drží v zubech obroušený kus plastu a nedokáže ho posunout dál.
Pozor na výměnu plátů a přesuny stroje: Kalibrace první vrstvy není věčná. Udělejte ji znovu po každém přemístění tiskárny na jiný stůl nebo po jakémkoliv zásahu do hotendu, jako je výměna trysky. U starších tiskáren Prusa bez automatického měření přes loadcell musíte první vrstvu překalibrovat i při výměně texturovaného tiskového plátu za hladký, protože plechy mají odlišnou tloušťku. Rozdíly mezi nimi detailně rozebírám v článku o srovnání hladkých a texturovaných PEI plátů.
Mechanické příčiny: Ucpaná tryska, údržba hotendu a podávání v extruderu
Částečně ucpaný hotend, metoda cold pull a čištění trysky jehlou
Když trysku ucpe kus spáleného plastu nebo prach ze struny jen zčásti, plast sice teče, ale líně a ke straně. Částečně ucpaná tryska okamžitě způsobí nepravidelnou extruzi, mezery ve stěnách a náhodné vynechávání vrstev. Tady nepomůže nic jiného než mechanické vyčištění, přičemž konkrétní postup pro ucpanou trysku u novějších strojů Prusa závisí na tom, jakou konstrukci hotendu v tiskárně máte a jak moc je kanálek zanesený.
Nejúčinnější zbraní na vytažení bordelu z vnitřního kužele trysky je metoda cold pull (tažení za studena). Celý postup i bezpečnou manipulaci s horkým koncem podrobně ukazuji v návodu na čištění ucpaného hotendu a výměnu trysky. Ve zkratce: do nahřátého hotendu zavedete čistý filament (skvělý je nylon nebo běžné PLA), necháte trysku zchladnout pod bod tání kolem 85–90 °C a strunu rázně vytáhnete směrem nahoru. Polotuhý plast s sebou strhne připečené usazeniny. U moderních celokovových konstrukcí jako Nextruder nebo u žiletkově tenkých krčků Bambu Lab ale netahejte silou přes závit, ať si neohnete tenkostěnný heatbreak.
Jak pracovat s čistící jehlou: Ocelové akupunkturní jehly pro čištění trysek se prodávají v průměrech 0,15–0,4 mm a v e-shopech jako 3D FOX vyjdou orientačně od 15 Kč za kus. Vždy vybírejte průměr menší, než je vaše tryska. Mějte ale na paměti, že jehla strčená zespodu do horké trysky jen rozruší a zatlačí špunt zpátky do tavicí komory. Já jehlu používám jen na uvolnění průchodu a hned potom dělám cold pull, abych tu nečistotu vytáhl horem ven.
Znečištěná ozubená kola extruderu a správný přítlak idleru
Aby struna plynule lezla do trysky, musí mít ozubená kola extruderu čistý záběr. Pokud vám předtím v podavači proklouzl filament, drobné plastové piliny ucpou drážky v ozubení. Kolečko se pak změní v hladký váleček a začne klouzat. Otevřete dvířka podavače, vezměte malý mosazný kartáček nebo špičku pinzety a drážky zub po zubu vyčistěte a vyfoukejte stlačeným vzduchem. Kontrola znečištění a správného sestavení kol patří k základním úkonům, které doporučuji zařadit do pravidelného servisního harmonogramu a preventivní údržby tiskárny.
Druhou půlkou úspěchu je přítlak idleru, tedy pružinového šroubu, který tlačí filament proti podávacímu kolu. Příliš volný i příliš utažený přítlačný šroub způsobí nedostatečnou extruzi. Když je šroub volný, zuby po struně kloužou; když ho ale zbytečně dorvete na krev, naděláte si mnohem horší problémy dál v dráze.
Příliš utažený idler totiž nevratně zploští filament z kruhového průřezu na ovál a vymačká do něj hluboké zubaté otřepy. Jak dokládají testy inženýrů z E3D-Online k fyzice bowdenových trubiček, takto zdeformovaná struna má obrovský třecí odpor v teflonové trubičce i na vstupu do hrdla heatbreaku. Extruder pak bojuje s odporem, který si sám vyrobil přílišným stiskem, a začne přeskakovat.
Kdy trysku vyměnit za novou a jak pohlídat kompatibilitu při montáži
Mosazná tryska je spotřební zboží. Když ji po stovkách hodin tisku vyčistíte a výtisky mají pořád divné stěny, je čas ji vyhodit. Než ale hodíte novou trysku do košíku, zkontrolujte si v dokumentaci výrobce tiskárny kompatibilitu s vaším konkrétním hotendem. Pohlídejte si typ závitu (například M6), celkovou délku, způsob uchycení a průměr otvoru. Klasická tryska standardu V6 má úplně jinou geometrii než prodloužené Volcano, a do moderních monolitických systémů s celokovovým krčkem (jako mají novější modely Prusa nebo Bambu Lab) ji bez příslušného adaptéru vůbec nenamontujete.
Při samotné výměně u starších šroubovacích hotendů musíte pohlídat správné utažení za tepla, jinak vám kolem závitu poteče roztavený plast a zničí celý topný blok. Například u sestaveného hotendu E3D V6.1 musí mezi topným blokem a šestihrannou hlavou trysky zůstat přibližně 0,5 mm mezera. Ta zaručuje, že se tryska uvnitř bloku opřela čelem o heatbreak a spoj těsní.
Tenhle půlmilimetrový odstup ale neberte jako dogma pro všechny stroje na trhu. Platí pro konstrukci V6 a její klony. Pokud máte trysku integrovanou s heatbreakem do jedné dlouhé trubičky, tam se dotahuje za studena přímo na doraz podle pokynů ke konkrétnímu stroji.
Teplotní management: Chlazení hotendu, teplota trysky a prevence heat creepu
Jak vzniká heat creep při tisku v uzavřeném boxu a během horkých letních dnů
Představte si situaci: spustíte tříhodinový tisk, první hodinu vypadá výtisk jako z katalogu, pak se začnou objevovat řídké vrstvy a nakonec tryska tiskne naprázdno. Tohle je učebnicový projev jevu zvaného heat creep (vzlínání tepla). Jak popisuje návod pro zastavení extruze uprostřed tisku kvůli heat creepu, příčinou je nedostatečné chlazení chladiče hotendu nebo příliš vysoká teplota okolí či uzavřeného prostoru. Teplo z topného bloku vystoupá nahoru do studené zóny, filament změkne ještě před dosažením tavicí komory, v úzkém hrdle nabobtná a vytvoří neprostupný špunt.
Nejčastěji se s tím potkáte v teplých letních měsících nebo když zavřete tiskárnu do skříně, abyste ji odhlučnili. Tisknout běžné PLA v nevětraném boxu je spolehlivý recept na ucpaný hotend. Například u skříně Original Prusa Enclosure se zavřenými dveřmi platí, že pokud okolní teplota v místnosti překročí 27 °C, vnitřní prostor se ohřeje natolik, že PLA začne měknout v podavači. I když nejde o univerzální číslo pro každou bednu na trhu, fyziku neoklamete: jakmile tisknete PLA, nechte dvířka boxu dokořán nebo sundejte horní kryt.
Pokud máte dvířka otevřená a přesto se hotend v půlce tisku ucpe, podívejte se na malý ventilátor, který fouká na žebrování chladiče. Stačí, aby se do jeho lopatek namotal tenký vlásek plastu (stringing) nebo vrstva prachu, otáčky klesnou a chlazení hotendu ztratí výkon. Větráček se musí točit naplno hned po nahřátí trysky nad 50 °C.
Nízká teplota trysky a ladění profilu pro neověřené materiály
Opačným extrémem je situace, kdy tryska nestíhá plast dostatečně prohřát. Roztavený filament má při nízké teplotě vysokou viskozitu – teče ztuha jako studený med. Když po něm chcete rychlý tisk, motor extruderu ten odpor nepřetlačí, začne vynechávat a na stěnách vidíte matný, drsný povrch plný mezer. Rozdíly v chování jednotlivých polymerů při zahřívání podrobně rozebírám ve srovnání vlastností PLA, PETG a ABS/ASA.
Vždycky dávám přednost hotovému profilu pro konkrétní značku a typ filamentu přímo ve sliceru. Když ale koupíte cívku od menšího výrobce, kterou v nabídce PrusaSliceru nebo OrcaSliceru nenajdete, vycházejte z obecného profilu a nebojte se hýbat s teplotou. Zkuste změnit tiskovou teplotu trysky v rozsahu ±5 až 15 °C a sledujte, jak se změní plynulost vytlačování a lesk stěny.
Na svých strojích to dělám jednoduše: pokud u neznámého PLA při 210 °C slyším při rychlých přejezdech výplně občasné lupnutí z extruderu, přidám rovnou na 220 °C. V devíti případech z deseti cvakání okamžitě zmizí, plast dostane přirozený lesk a vrstvy se do sebe zapečou mnohem pevněji.
Vliv materiálu: Vlhký filament, kolísání průměru a abrazivní příměsi
Jak vlhký filament narušuje plynulost vytlačování a jak nastavit sušení filamentu
Plasty pro 3D tisk natahují vzdušnou vlhkost z dílny mnohem rychleji, než si myslíte. Když vlhký filament vjede do trysky rozpálené na 200 a více stupňů, voda uvnitř struny se v zlomku vteřiny promění v páru. Z trysky slyšíte tiché praskání a syčení, parní bublinky roztrhají souvislý proud taveniny a ve stěně výtisku zůstanou drobné krátery, tečky a vynechané kusy perimetrů. Povrch vypadá, jako by byl posypaný pískem.
Vlhkou strunu nezachrání žádné nastavení ve sliceru, musíte ji zbavit vody v sušičce filamentu nebo v horkovzdušné sušičce na ovoce s přesným termostatem. Abych vám ušetřil hledání, tady jsou osvědčené hodnoty, které pro své materiály Prusament uvádí přímo výrobce:
| Typ materiálu | Doporučená teplota sušení | Doba sušení | Riziko při překročení teploty |
|---|---|---|---|
| PLA | 45 °C | 6 hodin | Nad 50 °C struna měkne, závity na cívce se slepí k sobě a návin můžete vyhodit |
| PETG | 55 °C | 6 hodin | Při přehřátí nad 65 °C ztrácí kulatý profil a deformuje se plastová špulka |
Při sušení nikdy nespěchejte tím, že otočíte knoflíkem teploty doprava. Pokud překročíte doporučenou teplotu, materiál přímo na cívce změkne a jednotlivé závity se k sobě spečou. Extruder pak při tisku nedokáže přilepenou strunu odmotat, napne ji jako tětivu luku a tisk skončí prázdnými vrstvami ve vzduchu.
Kolísavý průměr filamentu, tolerance výroby a přechod na ověřené cívky
Slicer je v jádru jen hloupá kalkulačka. Počítá s tím, že struna má po celé délce 330 metrů na cívce naprosto přesných 1,75 mm. Běžná průmyslová tolerance průměru filamentu je ±0,05 mm. Už v tomto legálním rozptylu (od 1,70 do 1,80 mm) se skutečný objem podávaného plastu mění o více než pět procent. Pokud ale narazíte na levnou bezejmennou cívku, kde průměr lítá ještě víc nebo obsahuje nekvalitní příměsi, uvidíte na stěnách výtisku nepěkné vodorovné pruhy – tam, kde byla struna tenčí, chybí materiál; kde ztloustla nad 1,85 mm, tam se pro změnu zasekne v trubičce.
Když mám podezření na špatnou cívku, vezmu digitální posuvné měřítko (šupleru) a změřím strunu na pěti různých místech po metru, vždy ve dvou na sebe kolmých osách. Jakmile vidím, že je struna šišatá nebo pod 1,70 mm, přestávám ztrácet čas laděním tiskárny a nasazuji ověřený materiál. O tom, jak si vybrat spolehlivé struny a nespálit se, píšu v průvodci tiskovými strunami a jejich vlastnostmi.
Nemusíte přitom kupovat jen ty nejdražší cívky na trhu. Rozumnou cestou, jak ušetřit a mít přitom stabilní strunu, jsou bezcívková balení (tzv. refill), která nasadíte na vlastní rozebíratelnou špulku (MasterSpool). Například bílý 1kg refill PLA 3DFOX vychází v e-shopu 3D FOX na 299 Kč. Tuto částku berte jako ukázku některých 1kg refill variant, nikoliv jako cenu všech PLA na trhu nebo běžných návinu s plastovou cívkou; před nákupem si vždy zkontrolujte, zda rozměr návinu sedí na vaši prázdnou špulku.
Abrazivní filament a kompozity: Kdy přejít na větší průměr a tvrzenou trysku
Zvláštní kapitolou jsou filamenty s příměsemi – struny plněné dřevěným prachem (Woodfill), kovem, svítícím práškem nebo sekanými uhlíkovými a skelnými vlákny. Tyhle materiály vypadají na hotovém výtisku skvěle, ale v běžné 0,4mm trysce dělají paseku. Drobné pevné částice v tavenině necestují jednotlivě; v zúženém hrdle trysky vytvoří klenbu, zaseknou se o sebe a zničehonic ucpou průtok.
U kompozitních filamentů, jako je právě Woodfill, doporučuji jako prevenci ucpávání nasadit trysku o průměru alespoň 0,6 mm a nastavit výšku vrstvy na 0,2 mm nebo více. Širší otvor dovolí shlukům dřevěných vláken hladce proklouznout ven bez zadrhávání. Jak taková změna průměru trysky ovlivní pevnost a vzhled modelu, zjistíte v článku o výšce vrstvy a šířce extruze.
Pokud navíc sáhnete po filamentu s uhlíkovými vlákny (CF) nebo po svítícím PLA (Glow in the dark), obyčejnou mosaznou trysku rovnou nechte v šuplíku a namontujte tvrzenou trysku z kalené oceli nebo se špičkou z karbidu. Abrazivní vlákna fungují jako kulatý pilník – v mosazi během jediné cívky vybrousí z otvoru 0,4 mm šišatou díru o průměru 0,6 mm, tryska ztratí vnitřní tlak a váš průtok se úplně rozpadne.
Softwarové řešení: Kalibrace flow rate a limity ve sliceru
Násobič extruze v programech PrusaSlicer a Cura: Kdy a jak upravit průtok
Teprve ve chvíli, kdy máte čistou trysku, suchý filament a seřízený podavač, dává smysl sahat do softwaru. Každý plast se po vytlačení z trysky trochu jinak rozpíná a má jinou hustotu. K doladění slouží kalibrace flow rate (v programu Cura nazývaná Flow, v PrusaSliceru Násobič extruze neboli Extrusion Multiplier). Jak připomíná dokumentace ke kalibraci násobiče extruze, jde o pokročilý postup pro doladění konkrétního filamentu a u nové tiskárny není běžně nutný.
V PrusaSliceru je výchozí násobič extruze pro PLA nastavený na hodnotu 1, což odpovídá 100 % průtoku. Když toto číslo přepíšete například na 0,95, přikážete tiskárně vytlačovat 95 % původního objemu plastu. Pokud si nejste jistí, kde přesně tuto položku v menu hledat a jak si změnu uložit, podívejte se do mého průvodce moderními slicery a správou profilů.
Pro rychlou vizuální kalibraci vytiskněte malou testovací kostku na výchozí profil PLA s výškou vrstvy 0,20 mm. Po dotisknutí si pod ostrým světlem prohlédněte horní rovnou plochu. Viditelné mezery mezi jednotlivými linkami jsou jasným důvodem násobič zvýšit. Úpravy dělejte jemně po 1–2 % (tedy například z 1,00 na 1,02), dokud se horní vrstva nespojí do souvislého hladkého povrchu bez drsných přeplněných okrajů.
Kalibrace flow ratio v OrcaSlicer a Bambu Studio: Metoda YOLO a dvoufázový test
Pokud používáte OrcaSlicer nebo Bambu Studio, máte práci výrazně jednodušší, protože oba programy mají v horní liště zabudované automatické generátory kalibračních destiček. Než ale na cokoliv kliknete, vyberte v levém panelu správnou tiskárnu, průměr trysky a konkrétní filament. Test totiž nevychází z nuly, ale bere jako základ aktuální hodnotu Flow ratio z profilu právě zvolené struny.
V programu OrcaSlicer se postup liší podle toho, jakou verzi máte nainstalovanou. Jak vysvětluje oficiální wiki OrcaSliceru pro kalibraci průtoku, verze novější než 2.3.0 využívají rychlou metodu YOLO. Ta v jediném tisku vygeneruje 11 bloků s doporučeným krokem 0,01 a vyplní jejich vršek kruhovým vzorem Archimedean chords. Po dotisknutí jen přejedete bříškem prstu po destičkách, najdete tu nejhladší bez mezer a v tabulce rovnou přečtete, o kolik máte upravit svůj profil (například přičíst +0,02). Pro verze 2.3.0 a starší program používá vzor Monotonic Line a starší dvoufázovou metodu.
Právě tuto dvoufázovou metodu najdete i v programu Bambu Studio pod nabídkou manuální kalibrace průtoku. V prvním kroku (Pass 1 – hrubá kalibrace) vytisknete 9 destiček s velkými skoky od -20 do +20, vyberete nejhezčí povrch a přepočítáte základ. Ve druhém kroku (Pass 2 – jemná kalibrace) pak tiskárna vytiskne sadu s jemnými rozestupy od 0 do -9 kolem vaší nové hodnoty, čímž trefíte průtok na setinu přesně.
Maximální objemová rychlost: Jak odhalit rychlostní strop hotendu
Dnešní rychlé tiskárny dokážou hýbat hlavou tak zběsile, že narazí na fyzikální strop tavicího bloku. Říká se tomu maximální objemová rychlost (Max Volumetric Speed), udává se v krychlových milimetrech za sekundu (mm³/s) a určuje, kolik kubíků pevného plastu dokáže hotend za vteřinu reálně roztavit. Pokud po trysce chcete víc, střed struny zůstane tuhý, protitlak vystřelí nahoru a výsledkem je klikání extruderu, nedostatečná extruze při vysoké rychlosti v dlouhých rovinkách a mizerná soudržnost vrstev.
Mezi rychlostí pohybu hlavy a objemovým průtokem platí jednoduchý přímý vztah: vmax = Q / (h × w), kde Q je váš objemový limit v mm³/s, h je výška vrstvy a w šířka vytlačované linky. Když tedy při vrstvě 0,2 mm a šířce linky 0,4 mm nastavíte limit hotendu na 12 mm³/s, slicer vás nenechá jet rychleji než 150 mm/s, i kdybyste do kolonky rychlosti napsali třeba pět set.
Tahle hodnota závisí na materiálu, tiskárně, průměru trysky a sestavě extruderu. Nejjistější je změřit si ji přímo na stroji: v OrcaSliceru spusťte vestavěný test Max Volumetric Speed, který má výchozí rozsah 5–20 mm³/s s krokem 0,5 mm³/s. Tiskárna začne stavět vlnitý komínek a s každou výškou zrychluje. Změřte šuplerou výšku, kde povrch ztratil lesk a objevily se první díry ve stěně, přepočítejte ji na průtok a v profilu filamentu nastavte hodnotu konzervativně o pár kubíků níž, ať má hotend bezpečnou rezervu.
Rozhodovací strom pro rychlé odstranění podextruze v dílně
Krok za krokem: Od nejrychlejší kontroly po výměnu dílů bez zbytečných nákladů
Když přijdu k tiskárně a vidím řídké stěny, nerozebírám hned půlku stroje. Postupuji od věcí, které trvají minutu a nestojí ani korunu, až po hlubší zásahy. Tady je můj dílenský checklist, podle kterého najdete příčinu nejrychleji:
- Minutová kontrola okolí a cívky (0 Kč): Zkontrolujte, zda se cívka volně odvíjí a není na ní zamotaný uzel. Pokud tisknete PLA v boxu a v místnosti je teplo, otevřete dvířka. Poslechněte si trysku – pokud praská a syčí, dejte filament na 6 hodin sušit.
- Tříminutová kontrola podavače (0 Kč): Poslouchejte, zda nekliká extruder. Otevřete idler, vyfoukejte plastové piliny z ozubených kol a zkontrolujte, zda není přítlačný šroub příliš povolený, nebo naopak dotažený tak, že mačká strunu na ovál.
- Desetiminutové čištění dráhy (od 15 Kč): Pokud struna z trysky leze krouceně nebo tenkým čůrkem, prožeňte horké ústí čistící jehlou a následně udělejte dva až tři cold pully, dokud nevytáhnete čistý otisk vnitřního kužele trysky. Zkontrolujte také Z-offset u první vrstvy.
- Softwarové doladění a výměna (15–300 Kč): Pokud máte mechaniku v pořádku a zlobí jen nová šarže struny, zvedněte teplotu o 5–10 °C nebo udělejte v OrcaSliceru rychlý YOLO test průtoku. Když nic nepomůže a tryska má za sebou stovky hodin či abrazivní materiál, vyměňte ji za nový kompatibilní kus.
Kdy stačí úprava profilu ve sliceru a kdy musíte sáhnout do hardwaru
Na závěr si zapamatujte jedno železné pravidlo, které vám ušetří spoustu nervů: pokud vaše tiskárna s daným profilem ještě včera tiskla čisté, pevné modely a dnes zničehonic vynechává vrstvy, nikdy to neřešte zvedáním násobiče extruze ve sliceru. Software se přes noc sám od sebe nerozbil. Náhlá podextruze vždycky znamená fyzickou překážku – přicpanou trysku, navlhlý filament, zanesené podávací kolečko nebo povolený šroub.
Pokud v takové chvíli přepíšete průtok ve sliceru na 115 %, jenom přinutíte motor tlačit víc proti špuntu v trysce. Chvíli to možná bude maskovat mezery, ale o to dřív se struna v podavači obrousí úplně. Do nastavení průtoku a objemových limitů v programu sahejte výhradně tehdy, když ladíte novou značku filamentu, měníte průměr trysky nebo posouváte rychlostní limity zdravého, vyčištěného stroje.
Co zkontrolovat před nákupem dílů a materiálu:
- Před objednáním nové trysky si v dokumentaci své tiskárny ověřte přesný typ závitu, celkovou délku a konstrukci hotendu (např. standard V6 vs. integrované celokovové trysky).
- Při nákupu čistících jehel zvolte průměr odpovídající vaší trysce (nabízejí se v rozsahu 0,15–0,4 mm) a zkontrolujte v e-shopu aktuální skladovou dostupnost i cenu.
- Pokud berete ekonomická bezcívková balení filamentu (refill), ověřte si předem aktuální cenu a kompatibilitu vnitřního průměru návinu s vaší rozebíratelnou cívkou.