
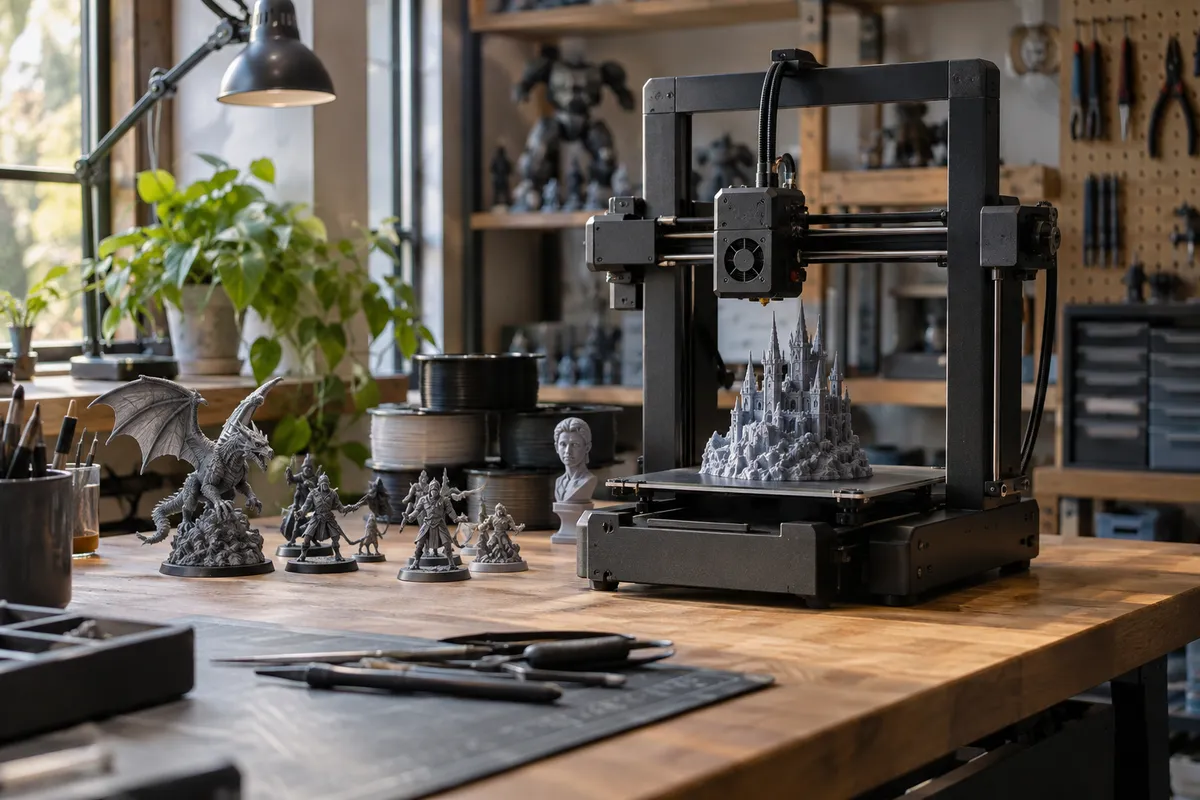
Když jsem před lety vytáhl z krabice svou první tiskárnu a zkusil vytisknout trup železničního vagonu, vypadal spíš jako schodiště než hladký model. Pro modeláře je 3d tisk pro modelare obrovským posunem, ale zároveň pastí na peníze, pokud sáhnete po nevhodném stroji nebo špatné struně. Není nic otravnějšího než strávit deset hodin tiskem kabiny náklaďáku v měřítku 1:35 a pak zjistit, že nýty na pancíři splynuly do jednolité boule.
Modelářský svět má úplně jiné nároky než běžné kutilské tisknutí krabiček na elektroniku nebo držáků na nářadí. Tady rozhodují desetiny milimetru, čistota ostrých hran a to, kolik času strávíte broušením a tmelením před nanesením základové barvy. V tomto srovnání se podíváme na desítku strojů i prověřené materiály z mé praxe, abyste přesně věděli, do čeho má smysl investovat peníze a co vás naopak bude v dílně jen zbytečně štvát.
Kritéria výběru a metodika: Jak jsem srovnával techniku pro 3D tisk pro modeláře
Základní požadavky na modelářský tisk a metodika hodnocení
Modelářský stůl neodpouští chyby. Zatímco u funkčního dílu tolerujete znatelný rastr jednotlivých vrstev, u busty v měřítku 1:10 nebo podvozku lokomotivy velikosti H0 je takový výsledek nepoužitelný. Mým hlavním kritériem proto byla schopnost tiskárny vykreslit reliéf o rozměrech pod 0,5 mm bez slévání plastu a udržet geometrickou přesnost lícovaných spojů, kde čep musí zapadnout do otvoru bez pilování.
Druhým klíčovým měřítkem je stabilita mechaniky při jemných krocích motorů. Jakmile lehký rám kmitá, na povrchu tenkých stěn se okamžitě objeví nevzhledné vlnky (ghosting), které pod nástřikem primeru vyskočí s brutální viditelností. Třetím bodem je dostupnost a snadnost výměny jemných trysek pod 0,4 mm u strunových tiskáren a rozlišení expozice u tiskáren na pryskyřici. Poslední podmínkou je celková časová a chemická náročnost obsluhy, protože ne každý chce mít v obýváku nádoby s alkoholem a výpary.
Jak jsem srovnával: Parametry přesnosti, mechaniky a provozu
Všechny stroje jsem prohnal sadou identických testů. Základem byl kalibrační model převisů (overhang test) v rozsahu od 45° do 75°, kde se okamžitě ukáže účinnost ofuku trysky. Pokud chlazení nestíhá, roztavený materiál se v ostrých úhlech propadá a z jemných detailů vznikají nevzhledné kapky. Zvláštní pozornost jsem věnoval tomu, jak si tiskárny poradí s převisem 75° bez použití podpor, což vyžaduje opravdu precizní usměrnění proudu vzduchu přímo pod špičku trysky.
Dále jsem měřil lícování přesných spojů na zkušebních kostkách s tolerancí 0,15 mm a sledoval chování první vrstvy. Tenzometrická nebo optická automatická kalibrace první vrstvy je pro mě zásadní, protože jakákoliv nepřesnost vytvoří na spodní straně figurky takzvanou sloní nohu – nechtěné rozšíření okraje, které pak musíte pracně seškrabávat skalpelem. Nastavení převisů a geometrie jsem ověřoval v souladu s doporučeními v návodu Prusa Knowledge Base pro navrhování modelů.
Při testování rozměrové přesnosti pro stavebnice vždy nejprve vytiskněte zkušební kalibrační kříž o známém rozměru. Změřte jej posuvným měřítkem až po úplném vychladnutí podložky, protože smrštění materiálu při chladnutí snadno posune lícování čepů o desetinu milimetru.
Resin i FDM modely: Porovnání technologií z pohledu detailů a náročnosti
Rozlišení XY a výška vrstvy Z u fotopolymerů versus tavených strun
Otázka, zda zvolit resin i fdm modely, stojí na fyzikálních principech obou metod. Klasická tavená struna (FDM) vytlačuje roztavený termoplast skrz kruhový otvor trysky o průměru 0,2 až 0,4 mm. Z toho plyne jasný limit: v horizontální rovině XY zkrátka neuděláte detail užší, než je reálná šířka vytlačované linky. Naopak resinový tisk versus FDM pracuje s tekutou pryskyřicí vytvrzovanou světlem přes monochromatický LCD displej, kde velikost pixelu v rovině XY dosahuje například u panelu s rozlišením 12K hodnoty pouhých 19 × 24 µm.
Ve vertikální ose Z je rozdíl podobně propastný. Zatímco u FDM se rozumné minimum pohybuje kolem 0,08 až 0,10 mm na vrstvu, resinová tiskárna běžně pracuje s výškou vrstvy 0,02 až 0,05 mm. Výsledkem je hladkost povrchu a viditelnost vrstev, která u pryskyřice zcela stírá přechody – po nanesení surfaceru a barvy vypadá figurka jako odlitá z lisovací formy. U FDM navíc narážíte na anizotropii: výtisk má v tahu podél osy Z výrazně nižší pevnost a rád praská v místech spojení vrstev, což detailně popisuji v článku o tom, jak orientace výtisku ovlivňuje lomovou pevnost.
| Technologický parametr | FDM (tavená struna, tryska 0,4 mm) | FDM (detailní tryska 0,2 mm) | MSLA (fotopolymer, 12K LCD) |
|---|---|---|---|
| Horizontální rozlišení XY | cca 0,40 až 0,45 mm | cca 0,20 až 0,22 mm | 19 × 24 µm |
| Minimální výška vrstvy Z | 0,10 mm (doporučené minimum) | 0,05 až 0,08 mm | 0,01 až 0,05 mm |
| Mechanická soudržnost | Anizotropní (slabší vazba mezi vrstvami) | Anizotropní (křehké tenké stěny) | Homogenní vytvrzený blok |
| Nutný post-processing | Mechanické odstranění podpor, broušení | Opatrné odlamování mikropodpor | Mytí v rozpouštědle, UV vytvrzení |
Pracovní postup s pryskyřicí: Bezpečnost, větrání a dodatečné vytvrzování
Ačkoliv resin nabízí fascinující jemné detaily, jeho provoz v běžném bytě není žádná legrace a vyžaduje přísnou disciplínu. Tekuté pryskyřice jsou chemické látky, které při kontaktu dráždí pokožku a uvolňují těkavé organické látky (VOC). Provozovat takový stroj v ložnici nebo nevětraném obýváku je holý nerozum. Do dílny patří stabilní přísun čerstvého vzduchu a na ruce vždy nitrilové rukavice, protože běžné latexové fotopolymer snadno propustí.
Práce nekončí dokončením tisku na podložce. Následuje dvoustupňový proces: mytí a UV vytvrzení resinového výtisku. Model musíte důkladně vyprat v isopropylalkoholu (IPA), abyste smyli zbytky nevytvrzené tekutiny ze spár a záhybů, a následně ho nechat dozrát ve stanici s UV diodami. Znečištěný alkohol ani zbytky pryskyřice se nesmí vylévat do domovního odpadu ani do kanalizace. Použitý alkohol je nutné nechat na slunci vyvločkovat a likvidovat v souladu s bezpečnostními listy podle pravidel popsaných v pokynech k likvidaci pryskyřic Formlabs a jejich obecném bezpečnostním přehledu pro SLA pracoviště.
Nikdy neomývejte nevytvrzené výtisky pod tekoucí vodou do dřezu. Tekuté pryskyřice jsou vysoce toxické pro vodní organismy a představují nebezpečný odpad, který patří výhradně do sběrného dvora.
Výběr tiskárny na modely: Srovnávací přehled strojů a materiálů
Velká srovnávací tabulka tiskáren a materiálů z redakčního registru
Následující tabulka shrnuje klíčové parametry prověřených tiskáren a materiálů, které prošly mým redakčním hodnocením. Pro modelářské využití jsem vybral zástupce jemného resinu, uzavřených komor i kompaktních FDM mašin. Ceny uvádím jako orientační maloobchodní částky z českých obchodů k době přípravy přehledu.
| Model a materiál | Typ zařízení / technologie | Klíčové parametry | Cena od | Hlavní výhoda pro modeláře | Hlavní limit a nevýhoda |
|---|---|---|---|---|---|
| Elegoo Saturn 4 Ultra | Resinová 3D tiskárna (MSLA) | 218,88 × 122,88 × 220 mm, LCD 12K, XY 19 × 24 µm | 7 772 Kč | Mikroskopické vykreslení drobných detailů a rychlý tisk s Tilt Release | Chemická náročnost, nutnost mytí v IPA a toxické výpary |
| Original Prusa MK4S | 3D tiskárna FDM (otevřená) | 250 × 210 × 220 mm, tryska do 290 °C, podložka do 120 °C | 15 291 Kč | Všesměrové 360° chlazení pro převisy až 75° a spolehlivá první vrstva | Vyšší pořizovací cena na otevřenou kinematiku bedslinger |
| Bambu Lab A1 mini | 3D tiskárna FDM (otevřená) | 180 × 180 × 180 mm, tryska do 300 °C, podložka do 80 °C | 4 667 Kč | Rychlá výměna trysek za 0,2 mm a vynikající kompenzace vibrací | Limit podložky 80 °C omezuje materiály na PLA, PETG a TPU |
| Bambu Lab A1 | 3D tiskárna FDM (otevřená) | 256 × 256 × 256 mm, tryska do 300 °C, podložka do 100 °C | 7 290 Kč | Automatická kalibrace rezonancí, standardně tryska 0,4 mm s volbou 0,2 mm | Velká půdorysná stopa kvůli předozadnímu pohybu stolu |
| Bambu Lab P1S | 3D tiskárna FDM (uzavřená) | CoreXY, 256 × 256 × 250 mm, tryska 300 °C, podložka 100 °C | 9 362 Kč | Uzavřený box pro stabilní teplotu při tisku dílů z ABS a ASA | Komplikovanější přístup k trysce při časté výměně za detailní 0,2 mm |
| Original Prusa MINI+ | 3D tiskárna FDM (otevřená) | 180 × 180 × 180 mm, tryska do 280 °C, podložka do 100 °C | 11 490 Kč | Osvědčený stabilní software, kompaktní rozměry a tichý chod | Bowdenový extruder s delší retrakcí náchylnější na jemná vlákna |
| Creality K1C | 3D tiskárna FDM (uzavřená) | CoreXY, 220 × 220 × 250 mm, tryska 300 °C, podložka 100 °C | 8 999 Kč | Tryska Unicorn z tvrzené oceli zvládá plněné a abrazivní kompozity | Hlučnější chlazení a tovární profily vyžadující ruční poladění |
| Flashforge Adventurer 5M Pro | 3D tiskárna FDM (uzavřená) | CoreXY, 220 × 220 × 220 mm, v balení trysky 0,4 i 0,6 mm | 8 480 Kč | Dvojitá filtrace vzduchu s uhlíkem a HEPA pro provoz v místnosti | Proprietární trysky a slicer orientovaný spíše na rychlost |
| Anycubic Kobra 3 | 3D tiskárna FDM (otevřená) | 250 × 250 × 260 mm, tryska do 300 °C, podložka do 110 °C | 9 490 Kč | Dostupný vícemateriálový systém a slušný tiskový objem | Těžký stůl v ose Y omezuje ostrost hran při vysokém zrychlení |
| Creality Ender-3 V3 KE | 3D tiskárna FDM (otevřená) | 220 × 220 × 240 mm, tryska do 300 °C, podložka do 100 °C | 4 987 Kč | Lineární kolejnice na ose X a rychlý systém Klipper za nízkou cenu | Nutnost častější mechanické kontroly dotažení šroubů a řemenů |
| Prusament PLA | Filament PLA | Průměr 1,75 mm, tolerance ±0,02 mm, tryska 210 ± 10 °C | 702 Kč | Přísná tolerance průměru minimalizuje vodorovné pruhy na stěnách | Nízká teplotní odolnost, měkne při teplotách nad 55 °C |
| Prusament PETG | Filament PETG | Průměr 1,75 mm, tolerance ±0,02 mm, tryska 250 ± 10 °C | 749 Kč | Vysoká houževnatost a pružnost pro namáhané klouby a šasi modelů | Sklon k tvorbě jemných pavučin (stringing) v drobných mezerách |
Profily hodnocených zařízení z modelářské praxe
Pokud stavíte měřítkové modely letadel, bojové techniky v měřítku 1:72 nebo wargamingové figurky o velikosti 28 mm, Elegoo Saturn 4 Ultra je bez debat samostatná liga. S LCD obrazovkou s rozlišením 11 520 × 5 120 pixelů dokáže vytisknout záhyby uniforem, popruhy zbraní i nýty o velikosti špendlíkové hlavičky s neuvěřitelnou ostrostí. Výrobce u něj uvádí tiskovou rychlost až 150 mm/h díky technologii výklopné vaničky (Tilt Release), která šetří mechanické namáhání tenkých dílů při odtrhávání od fólie.
Pro ty, kdo hledají čistý provoz bez chemie, je králem detailního FDM tisku Original Prusa MK4S. Její nově navržené 360° chlazení umožňuje čistý tisk převisů až do 75° bez podpor, což je u členitých modelů obrovská výhoda. Tenzometrická sonda navíc zajistí bezchybné usazení první vrstvy bez manuálního ladění. Pokud se vám ale nechce utrácet přes patnáct tisíc, Bambu Lab A1 mini za zlomek této ceny představuje skvělý vstupní bod – pokud k ní dokoupíte trysku o průměru 0,2 mm, zvládá miniatury s překvapivou elegancí, byť s limitem plochy 180 × 180 × 180 mm.
Když potřebujete stavět funkční RC modely nebo velké terény na kolejiště, oceníte uzavřenou komoru. Bambu Lab P1S nebo Creality K1C chrání výtisk před průvanem, což je nutnost pro technické materiály náchylné na kroucení. Pokud vás lákají vícebarevné terény, Anycubic Kobra 3 nabízí velkorysý prostor 250 × 250 × 260 mm za rozumné peníze. A pro úplné začátečníky s napnutým rozpočtem je tu Creality Ender-3 V3 KE, kde za necelých pět tisíc dostanete moderní systém s lineárním vedením, i když za cenu toho, že si mechaniku musíte sami pečlivě hlídat.
Nastavení FDM pro tisk figurek a detailů: Trysky, vrstvy a podpěry
Volba průměru trysky a variabilní výška vrstvy v moderním sliceru
Většina tiskáren přichází z výroby osazená tryskou o průměru 0,4 mm. Pro tisk krabiček je to ideální kompromis, ale pro tisk figurek a detailu je čtyřicítka zbytečně hrubá. Přechod na trysku o průměru 0,2 mm zúží vytlačovanou linku na zhruba 0,22 mm. Najednou se vám na modelech vykreslí prsty rukou, tenké antény i ostré hrany, které by slicer při šířce 0,45 mm úplně vynechal, protože by se do daného místa zkrátka nevešel. Rozdíly v nastavení extruze podrobněji rozebírám v článku o výšce vrstvy a šířce extruze.
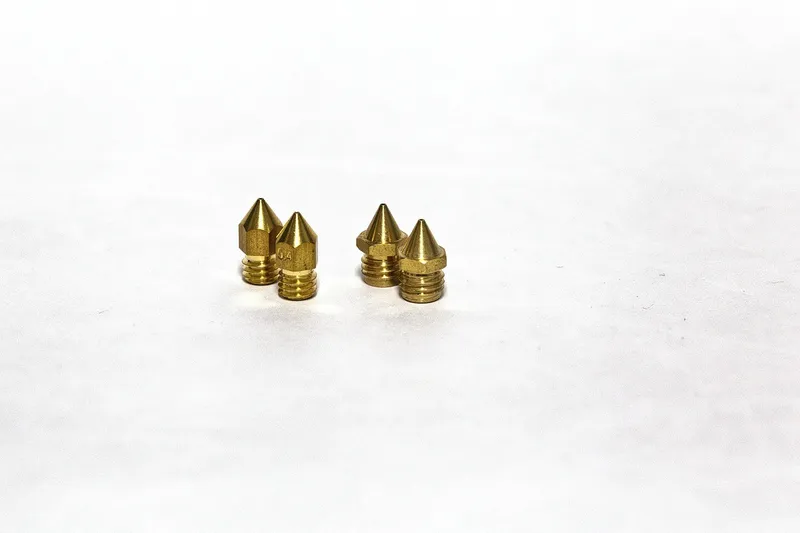
Druhou zbraní je variabilní výška vrstvy, kterou dnes běžně podporují moderní programy jako PrusaSlicer nebo Bambu Studio. Místo abyste tiskli celý model pomalu na 0,08 mm, necháte slicer přizpůsobit vrstvy geometrii. Na svislém podstavci figurky tiskne na 0,16 mm, ale jakmile narazí na oblou helmu, ramena nebo tvář, automaticky vrstvu zjemní až na 0,08 mm, jak vysvětluje oficiální manuál funkce Variable layer height v PrusaSliceru. Při standardní trysce 0,4 mm doporučuji nejít pod 0,10 mm, protože další snižování už nepřináší znatelný vizuální rozdíl, ale dramaticky prodlužuje tiskový čas, což potvrzuje i dokumentace Prusa Knowledge Base pro vrstvy a perimetry.
Při přechodu na trysku 0,2 mm nezapomeňte ve sliceru snížit rychlost tisku stěn zhruba na polovinu a mírně zvýšit teplotu trysky o 5 °C. Úzký kanál klade tavenině výrazně vyšší odpor a rychlý posuv by vedl k podextruzi.
Správná orientace modelu a eliminace vad na převisech
Největší chybou začátečníků je položit figurku na podložku vzpřímeně na chodidla. V takové poloze vznikají nejhorší schody přímo na temeni hlavy, nose a ramenou, kde se vrstvy slévají do nevzhledných kruhů. Když model nakloníte dozadu pod úhlem přibližně 30° až 45°, vrstvy protnou detaily obličeje šikmo a přechody budou pro lidské oko mnohem méně rušivé. Tento trik zachrání spoustu práce při začišťování obličejových partií.
Druhou nutností je přechod na organické nebo stromové podpěry (organic supports). Na rozdíl od starých mřížkových struktur se stromové větve dotýkají povrchu modelu pouze v malých bodech o průměru kolem 0,6 až 0,8 mm. Tyto body po vychladnutí jednoduše odlomíte prsty nebo odštípnete modelářskými kleštěmi, aniž byste na povrchu vytrhli kus plastu. Jak správně vyvážit parametry a nepoškodit model, popisuji v samostatném srovnání pro klasické versus stromové podpěry.
Materiály pro modelářskou praxi a specifika nákupu v Česku
PLA a PETG ve srovnání: Vlastnosti strun a přesnost tisku
Pro statické modely, diorámy a figurky zůstává absolutním standardem PLA. Má minimální tepelnou roztažnost, při chladnutí se nekroutí, drží ostré přechody hran a dá se bez potíží tmelit i brousit pod vodou. Jeho jedinou zásadní slabinou je nízká teplotní odolnost – výtisk z PLA začíná měknout už kolem 55 °C, takže pokud necháte model v létě za oknem auta, spolehlivě se vám zdeformuje. Další podrobnosti o vlastnostech polymerů najdete v mém srovnání PLA, PETG a technických plastů.
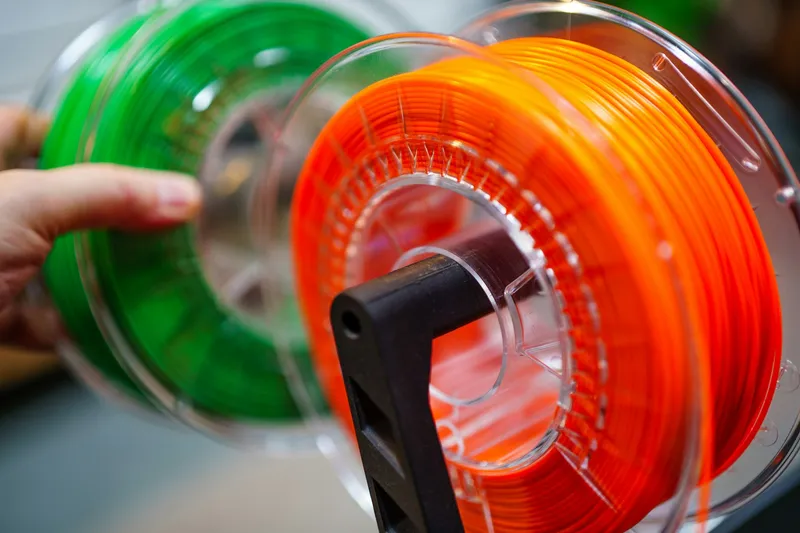
PETG je materiál houževnatý, pružný a snese teploty kolem 75 až 80 °C. Je perfektní pro funkční šasi modelů aut na dálkové ovládání, páky kormidel nebo držáky motorů. Pro jemné měřítkové modely ho ale příliš nedoporučuji. Má tendenci tvořit mikroskopické pavučinky (stringing) v mezerách mezi díly a hůře se brousí na sucho, protože plast se třením rychle taví a zanáší smirkový papír. U obou materiálů je základem přesný průměr struny – český Prusament s garantovanou tolerancí ±0,02 mm odvádí výbornou práci, protože stabilní tok materiálu zabrání vzniku pruhů na stěnách.
| Modelářská vlastnost | Filament PLA (např. Prusament PLA) | Filament PETG (např. Prusament PETG) |
|---|---|---|
| Vykreslení ostrých hran | Vynikající, minimální přelévání | Střední, sklon k zaoblování rohů |
| Tvorba vláken (stringing) | Minimální při správném zchlazení | Vyšší, vyžaduje přesné retrakce |
| Brousitelnost a tmelení | Velmi dobrá (za sucha i pod vodou) | Horší, plast se třením zahřívá a lepí |
| Mechanická rázová odolnost | Nižší, při nárazu praská | Vysoká, absorbuje nárazy v tahu |
| Teplotní limit výtisku | cca 55 °C | cca 75 až 80 °C |
Specifika nákupu tiskáren a materiálů pro české modeláře
Český trh má velkou výhodu v zázemí domácích výrobců i silných e-shopů. U tiskáren Prusa oceníte okamžitou dostupnost jakýchkoliv náhradních dílů, od topných tělísek po tiskové pláty, které dorazí do druhého dne. U strojů Bambu Lab nebo Creality je situace v tuzemsku rovněž velmi dobrá, ale vždy si předem ověřte, zda prodejce drží skladem jemné trysky 0,2 mm. Pokud totiž trysku ucpete a nemáte po ruce náhradní, čekání na dodávku ze zahraničí vám spolehlivě zastaví práci na rozdělané diorámě.
Co se týče cen tiskáren a filamentů, částky se na českém trhu průběžně hýbou podle měnového kurzu a dostupnosti. Zatímco kvalitní cívku PLA pořídíte v rozmezí 600 až 750 Kč, u pryskyřic musíte k ceně litru resinu (obvykle 700 až 1 200 Kč) připočíst náklady na litry isopropylalkoholu, jednorázové utěrky a filtraci. Podrobnější přehled strojů a jejich zařazení nabízím v přehledu prověřených FDM tiskáren pro dílnu.
Závěrečný výběr podle scénářů: Která sestava vyhoví vašim cílům
Doporučení pro stolní miniatury, měřítkové modely a začátečníky
Pokud je vaším hlavním cílem tisk stolních miniatur na wargaming, sběratelských bust nebo detailních interiérů letadel v měřítku 1:72, sáhněte po Elegoo Saturn 4 Ultra. FDM technologie se hladkosti a mikroskopickým nýtům z resinu zkrátka nevyrovná, i kdybyste tiskli tou nejjemnější tryskou světa. Musíte však mít pro resin vyhrazený kout v dílně, garáži nebo technické místnosti s oknem.
Pro modeláře, kteří chtějí tisknout budovy pro modelovou železnici, terény pro deskovky, figurky pro radost a zároveň se vyhnout jakékoliv chemii v bytě, je ideální volbou Bambu Lab A1 mini s přikoupenou tryskou 0,2 mm. Za cenu pod pět tisíc korun odvede neuvěřitelnou práci bez zdlouhavého ladění. Pokud k tomu plánujete tisknout funkční díly na RC modely z technických plastů, raději zvolte uzavřenou Bambu Lab P1S nebo Creality K1C. A jestli vyžadujete robustní pracovní stroj s otevřeným softwarem a špičkovým ofukem převisů, Original Prusa MK4S je jistota, která vám bude spolehlivě sloužit řadu let.
Finální zhodnocení celkových nákladů a efektivity provozu
Při plánování investice nepočítejte jen samotnou cenu tiskárny. U resinového tisku zaplatíte dalších přibližně tři až čtyři tisíce korun za mycí a vytvrzovací stanici (Wash & Cure), kanystr s čistým IPA a balíky nitrilových rukavic. Naopak u FDM tiskárny vyndáte stroj z krabice, zavedete špulku Prusamentu PLA za sedm stovek a tisknete rovnou na sucho bez nutnosti prát díly v chemii.
Z vlastní zkušenosti doporučuji začít s FDM technologií, pokud s 3D tiskem začínáte a nemáte k dispozici dobře větranou dílnu. Pokud vás však táhnou výhradně jemné měřítkové detaily a miniatury, investici do resinu a ochranných pomůcek se nevyhnete – výsledek vám to ale na modelářském stole stonásobně vrátí.
Co zkontrolovat před nákupem:
- Ověřte si aktuální maloobchodní cenu a skladovou dostupnost vybraného stroje u českého prodejce v den nákupu.
- Zkontrolujte průměr trysky dodávané v základním balení a rovnou do košíku přidejte detailní trysku 0,2 mm.
- Přeměřte rozměry vašeho největšího plánovaného modelu a ověřte, zda se vejde do tiskového objemu po natočení o 45°.
- U resinové tiskárny ověřte možnost bezpečného větrání v místnosti a dostupnost isopropylalkoholu na čištění.