
Když na krabici od tiskárny vidím nápis 600 mm/s, beru to s rezervou. Skutečný čas tisku totiž neurčuje jen marketingové číslo, ale fyzika: hmotnost pohyblivých os, tuhost rámu, objemový průtok hotendu a teplotní stabilita komory. Při rozhodování v souboji CoreXY vs bedslinger jde hlavně o to, jestli vaše tiskárna hýbe celým rozehřátým stolem s narůstajícím výtiskem, nebo jen lehkou tiskovou hlavou nahoře v rámu.
V dílně mi vrčí obě koncepce a každá má své jasné limity. Otevřený stůl jezdící tam a zpět si snadno opravíte za pár minut šroubovákem, ale u vysokých tenkých dílů musíte brzdit, jinak model shodí tryska. Uzavřená krabice zvládne prudké změny směru i technické plasty citlivé na průvan, zato výměna jednoho dlouhého řemene vás donutí rozebrat půlku krytování.
Základní principy kinematiky: Jak se liší kartézská a CoreXY tiskárna
Kartézská i3 konstrukce a bedslinger v praxi
Klasická kartézská i3 konstrukce rozděluje pohyb čistě mezi jednotlivé osy bez složitého křížení řemenů. Tisková hlava jezdí do stran v ose X, celý příčný portál pomalu stoupá vzhůru v ose Z a vyhřívaná podložka kmitá vpřed a vzad v ose Y. Právě kvůli tomuto zběsilému házení stolem se těmto strojům vžilo označení bedslinger a pohyblivá tisková podložka je jejich největší slabinou při rychlém tisku.
U modelu Creality Ender-3 V3 KE tahá motor osy Y pomocí řemene podložku o rozměru 235 × 235 mm po lineárním vedení s kluzným blokem. Samotný kovový stůl s topením a magnetickým plátem něco váží, a s každou další vrstvou na něj přibývá hmotnost tiskové podložky a výtisku. Čím těžší model tisknete, tím větší setrvačnost musí krokový motor při každé změně směru přetlačit.
- Creality Ender-3 V3 KE: tiskový objem 220 × 220 × 240 mm, typická rychlost tisku 300 mm/s (maximální 500 mm/s) a akcelerace až 8 000 mm/s².
- Original Prusa MK4S: osvědčená otevřená i3 koncepce, která vychází na 15 291 Kč jako stavebnice a 19 192 Kč jako sestavený stroj.
Pokud zvažujete právě českou klasiku s pohyblivým stolem, podívejte se na naši recenzi Original Prusa MK4S, kde rozebíráme její chování v běžném provozu.
Kinematika CoreXY a pohyb tiskové hlavy v rovině XY
Oproti tomu kinematika CoreXY nechává těžkou podložku v klidu – stůl se pouze pomalu posouvá po vrstvách v ose Z. Například u Prusa CORE One+ pohánějí dva pevně uložené motory na rámu soustavu dlouhých řemenů, které pohybují lehkou tiskovou hlavou v celé rovině XY. Jde o řešení konkrétního modelu, takže přesné chování vždy závisí na tom, jak poctivě výrobce navrhl rám a kladky.
Protože v rovině XY kmitá jen pohyblivá tisková hlava s hotendem a extruderem, setrvačnost pohyblivých částí je výrazně nižší a hlavně se během tisku nemění. Ať máte na podložce malou figurku nebo dvoukilový přípravek do dílny, motory XY stále přemáhají jen váhu samotné hlavy. To dovoluje držet vysoké tempo od první vrstvy až pod strop komory.
Druhou obrovskou výhodu poznáte hned na pracovním stole. Zatímco bedslinger potřebuje před sebou i za sebou spoustu volného místa, aby podložka při plném výjezdu v ose Y nenarážela do zdi nebo neshazovala nářadí ze stolu, skříňová CoreXY si vystačí se svým pevným půdorysem. Do kompaktní kostky tak dostanete slušný tiskový objem: Bambu Lab P1S nabízí 256 × 256 × 256 mm a Prusa CORE One+ poskytuje prostor 250 × 220 × 270 mm.
Zvláštní kategorie: Proč CoreXZ není CoreXY
Při výběru se nenechte nachytat na podobně znějící zkratky v reklamních letácích, protože CoreXZ není CoreXY. Typickým příkladem této konstrukce je Creality Ender-3 V3, u níž výrobce uvádí typickou rychlost tisku 300 mm/s a maximální rychlost 600 mm/s. Na první pohled vypadá moderně a nemá klasické trapézové šrouby v ose Z, ale princip pohybu výtisku zůstává starý.
U systému CoreXZ totiž dlouhé řemeny a pevné motory v základně propojují osu X (pohyb hlavy do stran) a osu Z (zdvih celého příčníku nahoru a dolů). Portál je díky tomu lehčí a stoupá velmi svižně, jenže tisková podložka pořád jezdí dopředu a dozadu v ose Y. Z pohledu fyziky, kmitání stolu a setrvačnosti těžkého modelu jde tedy stále o čistokrevný bedslinger, nikoliv o náhradu za CoreXY.
Tuhost rámu, setrvačnost a limity pro rychlý 3D tisk
Stabilita rámu 3D tiskárny a chování při vysokých akceleracích
Aby měla rychlá konstrukce pro 3D tisk vůbec smysl, musí tiskárna zvládat především prudké zrychlení v mm/s². Samotná maximální rychlost se totiž na malých dílech ani nestihne projevit, protože hlava neustále brzdí do zatáček a znovu se rozjíždí. Výrobci uvádějí u Ender-3 V3 KE maximální akceleraci 8 000 mm/s² a u Bambu Lab P1S dokonce 20 000 mm/s²; berte to ale jako papírová maxima různých modelů pro přejezdy naprázdno, nikoliv jako srovnávací test za stejných podmínek při tisku viditelných stěn.
Při takových rázech rozhoduje stabilita rámu 3D tiskárny. Uzavřená krychle CoreXY má obrovskou statickou výhodu: svislé sloupky jsou nahoře i dole svázané do pevného kvádru, který se při prudkém trhnutí hlavy nekroutí. Naproti tomu otevřený rám tvaru obráceného T u běžného bedslingeru drží horní příčku jen na dvou svislých profilech přišroubovaných k základně, které při rychlých kmitách fungují jako ladička.
Pozor na kolmost portálu u otevřených rámů: U levných konstrukcí tvaru T nemusí svírat svislý portál se základnou přesný pravý úhel. Pro Ender-3 V3 KE dokonce existuje speciální servisní postup řešící nekolmost portálu vůči základně (Non-verticality between Gantry and Base). Před prvním rychlým tiskem vždy přiložte k rámu kovový úhelník a zkontrolujte dotažení spodních šroubů.
Vedení os a mechanické komponenty: Lineární vedení vs. řemeny
Tuhost a stabilita rámu je jen polovina úspěchu, druhou tvoří lineární vedení a přesný přenos síly z motorů. U bedslingeru jsou řemeny krátké a každá osa má svůj vlastní samostatný okruh: když trochu povolí řemen na ose X, osa Y si dál jezdí rovně. Seřízení zvládnete za minutu otočením jednoho napínacího šroubu na konci profilu.
U CoreXY je ale dráha řemenů mnohem delší, vede přes řadu vodicích kladek a oba řemeny spolupracují na každém pohybu hlavy. Pokud nejsou řemeny a jejich napnutí v naprosté rovnováze, jeden motor přetahuje druhý a celý příčník osy X se v rámu zkříží (vznikne tzv. gantry skew). Výsledkem pak nejsou čtvercové díly, ale mírné kosodélníky, u kterých na sebe při montáži nesedí díry pro šrouby.
Naštěstí už dnes nemusíte brnkat do řemenů jen tak od ucha. Například u Prusa CORE One+ se kolmost portálu nejprve srovná přes průvodce Square Gantry Wizard a následně se napnutí ladí pomocí akustického nástroje Belt Tuner nebo stroboskopického podsvícení v manuálu pro napínání řemenů Prusa. Horní řemen se u tohoto stroje ladí na rezonanční frekvenci přibližně 98 Hz a spodní na 90 Hz, teprve pak drží příčník přesný pravý úhel.
Kvalita povrchu při vysoké dynamice: Vibrace, rezonance a artefakty
Vznik artefaktů: Ghosting, ringing a výšková nestabilita modelu
Když hlava nebo těžký stůl v plné rychlosti prudce zabočí, celá mechanika se na zlomek sekundy rozkmitá. Tyto zbytkové vibrace a ringing se okamžitě propíšou do čerstvě položeného plastu jako drobné vlnky za ostrými rohy nebo kolem otvorů. Pokud vidíte tyto duplicitní obrysy, řešíte typický ghosting a artefakty na stěnách, které kazí vzhled jinak přesného dílu (podrobněji se jim věnuje naše systematická diagnostika vad 3D tisku).
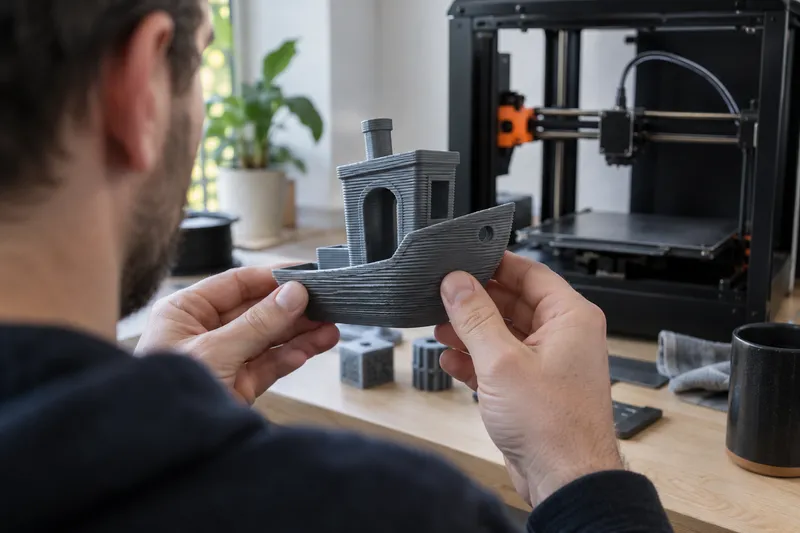
Zatímco na nízké krabičce si obě koncepce poradí se ctí, u vysokých a štíhlých objektů naráží bedslinger na čistou mechaniku. Jak tisk stoupá do výšky 150 nebo 200 mm, tryska klade odpor na dlouhé páce vysoko nad podložkou, zatímco stůl pod modelem zběsile cuká tam a zpět. Kvalita povrchu při vysokém zrychlení pak v horních patrech viditelně degraduje – objevují se nerovné vrstvy a v horším případě tryska rozkývaný výtisk utrhne ze stolu.
Neexistuje přitom žádná univerzální tabulková hranice v gramech nebo milimetrech, od které by bedslinger automaticky tiskl hůř než CoreXY. Vždy záleží na poměru výšky modelu k ploše jeho základny, přilnavosti první vrstvy a nastavené akceleraci.
Tip pro vysoké díly na bedslingeru: Když na tiskárně s pohyblivým stolem tisknete vysoký a úzký díl (třeba bočnici krytu nebo stínidlo), otočte ho ve sliceru tak, aby jeho delší strana mířila rovnoběžně s osou Y. Výtisk se pak při kmitání stolu opírá o svou nejdelší základnu a nekýve se do stran.
Softwarová kompenzace: Input Shaper a rezonanční filtry
Dnešní rychlé tiskárny už nebojují s kmitáním jen hrubou vahou železa, ale zapojují do hry chytré algoritmy. Input Shaper a kompenzace rezonancí fungují tak, že si tiskárna pomocí akcelerometru změří vlastní rezonanční frekvenci a následně do krokových motorů posílá mírně upravené pulzy, které vznikající vlnu vyruší. Tuto funkci používá jak Prusa CORE One+, tak moderní bedslingery, nejde tedy o výsadu jediné konstrukce.
Háček je v tom, že většina běžných tiskáren měří rezonance v otevřené smyčce – tedy před tiskem se zahřátou, ale prázdnou podložkou. U CoreXY to funguje spolehlivě po celou dobu tisku, protože v osách X a Y jezdí pořád ta samá tisková hlava se stejnou hmotností. U bedslingeru ale na stůl v ose Y postupně přibývá natavený filament.
Když na pohyblivý stůl položíte půl kila plastu, jeho skutečná rezonanční frekvence klesne oproti hodnotě, kterou si Input Shaper uložil do paměti při kalibraci prázdného plechu. Filtr pak u těžkých výtisků netrefuje rezonanci úplně přesně a na povrchu se znovu může objevit jemné vlnění.
| Parametr kompenzace vibrací | Kinematika CoreXY | Kartézský bedslinger (i3 / CoreXZ) |
|---|---|---|
| Hmotnost pohyblivých částí v XY | Konstantní (pouze tisková hlava) | Proměnlivá v ose Y (stůl + rostoucí výtisk) |
| Stabilita rezonanční frekvence během tisku | Stejná od první do poslední vrstvy | Posouvá se s přibývající váhou modelu na stole |
| Riziko rozkmitání vysokých tenkých dílů | Nízké (podložka se pouze pomalu spouští v Z) | Vysoké (pákový efekt při cukání podložky v Y) |
Rychlost v praxi: Mezní faktory, reálný čas a limity průtoku
Maximální rychlost vs. objemový průtok hotendu
Teď k číslům, kterými se výrobci nejraději chlubí. U Bambu Lab P1S i Creality Ender-3 V3 KE svítí ve specifikacích maximální rychlost pohybu hlavy 500 mm/s (přičemž typická rychlost u V3 KE je 300 mm/s) a u Prusa CORE One+ uvádí výrobce rychlost až 600 mm/s. Jenže to, že motory dokážou tryskou takhle rychle trhnout při přejezdu naprázdno, ještě neznamená, že touto rychlostí reálně položíte kvalitní stěnu.
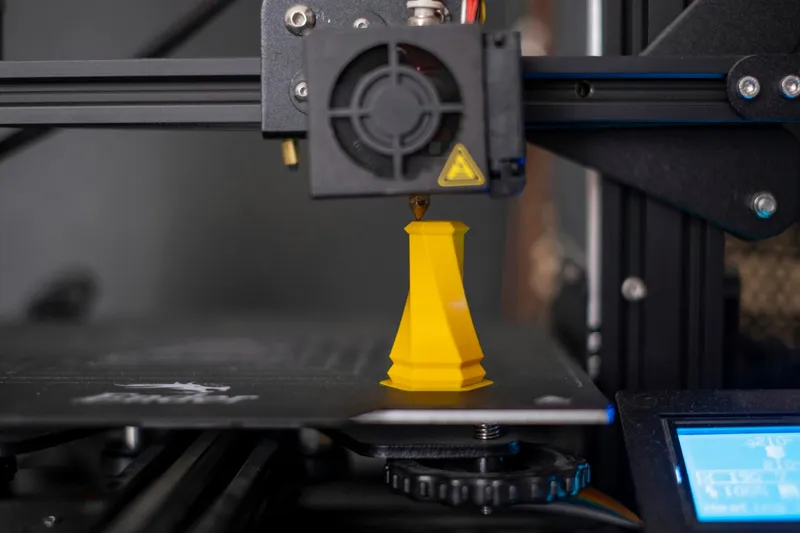
Skutečnou brzdou je totiž fyzikální schopnost tavné komory roztavit plast, tedy průtok hotendu v mm³/s (ve slicerech označovaný jako Max Volumetric Speed – MVS). Maximální rychlost pohybu trysky při tisku si snadno spočítáte podle vzorce z dokumentace PrusaSliceru: vmax = MVS / plocha průřezu stopy. Slicer přitom nepočítá vytlačenou linku jako prostý obdélník, ale jako zploštělý ovál podle vztahu: průřez = (w − h) × h + π × (h / 2)2, kde w je šířka stopy a h výška vrstvy.
Pojďme si to dosadit na běžnou trysku 0,4 mm, šířku stopy 0,45 mm a vrstvu 0,2 mm. Průřez takové linky vychází na přibližně 0,0814 mm² (při zjednodušeném obdélníkovém odhadu 0,09 mm²). Bambu Lab v příručce P1S uvádí špičkový průtok hotendu 32 mm³/s, ovšem měřený s materiálem ABS na tenkostěnném modelu 150 × 150 mm rozpáleném na 280 °C. I při tomto extrému vás objemový průtok filamentu pustí nejvýše na rychlost kolem 355 až 393 mm/s.
U běžného PLA, kde se reálný bezpečný průtok pohybuje podle typu trysky (standardní vs. High-Flow) mezi 15 a 24 mm³/s, narazíte na strop tavné komory už při rychlosti 184 až 295 mm/s. Jakmile se pokusíte hnát hlavu rychleji, plast se nestihne prohřát až do jádra a dostaví se matný povrch, praskání vrstev nebo přeskakování extruderu (více o tom píšu v článku o podextruzi a nepravidelném průtoku).
Metodika reálného měření a optimalizace v moderních slicerech
Když se mě kamarádi ptají, o kolik minut vytiskne CoreXY stejný díl rychleji než bedslinger, vždycky je varuji před jedním nebezpečným nápadem: nikdy se nesnažte o srovnání času tisku stejným G-codem nahraným do dvou odlišných tiskáren. Hotový G-code v sobě nese tvrdé příkazy pro akceleraci os a kalibrační makra konkrétního stroje. Kdybyste pustili kód vygenerovaný pro lehkou hlavu CoreXY s akcelerací 20 000 mm/s² do bedslingeru, těžký stůl v ose Y takové trhnutí neustojí, krokový motor ztratí kroky a výtisk skončí jako odskočená hromádka plastu.
Mezi výrobci neexistuje žádný jednotný křížový laboratorní test za identických podmínek, ale reálný rozdíl si snadno ověříte sami ještě před nákupem. Stáhněte si zdarma programy PrusaSlicer (například verzi 2.9.6, která spolupracuje s firmwarem 7.0.0 u CORE One a 6.8.1 u CORE One+), Bambu Studio nebo Creality Print a nakrmte je stejným 3D modelem ve formátu STL či 3MF.
- Nastavte v obou programech shodný průměr trysky (0,4 mm) a stejnou výšku vrstvy (0,2 mm).
- Sjednoťte počet perimetrů (např. 3 stěny), počet horních a spodních vrstev a procento i vzor výplně (např. 15 % gyroid).
- Zvolte stejný typ materiálu (např. běžné PLA) a zkontrolujte, zda má profil stejný časový limit pro minimální dobu tisku jedné vrstvy kvůli chlazení.
- Nechte model rozřezat a porovnejte odhadovaný čas – moderní slicery simulují akceleraci i průtok s přesností na jednotlivé minuty.
Na malých součástkách často zjistíte, že rozdíl dělá jen pár minut, protože obě tiskárny brzdí nutnost uchladit malou vrstvu PLA. Náskok CoreXY vyskočí až u velkých modelů nebo plně naskládané podložky, kde se naplno projeví vyšší zrychlení při přejezdech a vnitřních výplních (s laděním profilů vám pomůže náš kompletní průvodce moderními slicery).
Tiskové materiály a prostředí: Otevřený rám versus uzavřená komora
Vliv teplotní stability: Zpracování pokročilých technických termoplastů
Krabicový rám CoreXY přímo vybízí k tomu, aby výrobce osadil bočnice panely a přidal přední dvířka. Uzavřená tisková komora pak drží uvnitř teplo od vyhřívané podložky a chrání výtisk před průvanem v místnosti. Neplatí ale automaticky, že každá CoreXY má řízený ohřev vzduchu; třeba Prusa CORE One+ má aktivně řízenou komoru s teplotou až 55 °C, zatímco levnější uzavřené stroje se spoléhají jen na pasivní vyhřátí od stolu.
Pokud chcete tisknout funkční držáky do motorového prostoru auta nebo venkovní krytky z materiálů ABS, ASA či polykarbonátu (PC), bez uzavřeného prostoru se budete trápit. Tyto plasty vyžadují vyhřátou podložku na 90 až 100 °C a vysokou teplotu trysky – například Bambu Lab P1S zvládá na hotendu až 300 °C (vhodnost konkrétní struny vždy ověřte v tabulce kompatibility pro daný model a trysku). Na otevřeném bedslingeru vám do takového výtisku foukne chladný vzduch z okna, materiál se prudce smrští, rohy se odlepí od podložky a stěny ve výšce prasknou.
Při tisku technických polymerů navíc oceníte, že smradlavé výpary ze styrenu nejdou přímo do místnosti. U Prusa CORE One+ si můžete jako volitelné příslušenství dokoupit pokročilý filtrační systém, který se hodí právě při pravidelném zpracování materiálů, jako je ASA (podrobné porovnání odolnosti jednotlivých strun najdete v článku srovnání PLA, PETG a ABS/ASA).
Provozní rizika a úskalí uzavřených konstrukcí při tisku PLA a PETG
Uzavřená skříň má ale i svou stinnou stránku, na kterou spousta začátečníků narazí hned první víkend. Když v uzavřené komoře pustíte sedmihodinový tisk z obyčejného PLA a necháte zavřená dvířka i horní kryt, po pár hodinách pravděpodobně uslyšíte cvakání extruderu a tryska přestane vytlačovat plast.
Může za to jev zvaný heat creep. Běžné PLA má totiž nízkou teplotu skelného přechodu (měknutí) kolem 57 až 60 °C. Jakmile se vzduch v nevětrané komoře od podložky ohřeje k této hranici, chladič hotendu přestane stíhat a struna změkne ještě před tavnou zónou – přímo v podávacích kolečkách extruderu, kde se rozmáčkne a ucpe cestu. Pokud se vám to už stalo, postup uvolnění popisujeme v návodu na čištění ucpaného hotendu a výměnu trysky.
Pravidlo pro tisk PLA a PETG v uzavřené komoře: Výrobce u Bambu Lab P1S výslovně předepisuje při tisku PLA (a při vyšších teplotách podložky také u PETG) nechat otevřená přední dvířka nebo sejmout horní skleněný kryt. Otevřený bedslinger tímto neduhem netrpí – vzduch kolem hlavy volně proudí a chlazení převisů z PLA je na něm bezstarostné.
Pořizovací náklady, servisní náročnost a spolehlivost
Cena stavebnice vs. sestavené tiskárny a dostupná řešení
Když se podíváme na české ceny v roce 2026, hranice mezi oběma konstrukcemi už dávno nekopíruje jednoduché pravidlo, že bedslinger je levný a CoreXY drahá. Záleží hlavně na tom, jestli kupujete asijskou sériovku, nebo evropský stroj s možností vlastní stavby a podpory. Cena stavebnice a sestavené tiskárny se u domácího výrobce Prusa Research liší o několik tisíc korun, které ušetříte výměnou za jeden víkend s imbusovým klíčem v ruce.
Otevřený bedslinger Original Prusa MK4S ve verzi stavebnice vychází na 15 291 Kč, zatímco za hotovou sestavenou tiskárnu zaplatíte 19 192 Kč. Pokud chcete přejít na uzavřenou CoreXY z pražské dílny, model Prusa CORE One+ pořídíte od 25 990 Kč jako stavebnici a za 32 990 Kč jako kompletně sestavený stroj.
Zcela jinou cenovou politiku drží čínská konkurence, která prodává výhradně složené stroje. Nabídky na uzavřenou CoreXY tiskárnu Bambu Lab P1S začínají na českých srovnávačích na částce 9 362 Kč (detailní zkušenosti z provozu najdete v naší podrobné recenzi Bambu Lab P1S). Pokud k ní chcete rovnou i vícebarevnou jednotku AMS, verze Bambu Lab P1S Combo začíná na 13 140 Kč – tedy níž než stavebnice otevřeného evropského bedslingeru.
| Model tiskárny | Konstrukce a komora | Tiskový objem | Max. rychlost / akcelerace | Cena (2026) |
|---|---|---|---|---|
| Creality Ender-3 V3 KE | Kartézská i3 (otevřený bedslinger) | 220 × 220 × 240 mm | 500 mm/s (typ. 300) / 8 000 mm/s² | Dle aktuální nabídky prodejců |
| Original Prusa MK4S | Kartézská i3 (otevřený bedslinger) | Klasický otevřený rám i3 | Vysokorychlostní s Input Shaperem | 15 291 Kč (kit) / 19 192 Kč (složená) |
| Bambu Lab P1S | CoreXY (uzavřená komora) | 256 × 256 × 256 mm | 500 mm/s / 20 000 mm/s² | od 9 362 Kč (od 13 140 Kč s AMS) |
| Prusa CORE One+ | CoreXY (aktivní komora do 55 °C) | 250 × 220 × 270 mm | až 600 mm/s / Input Shaper | 25 990 Kč (kit) / 32 990 Kč (složená) |
Servisovatelnost, montáž a dlouhodobá údržba mechaniky
Tam, kde otevřený bedslinger ztrácí na dynamice stolu, si u mě v dílně sbírá plusové body pokaždé, když je potřeba něco opravit nebo namazat. Na otevřeném rámu vidíte každý šroubek, kladku i kabelový svazek. Když se vám zamotá filament nebo praskne řemen osy Y, máte ke všemu okamžitý přístup ze všech stran a za čtvrt hodiny znovu tisknete.
V uzavřeném šasi CoreXY je všechno natěsnané v rozích skříně. Provléknout nový dlouhý řemen přes desítku kladek v úzkých štěrbinách rámu vyžaduje trpělivost gynekologa a přesné následné doladění souběhu obou větví (pravidelný servisní plán pro obě varianty shrnuje článek preventivní údržba a kalibrace tiskárny).
Velkým tématem je také dlouhodobá rozšiřitelnost. Zatímco u některých uzavřených skříní jste odkázáni na proprietární díly výrobce, modulární stroje dovolují růst spolu s vašimi nároky. Pokud už doma máte postavenou MK4S, nemusíte ji prodávat pod cenou – výrobce nabízí přestavbovou sadu (Prusa CORE One+ conversion kit), se kterou svůj otevřený bedslinger přestavíte na plnohodnotnou CoreXY, a samotná řada se dál vyvíjí směrem k edicím CORE One+ (Gen 2) či větším variantám CORE One L+.
- Údržba bedslingeru: otření a promazání tyčí/kolejnic osy X a Y, občasná kontrola napnutí dvou krátkých nezávislých řemenů a kontrola dotažení šroubů vertikálního portálu.
- Údržba CoreXY: čištění vodicích tyčí v hůře přístupných rozích komory, mazání tří trapézových šroubů osy Z a pečlivá kontrola souměrného napnutí horního a dolního řemene, aby se nezkřížil portál.
Konečný verdikt: Kdy zvolit bedslinger a pro koho je nezbytná CoreXY
Kdy zvolit kartézský bedslinger a kde narazíte na jeho strop
Kdybych dnes stavěl dílnu jen na tisk figurek, organizérů do šuplíků, krabiček z PLA a zahradních držáků z PETG nebo pružného TPU, klidně bych zůstal u dobrého bedslingeru. Pro tyto materiály nepotřebujete vyhřívanou komoru a otevřený rám vám odpustí i horké letní dny bez rizika ucpání trysky měknoucím filamentem.
Stejně tak bych bral otevřenou konstrukci i3 (nebo odlehčenou CoreXZ u základních modelů), pokud se v tiskárně rádi vrtáte, chcete si ji sami postavit od nuly ze stavebnice a vyžadujete bleskový přístup k trysce i motorům bez odšroubovávání bočních krytů. Musíte se jen smířit s tím, že stůl potřebuje na ponku spoustu místa na hloubku a u dvaceticentimetrových tenkých věží budete muset ve sliceru ubrat plyn.
Kdy se vyplatí investice do CoreXY a rozhodovací matice podle úloh
Pokud ale stavíte funkční mechanické díly z ASA, ABS či polykarbonátu, tisknete vysoké technické modely nebo potřebujete zaplnit celou podložku od kraje ke kraji a chrlit díly ve vysokém tempu, berte rovnou CoreXY. Pevná skříň, ve které výtisk stojí klidně na místě a teplota kolem něj nekolísá (u CORE One+ až do 55 °C), vám ušetří spoustu zkaženého drahého materiálu a odlepených rohů.
CoreXY dáva mnohem větší smysl také do malého bytu nebo na mělký pracovní stůl, kam se nevejde vyjíždějící podložka bedslingeru, a díky agresivním slevám u modelů jako P1S už dnes za uzavřenou konstrukci nemusíte připlácet vůbec nic navíc.
| Vaše typická úloha a priorita | Doporučená konstrukce | Hlavní důvod volby |
|---|---|---|
| Tisk z ABS, ASA a PC (funkční díly do tepla) | CoreXY s uzavřenou komorou | Ochrana proti průvanu, smršťování a praskání vrstev |
| Výhradně PLA, PETG a TPU + snadný servis | Kartézský bedslinger | Přirozené chlazení bez rizika heat creepu, okamžitý přístup k dílům |
| Vysoké a štíhlé modely nebo plná podložka | CoreXY | Podložka necuká v ose Y, stálá účinnost Input Shaperu |
| Málo místa na hloubku pracovního stolu | CoreXY | Žádný výjezd stolu před a za půdorys tiskárny |
Co si zkontrolovat před nákupem vybrané tiskárny:
- Ověřte si u prodejce konečnou cenu konkrétní konfigurace (stavebnice vs. složený stroj) a cenu dopravy, protože u těžkých krabic se příplatky výrazně liší.
- U levných nabídek Bambu Lab P1S na srovnávačích zboží pečlivě zkontrolujte skladovou dostupnost a to, zda kupujete samotnou tiskárnu, nebo balení Combo obsahující jednotku AMS.
- Zkontrolujte požadovanou hloubku stolu doma: u bedslingeru si připočtěte plný pojezd podložky dopředu i dozadu včetně rezervy pro neohýbaný kabel vyhřívání.
- Pokud kupujete uzavřenou tiskárnu primárně na PLA, ověřte si, zda máte nad ní dostatek místa pro sejmutí horního skla nebo zda můžete nechat otevřená přední dvířka.